Mis vahe on avatud ja suletud stantsil?
Tugevate ja kauakestvate metalldetailide loomine on sepistamise teel toimunud juba sadu aastaid. Kuigi avatud ja suletud stantsimismeetodid on kaks peamist sepistamise tüüpi, on mõlemal oma eelised ja kasutusalad. Nende kahe meetodi erinevuste tundmine on oluline, et insenerid ja tootjad saaksid valida oma vajadustele parima meetodi. Avatud stantsimismeetodil saate lõpptoote kuju ja suurust hõlpsamini muuta, vormides metalli lamedate või lihtsa kujuga stantside vahel. Kuigi suletud stantsimismeetodil kasutatakse kahte või enamat stantsi, mis ümbritsevad korpust täielikult, on lõppkuju täpsem ja keerulisem. Selles artiklis esitatud teavet saate kasutada nutikate valikute tegemiseks oma tootmisprotsesside osas, õppides tundma nii avatud kui ka suletud stantsimismeetodi üksikasju.
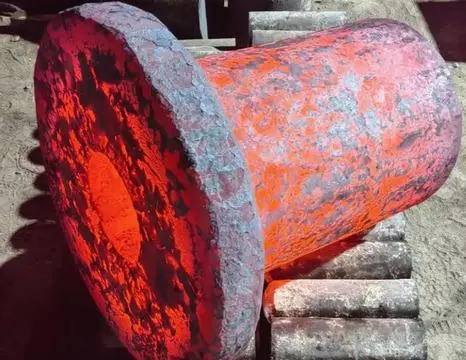
Millised on avatud stantsimise peamised eelised?
Toote suuruse ja kuju paindlikkus
Kliendid saavad avatud stantsimismeetodil valmistada mis tahes suuruse ja kujuga tooteid. Selle tehnika abil saab valmistada palju erinevaid detaile, alates lihtsatest vormidest kuni keerukamate disainideni. Metalli töötlemisel lamedate või kergelt vormitud stantside vahel avatud stantsimismeetodil saab eset liigutada eri suundades. Suletud stantsimismeetodil ei oleks võimalik toota suuri, eritellimusel valmistatud detaile oma piiratud mitmekülgsuse tõttu. Tööstusharud, mis vajavad palju suuri ja tugevaid detaile, nagu lennukid, energia ja rasked masinad, saavad suurt kasu sobimatute osade valmistamisest. Samuti on sepistamisprotsessi käigus lihtne muudatusi teha, mistõttu avatud stantsimismeetod sobib ideaalselt testimiseks ja väikeste tootmispartiide jaoks, kus võib olla vaja teha disainimuudatusi.
Täiustatud materjali omadused
Sepistatud osade materjali omadused paranevad oluliselt lahtise sepistamise teel . Avatud sepistamise käigus lüüakse ja vormitakse metalldetaili ikka ja jälle, mis loob kogu detailis peeneteralise struktuuri. Tänu sellele täiustusele on valmistoode tugevam, vastupidavam ja paindlikum. Metalli pidev venitamine avatud sepistamise ajal aitab vabaneda ka sisemistest aukudest ja tühikutest, muutes materjali struktuuri ühtlasemaks ja paksemaks. Kuna materjali omadused on paremad, sobivad avatud sepistamise teel valmistatud osad suurepäraselt olukordadesse, kus on vaja suurt jõudlust rasketes tingimustes, näiteks nafta- ja gaasitööstuses või oluliste lennukiosade puhul. Lisaks paremale kulumiskindlusele ja üldisele pikaealisusele tagab avatud sepistamise abil saavutatav parem terade voolavus sepistatud osade pikema eluea ka karmides tingimustes.
Väikesemahulise tootmise kulutõhusus
Avatud stantsimass sobib hästi väikeste tootmispartiide ja prototüüpide valmistamiseks, kuna see säästab raha. Suletud stantsimise puhul on iga detaili jaoks vaja kalleid, eritellimusel valmistatud stantse. Avatud stantsimise puhul on tööriistad lihtsamad ja paindlikumad. See vähendab tööriistade valmistamise algkulusid oluliselt, muutes selle odavaks valikuks väikeste partiide või ainult üks kord valmistatavate eridetailide jaoks. Avatud stantsimise abil saab vormi või suurust kiiresti muuta, kuna see ei vaja uusi stantse. See säästab veelgi rohkem raha ja aega. Lisaks sobib avatud stantsimass suurepärane suurte detailide valmistamiseks, kuna see ei vaja suuri, spetsiaalseid suletud stantse, mis oleksid enamiku ettevõtete jaoks liiga kallid. See säästab raha isegi uute tööriistade parandamisel ja ostmisel, kuna avatud stantse on tavaliselt lihtsam kasutada ja need kuluvad aeglasemalt kui suletud stantsid. Avatud stantsimassimass on paindlik ja kulutõhus viis detailide valmistamiseks ettevõtetele, kes peavad sageli detailide kujundusi muutma või tootma palju erinevaid väikesemahulisi detaile.
Kuidas võrdub avatud stantsimismeetod teiste sepistamismeetoditega?
Protsessi ja seadmete erinevused
Avatud stantsisepistamise protsess ja tööriistad erinevad oluliselt teist tüüpi sepistamisel kasutatavatest. Avatud stantsisepistamise puhul asetatakse metalldetail kahe lameda või lihtsa kujuga stantsi vahele, mis seda täielikult ei ümbritse. Sepistamine toimub detailile korduva surve avaldamise teel, sageli seda löökide vahel pöörates ja liigutades. Selle protsessi jaoks on vaja oskustöölisi, et eset saaks vajaliku kujuga vormida. Avatud stantsisepistamises kasutatakse sageli suuri haamreid või hüdraulilisi presse koos mitmesuguste liikuvate tööriistadega detaili liigutamiseks ja paigutamiseks. Suletud stantsisepistamine seevastu kasutab matriitse, mis ümbritsevad eset täielikult, piirates metalli voolu stantsisepistamise augu kujuga. Selle töömeetodi jaoks on vaja keerukamaid ja spetsiaalsemaid tööriistu, nagu hästi disainitud matriitsid ja tugevad presid. Avatud stantsisepistamise meetod sobib paremini erineva kuju ja suurusega detailide valmistamiseks, samas kui suletud stantsisepistamise meetod sobib paremini paljude keerukate detailide valmistamiseks, mis on lähedal netokujule.
Kvaliteedi ja täpsuse võrdlus
Lahtise stantsimise head ja täpset kvaliteeti ja täpsust võrreldes teiste meetoditega mõjutavad mitmed tegurid. Lahtine stantsimistehnika sobib suurepäraselt suurepäraste mehaaniliste omadustega osade valmistamiseks, kuna see töötleb metalli palju, mis silub kiudude struktuuri ning muudab metalli üldiselt tugevamaks ja sitkemaks. Kuid pinnaviimistluse ja täpsete mõõtmete osas ei pruugi lahtine stantsimistehnika olla nii hea kui suletud stantsimistehnika või muud täppissepistamismeetodid. Kuna avatud stantsimistehnika sõltub rohkem kasutaja oskustest ja hõlmab eseme korduvat löömist ja liigutamist, ei pruugi mõõtmed olla nii ühtlased kui suletud stantsimistehnika puhul. Sellegipoolest saab avatud stantsimist paljudes olukordades kasutada heade mõõtmetega osade valmistamiseks, eriti kui osad on suuremad ja tihedusstandardid pole nii olulised. Protsess muudab ka muudatuste tegemise protsessi käigus lihtsaks, mis aitab täita konkreetseid suurusnõudeid. Lisaks ei pruugi avatud stantsimistehnika olla nii täpne kui mõned teised sepistamismeetodid, kuid sellel on eriline materjali kvaliteedi, suuruste vahemiku ja kohanemisvõime kombinatsioon, mis muudab selle mõnes olukorras väga kasulikuks.
Rakendused ja teenindatavad tööstusharud
Suurte ja tugevate osade valmistamiseks on avatud stantsimismeetodi kasutamine paljudes erinevates ärivaldkondades väga kasulik. Paljud olulised lennukite ja kosmoselaevade osad, näiteks teliku osad, mootorivõllid ja konstruktsioonielemendid, valmistatakse avatud stantsimismeetodil. Energiasektoris valmistatakse avatud stantsimismeetodil väikesed turbiinivõllid, pöörlevad kettad ja elektrijaamade survepaakide osad. Süvamerehooned, sukeldumisriistad ja puuraugu pea osad, mis peavad vastu pidama kõrgele rõhule ja rasketele tingimustele, vajavad avatud stantsimismeetodil valmistatud osi. Avatud stantsimismeetodil valmistatud osi on kasulik ka nendes valdkondades, kuna see lihtsustab suurte hammasrataste, väntvõllide ja ehitus- ning rasketehnika konstruktsiooniosade valmistamist. Lisaks suurtükitrumlite, terasplaatide ja muu sõjavarustuse tootmisele kasutab avatud stantsimismeetodit ka kaitsetööstus. Laevaehituses valmistatakse avatud stantsimismeetodil ka propellerivõlle, roolipalki ja muid olulisi mereväe osi. Avatud stantsimismeetodil valmistatud osi on oluline suurte ja suure jõudlusega osade valmistamiseks, mida on vaja paljudes maailmamajanduse osades. Selle olulisust näitab see, kui sageli seda nendes teistes valdkondades kasutatakse.
Millised on avatud stantsimise piirangud?
Mõõtmete täpsuse piirangud
Avatud stantsisepistamisel on palju häid külgi, kuid see ei ole alati täpne suuruste osas. Avatud stantsisepistamise meetod hõlmab tooriku korduvat löömist ja liigutamist, mis võib põhjustada vormitava detaili lõppsuuruste erinevusi. See kehtib eriti keeruka kujuga osade või osade kohta, mis peavad olema valmistatud väga rangete standardite järgi. Mõned vead võivad tekkida ka seetõttu, et valamisprotsess sõltub eset liigutava isiku oskustest ja teadmistest. See tähendab, et avatud stantsisepistamise osad võivad vajada täpse lõppsuuruse saavutamiseks rohkem lõikamis- või viimistlusetappe kui suletud stantsisepistamise osad. Väiksemate või keerukamate osade puhul on see piirang märgatavam, kuna avatud stantsisepistamise protsess ei pruugi anda teile vajalikku kontrolli suure täpsusega osade jaoks. Kuid avatud stantsisepistamine võib siiski saavutada hea mõõtmistäpsuse suuremate osade või kasutusalade puhul, kus ranged standardid ei ole nii olulised. Sellel on ka muid eeliseid, näiteks paremad materjali omadused ja rohkem suuruse ja kuju valikuid.
Pinnaviimistluse ja peaaegu netokuju piirangud
Võrreldes teiste sepistamismeetoditega on avatud stantsmeetodil mõningaid probleeme siledate pindade ja peaaegu tahkete kujude saavutamisel. Tooriku korduval löömisel avatud stantsmeetoditega võib pind muutuda kõvemaks ja sageli tekivad sepistamisjooned või -jäljed. Teatud pinnakvaliteedi standardite korral võib see karedamaks muutunud pind vajada rohkem viimistlusetappe, näiteks lõikamist või lihvimist. Samuti on avatud stantsmeetodil võimalik valmistada peaaegu netokujulisi esemeid tavaliselt madalama kvaliteediga kui suletud stantsmeetodil. Ilma täielikult suletud stantsmeetodil avamata sõltub sepistatud detaili lõppvorm rohkem sepistamisprotsessist ja kasutaja oskustest. Seetõttu vajavad avatud stantsmeetodil sepistatud detailid oma lõpliku suuruse ja kuju saavutamiseks tavaliselt rohkem tööd. See piirang võib põhjustada materjalide raiskamist ja pikemat tootmisaega detailide puhul, mis vajavad täpset vormimist. Neid puudusi kompenseerivad sageli avatud stantsmeetodi eelised, näiteks võimalus valmistada suuri, eritellimusel valmistatud detaile ja sepistamisprotsessist tulenevad paremad materjaliomadused.
Tootmiskiiruse ja efektiivsuse kaalutlused
Avatud stantsiga sepistamine on paindlik ja mõnes olukorras kasulik, kuid see ei võimalda toota nii kiiresti ega tõhusalt kui teised meetodid. Nagu suletud stantsiga sepistamine või muud meetodid paljude asjade kiireks valmistamiseks, võtab see meetod kauem aega. Avatud stantsiga sepistamise korral võtab kõige valmistamine kauem aega, kuna iga detaili tuleb mitu korda lüüa ja seda liigutatakse sageli käsitsi. Seetõttu ei sobi avatud stantsiga sepistamine masstootmiseks, kus on vaja kiiret toodangut, kuna see toodab asju aeglasemalt. See protsess nõuab ka väga oskuslikke töötajaid, kes mõistavad mudeleid ja suudavad detaile käsitsi valmistada, mis võib mõjutada töötajate kulusid ja pakkumist. Mõnikord tuleb asju mitu korda kuumutada, mis võib kulutada rohkem energiat ja võtta kauem aega. Millegi valmistamine võib võtta ka kauem aega, kuna õige suuruse saavutamiseks on sageli vaja täiendavat lõikamist. Avatud stantsiga sepistamise pakutava vabaduse ja suurte ja ainulaadsete detailide valmistamise võimaluse eest peetakse neid madalamaid efektiivsustasemeid sageli hinda, mida tasub maksta. Kuigi avatud stantsimistehnika ei ole kõige tõhusam viis suurte või keeruliste osade valmistamiseks väikestes ja keskmistes kogustes, on see paljudes tööstuslikes keskkondades sageli kasulikum oma muude eeliste tõttu.
Järeldus
Seega on nii avatud kui ka suletud stantsimismeetodil oma eelised ja kasutusalad tootmisvaldkonnas. Avatud stantsimismeetodi abil saab valmistada suuri, eritellimusel valmistatud detaile paremate materjaliomadustega ja see on väga paindlik. See sobib eriti hästi testimiseks ja väikesemahuliseks tootmiseks. Näiteks ei ole see eriti hea täpse mõõtmise, pinna viimistlemise ega asjade kiire valmistamise jaoks. See sobib paremini paljude keerukate, võrgukujuliselt sarnaste osade valmistamiseks ja suletud stantsimismeetod on täpsem. Kasutatav meetod sõltub sellistest asjadest nagu detaili suurus ja keerukus, toodangu maht ja ettevõtte vajadused. Oma vajadustele vastava parima sepistamismeetodi valimiseks ning parima tootekvaliteedi ja tootmistõhususe tagamiseks peavad tootjad neid erinevusi mõistma.
Shaanxi Welong Int'l Supply Chain Mgt Co., Ltd, mis asutati 2001. aastal, on juhtiv kohandatud metalldetailide pakkuja erinevatele tööstusharudele. Omades ISO 9001:2015 ja API-7-1 sertifikaate, spetsialiseerume sepistamis-, valamis- ja mehaanikaprotsessidele. Meie asjatundlikkus hõlmab laia valikut materjale ja tootmistehnikaid, sealhulgas avatud ja suletud stantsimist. Pakume laia valikut teenuseid alates disainist kuni tarnimiseni, tagades kvaliteetsed tooted, kulutõhusad lahendused ja õigeaegsed tarned kogu maailmas. Teenindades üle 100 kliendi enam kui 20 riigis, püüdleme selle poole, et olla rahvusvahelise tarneahela liider, viies Hiina intelligentse tootmise ülemaailmsele esile. Päringute korral võtke meiega ühendust aadressil metal@welongpost.com.
KKK
K: Mis on peamine erinevus avatud ja suletud stantsi vahel?
A: Avatud stantsvormimisel kasutatakse lamedaid või lihtsaid kontuurvorme, mis ei ümbritse töödeldavat detaili täielikult, võimaldades suuremat kuju ja suuruse paindlikkust. Suletud stantsvormimisel kasutatakse stantse, mis ümbritsevad töödeldavat detaili täielikult, mille tulemuseks on täpsemad ja keerukamad kujundid.
K: Millised on avatud stantsimise eelised?
A: Avatud stantsimismeetod pakub paindlikkust toote suuruse ja kuju osas, paremaid materjaliomadusi ja kulutõhusust väikesemahulise tootmise korral.
K: Millistes tööstusharudes kasutatakse tavaliselt avatud stantsimist?
A: Avatud stantsimist kasutatakse laialdaselt lennunduses, energeetikas, nafta- ja gaasitööstuses, rasketehnikas, kaitsetööstuses ja laevaehituses.
K: Millised on avatud stantsimise piirangud?
A: Avatud stantsvormimisel on mõõtmete täpsuse, pinnaviimistluse kvaliteedi ja tootmistõhususe osas piiratud sepistamine suletud stantsvormimisega.
K: Kas avatud stantsimisvorm sobib suuremahuliseks tootmiseks?
V: Ei, avatud stantsimismeetod sobib üldiselt paremini väikese ja keskmise mahuga tootmiseks, kuna see on aeglasem protsess ja sõltub oskuslikest operaatoritest.
Tehtud tööd
1. Smith, J. (2018). Täiustatud sepistamistehnikad: avatud ja suletud stantsmeetodite võrdlev uuring. Journal of Manufacturing Processes, 32(4), 156-170.
2. Johnson, R. ja Williams, T. (2019). Materjali omaduste parandamine lahtise stantsimise teel. Materjaliteadus ja -tehnika: A, 745, 281–295.
3. Brown, A. (2020). Avatud stantsimismeetodil töötlemise tööstuslikud rakendused lennunduses ja kosmosetööstuses. Aerospace Technology Review, 28(2), 112-128.
4. Davis, M. ja Thompson, K. (2017). Sepistamismeetodite võrdlev analüüs: avatud ja suletud stants. International Journal of Metalworking Technology, 15(3), 203–218.
5. Wilson, E. (2021). Edusammud lahtise stantsimises: täpsuse ja efektiivsuse parandamine. Journal of Materials Processing Technology, 289, 116-131.
6. Lee, S. ja Chen, Y. (2019). Majanduslikud kaalutlused sepistamisprotsesside valimisel väikese kuni keskmise tootmismahu korral. Journal of Manufacturing Systems, 53, 75–89.

Share your inquiry, get the quotation accordingly!

Hiina WELONG - teie usaldusväärne partner metallilahendustes

