Mis on avatud stantsimise protsess?
Kui tootjad vajavad suuri ja vastupidavaid metallkomponente usaldusväärsete mehaaniliste omadustega, kaalutakse enne valamist või muid vormimismeetodeid sageli sepistamist. Saadaval olevate sepistamistehnikate hulgas on avatud stantsimistehnika eriti kasulik suurte võllide, ketaste, rõngaste, plokkide, silindrite ja muude osade valmistamisel, mida on keeruline või ebaökonoomne toota täielikult suletud stantside abil. Põhiidee on lihtne: kuumutatud metalldetail surutakse suhteliselt lihtsate stantside vahele, mis ei ümbritse materjali täielikult. Metall ei ole igast küljest suletud, seega saab see rõhu all külgsuunas voolata. Sepis vormitakse järk-järgult kontrollitud deformatsiooni teel, sageli pöörlemise, tõmbamise, ümberpööramise või muude toimingute abil. Avatud stantsimistehnika pakub osade suuruse ja geomeetria osas rohkem vabadust kui suletud stantsimistehnika, kus lõpliku geomeetria dikteerib rohkem stantsiõõnsuse kuju. See muudab selle eriti sobivaks massiivsete osade, spetsiaalsete sepistete, prototüüpide ja rakenduste jaoks, kus tootmisnumbrid ei õigusta spetsiaalseid suletud stantsimistööriistu. Kuid see ei ole ainult metalli kuumutamine ja kahe stantsi vahele surumine. Materjali valik, kuumutustemperatuur, deformatsioonijärjestus, sepistamise vähendamine, jahutamine, kuumtöötlus, töötlemisvaru ja kontroll määravad komponendi lõpliku kvaliteedi. Kõik need aspektid on olulised inseneridele ja ostjatele, kes peavad sepistatud osi määrama või ostma.
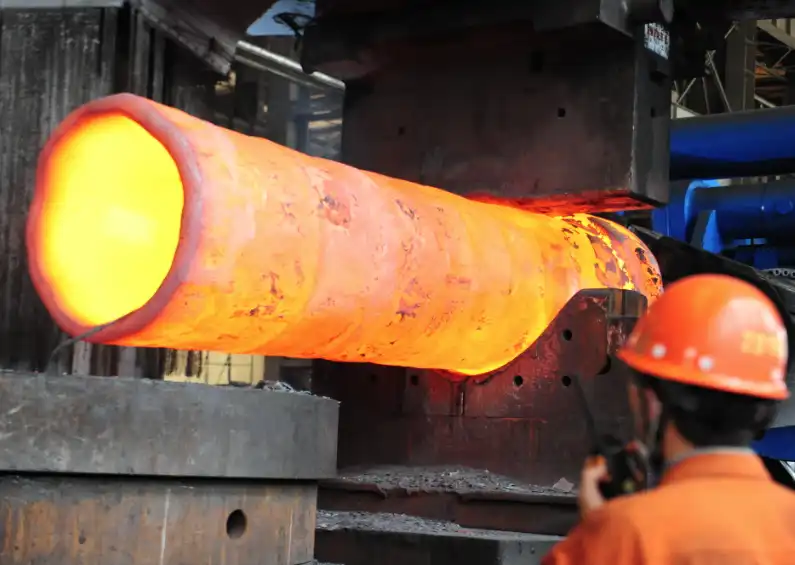
Kuidas avatud stantsimise protsess toimib?
1. Materjali valik ja tooriku ettevalmistamine
Esimene samm on sobiva lähtematerjali valimine. Sõltuvalt rakendusest võivad tootjad sepistada süsinikterasest, legeerterasest, roostevabast terasest, tööriistaterasest, alumiiniumisulamitest, titaanisulamitest, niklipõhistest sulamitest ja muudest sepistatavatest metallidest.
Materjalide valik peaks põhinema komponendi tugevusele, sitkusele, korrosioonikindlusele, temperatuurikindlusele, väsimuskäitumisele ja töökeskkonnale. Materjali spetsifikatsioon peaks olema selgesõnaliselt kehtestatud ka oluliste osade jaoks, et võimaldada keemilise koostise ja mehaaniliste nõuete kontrollimist.
Esialgne toormaterjal võib olla valuplokk, toorik, kang või muu sobiv poolvalmis kuju. Materjal tükeldatakse enne sepistamist soovitud laadimiskaalu või algmõõtmeteni. Piisav ettevalmistus tagab piisava materjali hulga, et saavutada ettenähtud deformatsiooni- ja töötlemisvaru.
Jälgitavus on eriti oluline suurte sepiste puhul. Kuumusnumbreid, materjalisertifikaate ja kontrollprotokolle saab kasutada selge seose loomiseks tooraine ja valmis komponendi vahel, mis on nii tootjate kui ka ostjate huvides.
2. Kuumutamine sobiva sepistamistemperatuurini
Seejärel kuumutatakse tööobjekt valitud sulami jaoks sobiva temperatuurivahemikuni.
Tegelik sepistamistemperatuur sõltub materjalist. Eesmärk on saavutada piisav plastsus deformatsiooniks ilma liigse oksüdeerumise, terade tekke, ülekuumenemise või muude metallurgiliste probleemideta.
Suuri komponente tuleks kuumutada aeglaselt, kuna pind võib saavutada soovitud temperatuuri enne südamikku. Ebaühtlane kuumutamine võib põhjustada sektsioonis temperatuurimuutusi, mis omakorda võivad mõjutada deformatsioonikäitumist ja protsessi juhtimist.
Seega kasutatakse tööstuslikes sepistamisprotsessides kontrollitud kuumutussüsteeme ja väljakujunenud temperatuuriprotseduure, mitte ainult silma järgi otsustamist. Temperatuuri saab jälgida kogu kuumutus- ja sepistamistsükli vältel vastavalt materjalile ja tootmisnõuetele.
3. Esialgne deformatsioon ja sepistamine
Toorik liigutatakse sepistamisseadmesse, kui see on õiges sepistamisseisundis. Sõltuvalt deformatsiooniastmest ja tootmiskorraldusest saab suurte detailide tootmiseks kasutada hüdraulilisi presse, mehaanilisi presse või sepistamisvasaraid.
Avatud stantsimismeetod tähendab, et stantsid ei ümbritse töödeldavat detaili täielikult ja puutuvad kokku ainult valitud osadega. Materjal voolab plastiliselt piirkondadesse, mida surve all olev tööriist otseselt ei piira.
Sepistamine toimub tavaliselt kontrollitud protsesside jadana, mitte ühe kokkusurumisega. Operaator või automatiseeritud süsteem võib töödeldavat detaili järjestikuste kokkusurumiste vahel pöörata, ümber paigutada või nihutada.
See järjestus on üks avatud stantsimismeetodi tunnuseid . Valmistaja saab deformatsiooni asukohta ja viisi kontrollida, et järk-järgult vähendada ristlõiget, suurendada pikkust, muuta läbimõõtu või genereerida muid vajalikke geomeetrilisi detaile.
4. Häirimine, tõmbamine ja hammaste väänamine
Vajaliku kuju ja sisemise struktuuri saamiseks saab kombineerida mitmeid põhiprotsesse.
Ümberlõike suurendamine suurendab töödeldava detaili ristlõikepinda ja vähendab selle pikkust. See võib olla kasulik, kui komponent vajab suuremat läbimõõtu või kui sektsioonis on vaja piisavalt deformatsiooni.
Joonestamine, mida tavaliselt nimetatakse lihtsalt joonistamiseks, pikendab pikkust, vähendades samal ajal ristlõike mõõtmeid. Võllid, vardad ja muud piklikud komponendid saab valmistada korduva vähendamise teel.
Hammaste lõikamine on kontrollitud vähendamise jada, mida kasutatakse suure algmaterjali tükeldamiseks ja soovitud mõõtmete süstemaatiliseks saavutamiseks. Või võib see viia tooriku ühtlasema deformatsioonini.
Konkreetne sepistamisjärjestus sõltub materjalist, alggeomeetriast, lõppmõõtmetest, vajalikust vähendamisest ja mehaaniliste omaduste nõuetest. Õige järjestuse olulisus on tagada, et deformatsioon jõuaks komponendi osadesse, kus on vaja mikrostruktuuri täiustada.
5. Ümberpositsioneerimine ja mõõtmete kontroll
Avatud stantsmeetodil on eelis, et töödeldavat detaili saab töötlemise ajal ümber paigutada. Valmistaja saab komponenti keerutada või liigutada, et tagada erinevatele pindadele kontrollitud deformatsioon.
See mitmekülgsus on eriti kasulik suurte esemete puhul, mida ei saa ühe kujuga stantsõõnsusega tõhusalt toota.
Samal ajal nõuab mõõtmete kontroll protsessi mõistmist. Stantsid ei määra lõplikku geomeetriat täielikult; seetõttu peavad operaator ja protsessi juhtimine määrama iga vähendamise koguse ja paigutuse.
Seega näitavad tootmisjoonised või protsessiplaanid tavaliselt olulisi mõõtmeid, vähendamise järjekordi, tolerantse ja töötlemisvarusid. Suurte ja kriitiliste sepiste puhul võib mõõtmete katseid teha erinevates etappides, selle asemel et oodata viimase operatsioonini.
6. Jahutamine, kuumtöötlus ja viimistlemine
Pärast sepistamist jahutatakse komponent vastavalt materjalile ja soovitud metallurgilisele olekule. Mõned sepised vajavad kontrollitud jahutamist; teised viiakse läbi spetsiaalse kuumtöötlustsükliga.
Kuumtöötlus võib hõlmata lõõmutamist, normaliseerimist ning karastamist ja noolutamist, olenevalt sulamist ja nõutavatest mehaanilistest omadustest. Eesmärk ei ole mitte ainult komponendi tugevuse suurendamine, vaid ka vajaliku kõvaduse, tugevuse, sitkuse, venivuse ja mikrostruktuurilise seisukorra kombinatsiooni saavutamine.
Seejärel saab suuri sepiseid töödelda või muul viisil viimistleda. Sepistamine annab tavaliselt peaaegu lõpliku kuju, mitte paljude tehniliste komponentide jaoks vajalikud täpsed mõõtmed. Seetõttu võib täpsete läbimõõtude, avade, pindade, kiilude, keermete või muude omaduste loomiseks olla vaja töödelda.
Vajadusel võib kasutada pinnapuhastustehnikaid, näiteks haaveldamist või lihvimist.
Miks kasutatakse suurte komponentide jaoks avatud stantsimist?
Suuremõõtmeline võimekus
Üks olulisemaid põhjuseid avatud sepistamise valimiseks on selle sobivus suurte komponentide jaoks.
Täielikult suletud tööriistade tootmine muutub komponentide mõõtmete suurenedes üha keerulisemaks ja kallimaks. Avatud stantsiga tööriistad on suhteliselt lihtsad ja suudavad töödelda toorikuid, mis on tavapärase suletud stantsiga tootmise jaoks liiga suured.
Tüüpiliste rakenduste hulka kuuluvad suured võllid, generaatori komponendid, surveanuma osad, kettad, rõngad, hammasratta toorikud, rullid ja rasked tööstuskomponendid.
Paindlik geomeetria
Avatud stantsimismeetodil ei pea materjal igas etapis keeruka õõnsusega sobima. See annab tootjatele märkimisväärse paindlikkuse eritellimusel valmistatud kujude või raskesti standardiseeritavate komponentide tootmisel.
Muutuva mõõtmete või suhteliselt väikeste tootmismahtudega inseneriprojektide puhul võib see paindlikkus olla kaubanduslikult väärtuslik, kuna sama põhitööriistastik toetab erineva suurusega komponente ja sepistamisjärjestusi.
Vähenenud sõltuvus spetsiaalsetest stantsõõnsustest
Suletud stantsvormimine nõuab üldiselt matriitse, mis reprodutseerivad soovitud komponendi geomeetriat. Suuremahulise tootmise korral võib see olla väga tõhus. Väikesemahuliste või suurte eritellimusel valmistatud komponentide puhul võib aga tööriistadesse investeeringut olla raske õigustada.
Avatud stantsimismeetodil kasutatakse lihtsamaid tööriistu ja seetõttu sobib see paremini olukordadesse, kus klient vajab piiratud arvu suuri komponente või kohandatud mõõtmeid.
Materjali terviklikkuse potentsiaalne paranemine
Kontrollitud plastiline deformatsioon sepistamise ajal aitab muuta lähtematerjali ja sepistamismeetodite abil lähtestruktuuri ning sulgeda või vähendada teatud sisemisi katkestusi. Saadud deformatsioonimuster võib tekitada ka suunatud terade voolamise, mis võib teatud rakendustes kasulik olla.
Siiski ei tohiks neid eeliseid pidada automaatseteks. Lõplikud omadused sõltuvad kogu tootmisprotsessist, sealhulgas lähtematerjali kvaliteedist, deformatsiooni hulgast, temperatuuri kontrollist, kuumtöötlusest ja kontrollist.
Avatud stantsimisvorm vs. suletud stantsimisvorm
Tööriistade ja metallivoo erinevused
Kahe protsessi peamine erinevus seisneb selles, kuidas toorikut fikseeritakse.
Avatud sepistamise puhul ei ümbritse matriitsid materjali täielikult. Seetõttu saab metall kokkusurumise ajal väljapoole voolata ja toorikut saab sepistamise vahel ümber paigutada.
Suletud stantsvormimisel surutakse kuumutatud toorik vormitud stantsõõnsuse sisse. Õõnsus kontrollib materjalivoogu täpsemalt ja võimaldab toota keerukaid geomeetrilisi detaile suhteliselt hea mõõtmete järjepidevusega.
Tootmismaht
Avatud stantsimistehnika on sageli atraktiivne suurte komponentide, kohandatud osade, prototüüpide ja väikese kuni keskmise tootmismahu puhul.
Suletud stantsimismeetod on tavaliselt sobivam, kui on vaja palju sarnaseid komponente. Kui tööriistad on välja töötatud ja valideeritud, saab stantsimisõõnsuse korduvus toetada suurte koguste tõhusat tootmist.
Seega ei määra parim valik ainult seda, milline protsess on „tugevam“. Arvesse tuleb võtta nii komponendi suurust, geomeetriat, kogust, tööriistade maksumust, mõõtmete nõudeid, materjali kui ka järgnevat töötlemist.
Millised on avatud sepistamise peamised eelised ja piirangud?
Peamised eelised
Avatud stantsimismeetodil on mitmeid praktilisi eeliseid:
-
See mahutab väga suuri ja raskeid toorikuid.
-
See pakub paindlikkust kohandatud komponentide geomeetriate jaoks.
-
See sobib väikesemahuliste ja suuremahuliste inseneriprojektide jaoks.
-
See kasutab suhteliselt lihtsaid sepistamisvahendeid võrreldes keerukate suletud stantsõõnsustega.
-
Kontrollitud deformatsioon võib parandada sobivate lähtematerjalide mikrostruktuurilist seisundit.
-
Võllide, ketaste, rõngaste, plokkide ja muude kujundite saamiseks saab kombineerida erinevaid sepistamisoperatsioone.
-
Protsessi saab kohandada paljudele sepistatavatele sulamitele.
Need omadused selgitavad, miks avatud stantsimismeetod on rasketööstuses endiselt oluline.
Olulised piirangud
Protsessil on ka piirangud.
Kuna lõplikku geomeetriat ei määratle täielikult suletud õõnsus, võib kitsaste mõõtmete tolerantside saavutamine nõuda hoolikat protsessi juhtimist ja järgnevat töötlemist. Seetõttu võivad keerukad väikesed komponendid olla säästlikumad suletud stantsimismeetodi või muu peaaegu netokuju saavutamise protsessi abil.
Lahtise stantsimisega sepistamine sõltub suuresti ka protsessi planeerimisest ja operaatori oskusteabest. Suured toorikud vajavad temperatuuri, deformatsiooni, käsitsemise ja positsioneerimise hoolikat kontrolli. Vajalikuks võib osutuda mitu sepistamiskäiku, mis suurendab töötlemisaega ja energiatarbimist.
Materjalide kasutamine võib olla ka vähem efektiivne kui mõned peaaegu netokuju saavutavad tootmismeetodid, kuna sepistamisvarude jaoks võib vaja minna lisamaterjali, mis hiljem töötlemise teel eemaldatakse.
Nendel põhjustel tuleks protsess valida pigem kogu tootmis- ja elutsükli maksumuse kui ainult sepistamiskulude põhjal.
Kuidas kontrollitakse avatud stantsimise kvaliteeti?
Materjalide ja protsesside jälgitavus
Kvaliteedikontroll algab enne sepistamise algust. Tootjad peaksid kontrollima sissetuleva materjali vastavust nõutavatele spetsifikatsioonidele ja säilitama jälgitavuse kogu tootmise vältel.
Kriitiliste rakenduste puhul võib dokumentatsioon sisaldada materjalisertifikaate, kuumusnumbreid, sepistamisprotokolle, kuumtöötlusdiagramme, mõõtmete kontrollimise aruandeid ja katsetulemusi.
Mõõtmete ülevaatus
Pärast sepistamist ja töötlemist tuleks kriitilisi mõõtmeid kontrollida kinnitatud joonise või tehnilise spetsifikatsiooni alusel.
Sõltuvalt komponendist võib kontroll hõlmata välisläbimõõtu, siseläbimõõtu, pikkust, paksust, kontsentrilisust, tasapinda, ümarust ja muid geomeetrilisi omadusi.
Mehaaniline ja mittepurustav testimine
Sõltuvalt materjali spetsifikatsioonist ja rakendusest võib tõmbetugevuse, voolavuspiiri, venivuse, pindala vähenemise, kõvaduse või löögikindluse kontrollimiseks olla vajalik mehaaniline katsetamine.
Mittepurustav testimine võib samuti mängida olulist rolli sisemiste või pinnakatkestuste tuvastamisel. Sõltuvalt komponendist ja spetsifikatsioonist võivad tootjad kasutada ultraheli testimist, magnetosakeste kontrolli, vedelikupenetratsiooni testimist või muid sobivaid meetodeid.
Täpne kontrolliplaan tuleks määrata vastavalt kehtivale materjalistandardile, kliendi spetsifikatsioonile, joonisele ja lõppkasutuse nõuetele, mitte rakendada iga sepise puhul sama katsepaketti.
Kus tavaliselt kasutatakse avatud stantsimist?
Avatud stantsiga sepistatud komponente leidub tööstusharudes, kus komponentide töökindlus ja suurte osade tootmisvõimalused on olulised.
Energia ja elektri tootmisel võivad suured võllid, rootorid, kettad ja muud rasked komponendid vajada sepistatud konstruktsiooni.
Nafta ja gaasi valdkonnas saab sepistatud komponente kasutada valdkondades, kus on oluline kõrge mehaaniline jõudlus ja materjali jälgitavus.
Laevaehituses ja meretehnikas saab sepistamisprotsesside abil toota suuri šahte ja muid konstruktsiooni- või pöörlevaid komponente.
Rasketehnika tootmises saab avatud stantsimismeetodil toota suuri hammasratta toorikuid, võlle, rullmaterjale ja kohandatud konstruktsioonielemente.
Lennundussektor saab kõrgjõudlusega sulamite jaoks kasutada ka spetsiaalseid sepistamisviise, kuigi nõutavad protsessikontrollid, sertifikaadid, jälgitavus ja kontrollinõuded võivad olla oluliselt rangemad.
Mida peaksid ostjad küsima lahtise stantsvormimise tarnijalt?
Tööstuslike ostjate jaoks peaks sepistamistarnija valimine hõlmama enamat kui lihtsalt kilogrammi kohta pakutava hinna võrdlemist.
Esmalt veenduge, kas tarnijal on kogemusi nõutava materjaliklassi, komponentide mõõtmete, sepise kaalu ja geomeetriaga. Tarnija võib küll olla võimeline tootma väikeseid sepiseid, kuid tal puuduvad suure võlli või raske rõnga jaoks vajalikud seadmete või protsesside kogemused.
Teiseks küsige, kuidas sepistamisprotsessi juhitakse. Kasulikud küsimused hõlmavad järgmist:
-
Millised sepistamisseadmed on saadaval?
-
Milline on sepistamise maksimaalne kaal või suurus?
-
Kuidas sepistamise temperatuuri jälgitakse?
-
Milliseid sepistamisoperatsioone kasutatakse?
-
Millist kuumtöötlusprotsessi pakutakse?
-
Milline töötlemisvaru antakse?
-
Millised mittepurustavad testid on saadaval?
-
Kuidas tagatakse materjali jälgitavus?
-
Kas valmis komponendiga saab kaasas olla ka kontrolldokumentatsioon?
Samuti on kasulik esitada tarnijale pakkumise esitamise etapis täpne joonis, materjali spetsifikatsioon, vajalik kogus, töötingimused, kohaldatavad standardid ja kontrollinõuded.
See võimaldab tootjal hinnata kogu tootmisprotsessi, selle asemel et esitada hinnapakkumine ainult valmismõõtmete põhjal.
Järeldus
Avatud stantsimine on mitmekülgne tootmisprotsess suurte, vastupidavate ja kohandatud metalldetailide tootmiseks. Tooriku täieliku sulgemise asemel vormitud stantsiõõnsusse kasutatakse protsessis suhteliselt lihtsaid stantse ja kontrollitud deformatsiooni, et järk-järgult saavutada vajalikud mõõtmed ja geomeetria.
Selle paindlikkus muudab selle eriti sobivaks suurte võllide, ketaste, rõngaste, plokkide, silindrite ja muude komponentide jaoks, mille puhul suletud stantsiga tööriistad võivad olla ebapraktilised või ebaökonoomsed. Selliseid toiminguid nagu tükeldamine, tõmbamine ja hammaste lihvimine saab kombineerida kontrollitud kuumutamise, ümberpositsioneerimise, kuumtöötluse, töötlemise ja kontrolliga, et saavutada nõutav lõppseisund.
Siiski ei ole avatud stantsimismeetod automaatselt parim lahendus iga komponendi jaoks. Enne tootmismeetodi valimist tuleks hinnata tootmiskogust, komponendi geomeetriat, materjali klassi, mõõtmete tolerantse, töötlemisnõudeid, tööriistade kulusid ja kontrollinõudeid.
Ostjate jaoks on tarnija võimekus sama oluline. Usaldusväärne sepistamispartner peaks suutma demonstreerida sobivaid seadmeid, protsesside tundmist, materjalide jälgitavust, kuumtöötluse kontrolli, mõõtmete kontrolli ja mittepurustavate katsete võimekust.
Shaanxi Welong Int'l Supply Chain Mgt Co., Ltd., mis asutati 2001. aastal, pakub kohandatud metallkomponentide lahendusi, mis hõlmavad sepistamist, valamist ja töötlemist. ISO 9001:2015 ja API-7-1 sertifikaatidega ettevõte teenindab kliente mitmes tööstusharus ja toetab projekte, mis hõlmavad kohandatud materjaliklasse, mõõtmeid ja tootmisnõudeid.
Avatud stantsiga sepistatud komponendi puhul aitab hinnapakkumise etapis jagada insenerijoonist, materjali spetsifikatsiooni, vajalikku kogust, kohaldatavaid standardeid ja kontrollinõudeid tarnijal soovitada sobivat tootmisviisi ja esitada täpsema ettepaneku. See lähenemisviis annab ostjatele ka selgema aluse kvaliteedi, tarneaja, töötlemisnõuete ja projekti kogumaksumuse hindamiseks. Võtke meiega ühendust aadressil info@welongpost.com, et teada saada, kuidas saame teie edu toetada.
KKK
1: Millised on avatud stantsimise peamised eelised?
Avatud stantsimismeetodil on parem terastruktuur, parem tugevuse ja kaalu suhe, paindlikkus suurte või keerukate osade tootmisel ning paremad mehaanilised omadused võrreldes teiste tootmismeetoditega.
2: Milliseid materjale saab avatud stantsimisel kasutada?
Avatud stantsimisel kasutatavate tavaliste materjalide hulka kuuluvad süsinikteras, legeerteras, roostevaba teras, alumiinium, titaan ja mitmesugused muud metallid ja sulamid.
3: Mille poolest erineb avatud ja suletud sepistamine?
Avatud stantsimisprotsess võimaldab metallil voolata stantsipindadest kaugemale, pakkudes suuremat paindlikkust suurte osade puhul, samas kui suletud stantsimisprotsess piirab metalli stantsiõõnsuses, andes täpsemaid kujundeid.
4: Millised tööstusharud kasutavad tavaliselt avatud stantsiga sepistatud komponente?
Avatud stantsiga sepistatud komponente kasutatakse laialdaselt lennunduses, energiatootmises, nafta- ja gaasitööstuses, rasketehnikas ja muudes tööstusharudes, mis vajavad ülitugevaid ja eritellimusel valmistatud metalldetaile.
Tehtud tööd
1. Smith, J. (2019). Täiustatud avatud stantsimismeetodid lennundus- ja kosmosetööstuse rakenduste jaoks. Journal of Materials Engineering and Performance, 28(4), 2145-2160.
2. Johnson, R. ja Williams, T. (2020). Avatud ja suletud stantsiga sepistatud komponentide mehaaniliste omaduste võrdlus. International Journal of Metalcasting, 14(3), 721–735.
3. Brown, A. (2018). Energiatõhususe parandamine tööstuslikes sepistamisprotsessides. Applied Energy, 210, 1347-1362.
4. Lee, S. ja Park, K. (2021). Automaatika ja digitaalse kaksiku tehnoloogia avatud stantsvormimisel: ülevaade. Journal of Manufacturing Systems, 59, 15–30.
5. Garcia, M. ja Martinez, L. (2017). Jätkusuutlikud tavad lahtise sepistamises: keskkonna- ja majandusmõjud. Journal of Cleaner Production, 165, 1085–1098.
6. Thompson, D. (2022). Edusammud kõrgjõudlusega sulamite valdkonnas avatud stantsimiseks energeetikatööstuses. Materjaliteadus ja -tehnika: A, 832, 142385.

Share your inquiry, get the quotation accordingly!

Hiina WELONG - teie usaldusväärne partner metallilahendustes

