Mis on liivvalu ja kuidas see toimib?
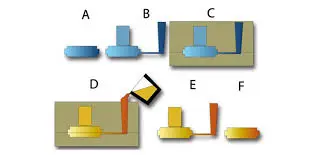
Liivvalu on metalli valamise meetod, mille puhul kasutatakse soovitud kuju saamiseks liivamudeleid. Liivamudel täidetakse sulametalliga, mis seejärel jäetakse kõvenema. Seejärel purustatakse vorm, et valatud toodet näidata. See protsess on väga paindlik ja odav ning seda saab kasutada paljude materjalidega, alates alumiiniumist ja terasest kuni ainulaadsete metallideni. Lennuki-, auto- ja tööstussektori tootjad saavad seda meetodit kasutada keerukate geomeetriaga osade valmistamiseks, mida oleks teiste meetoditega raske valmistada.
Liivavalu protsessi mõistmine Liivavalu põhiprintsiibid
Selle valmistusviisi põhiidee on purustatud liiva kasutamine ajutise vormimaterjalina. Erinevalt püsivormidest on iga liivvorm ühekordselt kasutatav ja mõeldud kasutamiseks ainult üks kord. Kvaliteetse ränidioksiidliiva segamine sideainetega loob tugeva konstruktsiooni, mis talub metalli sulamise kuumust. Seda toimimisviisi on tööstuses kasutatud sadu aastaid, alates metallivalukodadest kuni tänapäevaste täppistehnoloogiliste lennukiosadeni. Neid ideid täiustatakse tänapäevastes valukodades endiselt, sest meetod annab disaineritele palju vabadust. Tootjad saavad valmistada nii väga lihtsaid kui ka väga keerulisi osi ilma, et peaksid tööriistadele palju raha kulutama. See muudab protsessi eriti heaks ainulaadsete projektide jaoks, mis vajavad palju disainimuudatusi ja mille valmistamiseks võib vaja minna mõnest näidisest kuni mitme tuhande ühikuni.
Samm-sammult protsessi jaotus
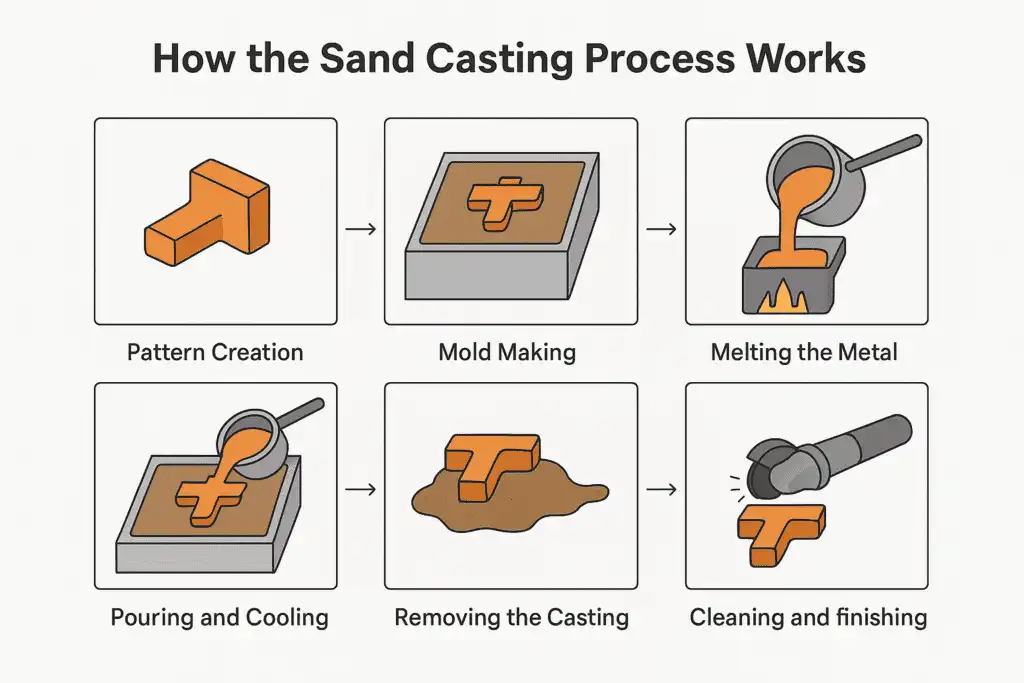
Mustrite valmistamine on valmistusprotsessi esimene samm. Mustrid valmistatakse puidust, plastist või metallist, olenevalt sellest, mitu osa on vaja valmistada. Neil on sama kuju kui lõplikul osal. Täpsete kohanduste tegemisel võtavad oskuslikud mustrite valmistajad arvesse asjaolu, et metall jahtudes kahaneb. Pärast disaini valmimist valmistatakse vorm. Kaheosalises kolbisüsteemis, mis koosneb ülemisest osast ja alumisest osast, pakivad valukoja töötajad disaini ümber liiva. Liiva segu peab olema täpselt parajalt tihendatud – liiga lahtine ja vorm ei hoia oma kuju; liiga tihe ja gaasid ei pääse valamise ajal välja.
Kui disain on välja võetud, peaks vormi auk täpselt vastama soovitud detaili kujule. Selles etapis, kui on vaja sisemisi omadusi, toimub südamiku paigutamine. Südamikud on erinevad liivast valmistatud struktuurid, mis asetatakse vormi sisse õõnsate alade või keerukate sisemiste kanalite loomiseks. Järgmisena toimub metalli valamine, mis hõlmab vedela sulami liigutamist läbi rea väravaid, mille eesmärk on kontrollida täitekiirust ja vähendada müra. Kui väravad on õigesti paigaldatud, välditakse selliseid vigu nagu külmsulgurid ja õõnsused täidetakse ühtlaselt. Tahkumiseks kuluv aeg sõltub metalli suurusest, kujust ja tüübist. Sisemise rõhu vältimiseks vajavad paksemad osad pikemat jahutusaega. Pärast tahkestumist võib alustada raputamist. Kui liivavorm eemaldatakse, on toorvala endiselt oma väravasüsteemiga ühendatud. Nendest lisaosadest vabanemiseks kasutatakse lõplikus viimistluses lõikamist, lihvimist ja puurimist.
Liiva vormimisel kasutatavad materjalid
Valukojad kasutavad oma toodete valmistamiseks kahte peamist tüüpi liiva. Rohelise liiva valamisel kasutatakse märgsegu. See segu sisaldab umbes 10% bentoniitsavi hermeetikuna, 2–5% vett ja umbes 5% meresütt. Täitmise ajal redutseeriva atmosfääri loomisega muudab see süsinikusisaldusega koostisosa pinnaviimistluse paremaks. Malmivalu puhul on rohelise liiva vormid kulutõhusad, kuna neid saab kohe pärast lihtsat taastamist kasutada. Õhkkuivatatud või vaiguga seotud liivasüsteemides kasutatakse keemilisi sideaineid, mitte vett. Eksotermilised protsessid võimaldavad neil vormidel toatemperatuuril kõvastuda, andes parema mõõtmistäpsuse ja siledama viimistluse kui rohelisel liival. Vastutasuks tõuseb materjalide hind ja liiva taastamine pole nii lihtne. Ostujuhid peavad erinevate tarnijate valimisel teadma, milline meetod sobib kõige paremini nende kvaliteedistandardite ja toodanguvajadustega.
Saadaval olevad metallid hõlmavad kogu insenerimaterjalide valikut. Alumiinium on kõige levinum materjal olukordades, kus kerged osad peavad olema roostekindlad. Raskeveokite tööriistad, naftapuurimisseadmed ja ehituskonstruktsioonid kasutavad kõik terasvalusid. Spetsiaalsete metallide, näiteks pronksi, roostevaba terase ja isegi supersulamite edukaks valmistamiseks saab kasutada kohandatud liivameetodeid ja kontrollitud atmosfääri tehnikaid.
Liivavalu eelised ja väljakutsedProtsessi peamised tugevused
Kui võrrelda erinevate tootmisviiside tööriistadesse investeerimise kulusid, on rahaline kasu kohe selge. Survevalu vajab väga kalleid terasvorme, mis maksavad sadu tuhandeid dollareid ja on seda väärt ainult paljude asjade valmistamiseks. Liivavormid on palju odavamad, seega saab väikeseid tiraaže ja unikaalseid ülesandeid teha ilma pankrotti minemata. Teine suur eelis on see, et materjale saab kasutada mitmel viisil. Võimalik on valada peaaegu iga metalli, mida saab sulatada, alates tavalistest alumiiniumisulamitest kuni haruldaste niklipõhiste supersulamiteni. Seetõttu saavad ostumeeskonnad valida parimad materjalid raskete tööde jaoks, ilma et peaksid muretsema selle pärast, kuidas neid valmistatakse. Üks liivavalu jaoks loodud tehas võib suuta rahuldada mitme erineva tootesarja erinevaid metallivajadusi.
Levinumad defektid ja ennetamisstrateegiad
Poorsus ilmneb valandi struktuuris väikeste aukudena. Need augud nõrgendavad mehaanilisi omadusi ja võivad põhjustada struktuuri rikke varajases kasutusjärgus. Kui õhk või põlemisaurud jäävad kinni ja ei pääse tahkumise ajal välja, nimetatakse seda gaasipoorsuseks. See probleem on vähem tõenäoline, kui vorm on poorne, sellel on õhutusavad ja metall degaseeritakse enne valamist. Kui viimasena kõvenevatesse osadesse ei voola piisavalt sulametalli, nimetatakse seda kokkutõmbumispoorsuseks. Püstikute nutika paigutamise abil saavad need kuumad kohad piisavalt materjali jahtuda. Kvaliteedi tagamise meeskondadel on raskusi mõõtmete erinevustega, eriti rohelise liiva meetodite puhul. Mõõtmete nihke põhjustavad metalli voolu kadu vormis, mustri kulumine ja ebaühtlane liiva kokkusurumine. Ekspertvalukojad kasutavad statistilist protsessijuhtimist, et jälgida olulisi tegureid, nagu liiva omadused, vormi jäikus ja metalli valamise temperatuur. See meetod põhineb andmetel ja leiab trende enne, kui need viivad vigaste osade tootmiseni.
Kvaliteedikontroll ja tööstusstandardid
Esimene kvaliteedikontroll on visuaalne kontroll, mille käigus leitakse selged pinnavead, puuduvad täited ja suuruse erinevused. Koolitatud inspektorid suudavad märgata väiksemaid märke suurematest probleemidest, mis võivad vajada põhjalikumat uurimist. Lisaks välispinna vaatlemisele kontrollitakse mittepurustavate katsemeetoditega ka valandi struktuuri seestpoolt, seda kahjustamata. ISO 9001:2015 sertifikaadi saamine näitab, et pakkuja on pühendunud ühtsete kvaliteedijuhtimissüsteemide kasutamisele. See laialdaselt tuntud standard tagab, et kõik tehakse vastavalt kirjalikele reeglitele, alates saabuvate materjalide kontrollimisest kuni lõppkontrolli protokollideni. Kui ostujuhid otsivad varuosi lennunduse, meditsiinitoodete või muude oluliste rakenduste jaoks, annab ISO heakskiit neile vajaliku usalduse tarnijate oskuste ja jälgitavuse vastu.
Liivavalu vs muud valamismeetodid: võrdlev analüüs
Peamiste valamisprotsesside võrdlus
Surudes vedelat metalli kõrge rõhu all läbi terasvormide, saadakse survevalu, millel on väga sile viimistlus ja väga kitsad tolerantsid. See protsess sobib suurepäraselt paljude väikeste osade, eriti alumiiniumist ja tsingist valmistatud osade valmistamiseks. Kuid stantsid võivad maksta sadu tuhandeid dollareid ja protsess ei suuda hakkama saada suurte osade või raskete tükkidega, mis on tavalised rasketehnikas. Liivvalu kasutatakse projektides, kus survevalu mahupiirangut ei ole võimalik täita või kus detaili suurus on survevalumasina jaoks liiga suur . Püsivormivalus kasutatakse metallmudeleid, mida saab ikka ja jälle kasutada. See jääb kulu, kvaliteedi ja tootmismahu poolest kuhugi liivvalu ja survevalu vahepeale. Meetod sobib hästi alumiiniumist ja magneesiumist esemete valmistamiseks keskmises ja suures koguses. Kui on oodata konstruktsioonimuudatusi, on vaja katsenumbreid või raudsulamid vajavad valamistemperatuure, mis kahjustaksid püsivorme, on liivvalu endiselt parim valik.
Roheline liiv versus vaiguliiva süsteemid
Rohelise liiva vorme kasutatakse enamiku metallivalutööde jaoks, kuna segu talub sulatatud raua ja terase kõrgeid temperatuure. Süsteemi saab taaskasutada, mis säästab materjalide pealt raha ja on keskkonnasõbralikum. Liiva saab kasutada ikka ja jälle, lisades vaid väikese koguse uusi materjale. Tootjad, kes soovivad vähendada jäätmeid ja parandada keskkonnatoime näitajaid, hindavad seda rohelist eelist. Materjalivalikuid mõjutavad keskkonnategurid üha enam. Green Sandi kasutatav veepõhine meetod eraldab vormide valmistamisel ja valamisel väga vähe kemikaale. Kõvenemise ja valamise ajal eraldavad vaigusüsteemid orgaanilisi kemikaale, mis tähendab, et need vajavad ventilatsioonisüsteeme ja saastepiiranguid. Tarnijad, kes on sammu võrra ees, ostavad vähese heitega sideainetehnoloogiaid ja soojuse taaskasutussüsteeme, mis põletavad vaigujäägid ära. See võimaldab liiva uuesti kasutada ja vähendab äravisatavate jäätmete hulka.
Lisandite tootmise roll
Võimaldades teil mustreid otse CAD-failidest luua, on 3D-printimise tehnoloogiad muutnud prototüüpide valmistamise viisi. Insenerid proovivad kuju, sobivust ja toimimist ilma, et peaksid ootama või maksma standardse mustri loomise eest. Ostmisel vaatavad meeskonnad uusi disaine ja kiire prototüüpimine lühendab nende disainide valideerimiseks kuluvat aega nädalatelt päevadele. Kümnete kuni tuhandete osade puhul on traditsiooniline liivvalu sageli endiselt kõige kulutõhusam viis nende valmistamiseks, kui plaanid on valmis. Lisandite tootmise abil saate liivvorme valmistada ka otse 3D-s, mis tähendab, et mõne otstarbe jaoks ei vaja te üldse jooniseid. See meetod sobib hästi keerukate kujundite väikesemahuliseks tootmiseks, kus mustrikulusid oleks aja jooksul raske tagasi teenida. Kuigi tehnoloogia areneb pidevalt, on vanad meetodid suuremate tootmispartiide puhul endiselt kulutõhusamad. Hankejuhtidele sobivad tarnijad, kes saavad kasutada mõlemat tehnoloogiat ja valida projekti vajadustest lähtuvalt parima meetodi. Kas vajate kohandatud liivvalu osi? Võtke meiega kohe ühendust, et saada kiire hinnapakkumine.
Kuidas valida õige liivavalu tarnija
Tarnija võimaluste hindamine
Sertifitseerimise kontrollimine on müüja hindamise alus. Vastavus standardile ISO 9001:2015 tähendab, et on loodud kvaliteedijuhtimissüsteemid ning kirja pandud pideva kasvu meetodid ja protsessid. Valdkonnaspetsiifilised sertifikaadid, näiteks AS9100 õhusõidukite või ISO 13485 meditsiiniseadmete jaoks, näitavad, et teate, kuidas töötada valdkondades, kus on palju reegleid. Hankejuhid peaksid küsima ajakohaseid sertifikaate ja lugema kasutusotstarbe avaldusi, et veenduda kõigi oluliste protsesside käsitlemises. Tehnilised oskused hõlmavad enamat kui lihtsalt litsentse. Nende hulka kuuluvad ka tööriistad, metallitöötlemise alased teadmised ja tehnilise toe teenused. Tarnijad, kellel on spektromeetrid sulamite puhtuse kontrollimiseks, koordinaatmõõtemasinad suuruste kontrollimiseks ja CAD/CAM-süsteemid disainilahenduste koostamiseks, saavad teha palju asju, mis lihtsustavad projekti lõpuleviimist. Plaanide või näidiste põhjal töötamine, disainilahenduste valamise lihtsustamine ja erinevate materjalide soovitamine on kasulik oskus, mis võib viia partnerluseni.
Strateegiliste partnerluste loomine
Pikaajalised suhted tarnijatega loovad aja jooksul rohkem väärtust, jagades teavet ja muutes protsesse tõhusamaks. Kui valukoda teab, mida teie toode vajab, saab ta pakkuda viise selle täiustamiseks, hoida mustreid käepärast kiireks tellimiseks ja seada ajakava prioriteediks, kui võimsus on väike. See koostöömeetod vähendab ostmise riske ja tagab, et olulised osad on alati saadaval. Selge vestlus on tugevate ettevõtetevahelise partnerluse loomise võti. Kui tarnijad annavad põhjalikke hinnapakkumisi, mis jaotavad materjalide, tööjõu, tööriistade ja viimistluse hinnad, saavad ostjad teha nutikaid valikuid. Regulaarsed eduaruanded, probleemide leidmine enne, kui need suureks kasvavad, ja valmisolek probleemidest avatult rääkida aitavad kõik luua usaldust ja lahendada probleeme enne, kui need suureks kasvavad, näiteks tarnevead või kvaliteedi langus. Teabe jagamiseks ja protsesside tõhusamaks muutmiseks vajate usaldusväärset liivvalu pakkujat.
Liivavalu projekteerimise ja protsessi optimeerimise näpunäited Valatavuse parandamise projekteerimisjuhised
Ebaühtlane seinapaksus peatab erineva jahutuskiiruse, mis põhjustab konstruktsiooni sees pingeid ja võib viia purunemiseni. Järkjärguline muutus paksude ja õhukeste osade vahel võimaldab tahkumisel aja jooksul toimuda ilma silmapaistvate kuumade kohtade tekkimiseta. Soovitatav minimaalne seinapaksus sõltub metallist ja valu suurusest. Näiteks alumiinium vajab tavaliselt 3–5 mm paksuseid seinu, teras aga paksemaid, et vorm oleks täidetud.
Protsessikontrolli parimad tavad
Temperatuuri reguleerimine mõjutab valandi kvaliteeti igas aspektis. Valamistemperatuur peab olema sulami likviidustemperatuurist piisavalt kõrge, et vorm oleks enne sulami liiga kiiret tahkumist täielikult täidetud. Liiga kõrge temperatuur süvendab vormi kahjustusi, gaaside imendumist ja paksu tera struktuuri. Kalibreeritud püromeetrid ja termoanalüüsi tööriistad võimaldavad temperatuuri täpselt reguleerida iga metallisüsteemi jaoks parimates vahemikes.
Tärkava tehnoloogia ja jätkusuutlikkus
Robotiseeritud vormide käitlemine, automatiseeritud täitmissüsteemid ja kombineeritud materjalide transport muudavad valukodade tööpõhimõtet, kui need automatiseeritakse. Need tehnoloogiad muudavad asjad järjepidevamaks, kõrvaldades inimlikud vead, ohutumaks töötajatele, hoides neid ohtlikest kohtadest eemal, ja kiiremaks, kuna nad töötavad pidevalt. Kui tarnijad investeerivad tehnoloogiasse, näitab see, et nad on pühendunud konkurentsivõimelisele tootmisele ja kõrgele kvaliteedile. Kas vajate kohandatud liivvaludetaile? Võtke meiega kohe ühendust, et saada kiire hinnapakkumine.
Järeldus
Liivvalu on endiselt üks olulisemaid valmistusviise, kuna see on nii paindlik, odav ja võimaldab teil kujundada mis tahes tüüpi metalldetaile. Hankeeksperdid saavad teha paremaid hankimisvalikuid, mõistes protsessi põhitõdesid, selgitades välja plussid ja miinused ning valides kvalifitseeritud allikaid. Meetod on väga kasulik paljudes tööstusharudes, kuna seda saab kasutada laia valiku metallide, kujude ja tootmisnumbritega, alates prototüüpidest kuni keskmise suurusega partiideni. Kvaliteedikontroll põhjaliku kontrolli ja ISO-vastavuse kaudu tagab, et jõudlus püsib ühtlane ja vastab rakenduse rangetele vajadustele. Strateegilised suhted oskuslike valukodadega pakuvad pikaajalist kasu, tehes koostööd tehniliste küsimuste lahendamisel, täiustades protsesse ja tagades töö korrektse tegemise.
KKKMillised metallid sobivad kõige paremini liivvalus?
Alumiiniummetallid on kõige levinumad, kuna neid on lihtne valmistada, need on oma kaalu kohta tugevad ja ei roosteta. Terasvalusid kasutatakse rasketes tööstuskeskkondades, kus tugevus ja pikaealisus on olulised. Pronks sobib paremini pukside ja laagrite jaoks, kuna see ei kulu nii kiiresti ja roostevaba teras hoiab rooste eemal ka rasketes tingimustes. Õige protsessi juhtimisega on võimalik valmistada erimetalle, näiteks supersulameid. Millised metallid sobivad kõige paremini liivvalu jaoks?
Kuidas tagavad tarnijad valu ühtlase kvaliteedi?
Kvaliteedikontroll algab heakskiidetud tooraine kasutamisega ja jätkub protsessikontrolliga, mis jälgib liiva omadusi, vormi tingimusi ja valamisparameetreid. Radiograafia ja ultraheli sõelumine on näited mittepurustavatest katsetest, mida saab kasutada sisemise struktuuri kontrollimiseks. Statistiline protsessikontroll leiab mustreid, et probleeme saaks enne nende tekkimist lahendada. ISO 9001:2015 sertifikaat näitab, et kõiki tootmisetappe juhitakse korrapäraselt, et tagada kvaliteet.
Mis eristab rohelist liiva kuiva liiva meetoditest?
Roheline liiv valmistatakse märgsegust, mis on ühendatud bentoniitsaviga. Seda saab kohe pärast puhastamist uuesti kasutada. Meetod töötab malmvalanditega ja säästab raha, kuna seda saab taaskasutada. Kuivas või vaiguga seotud liivas kasutatakse keemilisi sideaineid, et muuta see täpsema suurusega ja siledama pinnaga. Värviliste valandite puhul, kus kitsamad tolerantsid võimaldavad kõrgemaid materjalihindu, on vaigumeetodid abiks.
Tee Welongiga koostööd asjatundlike liivvalu lahenduste leidmiseks
Kui ostujuht otsib usaldusväärset liivvalu pakkujat, on Welongil palju pakkuda ja ta on olnud välismaine tarneahela liider juba üle 20 aasta. Meie ISO 9001:2015 sertifitseeritud protsessid tagavad, et meie lennuki-, auto-, naftapuurimis- ja meditsiiniseadmete tööstusele valmistatavate kohandatud metalldetailide kvaliteet jääb samaks. Kasutame teie plaanide või näidiste põhjal asjade valmistamiseks AutoCADi, Pro-Engineeringi ja SolidWorksi ühilduvust. Meie insenerimeeskond täiustab kujundusi, et neid saaks hõlpsamini valada, mis vähendab kulusid, täites samal ajal nõuded. Meie kliendid Euroopas, Põhja-Ameerikas ja Aasia ja Vaikse ookeani piirkonnas usaldavad meie kvaliteedikontrolli oskusi ja avatud suhtlust. Võtke meiega ühendust aadressil info@welongpost.com, et arutada oma projekti vajadusi ja teada saada, kuidas meie Hiinas asuv liivvalu tootja saab teie tarneahelat aidata.
Tehtud tööd
1. Campbell, J. (2015). Täielik valamise käsiraamat: metalli valamise protsessid, metallurgia, tehnikad ja disain. Butterworth-Heinemann.
2. Brown, JR (2000). Foseco raudmetallide valukoja käsiraamat. Butterworth-Heinemann, Oxford.
3. Ameerika Valukodade Selts (2018). Valamise disain ja teostus. Ameerika Valukodade Selts, Schaumburg, Illinois.
4. Beeley, PR (2001). Valukodade tehnoloogia. Butterworth-Heinemann, Oxford.
5. Heine, RW, Loper, CR ja Rosenthal, PC (1967). Metallivalu põhimõtted. McGraw-Hill, New York.
6. ASM International (1988). ASM käsiraamatu valuosa. ASM International, Materials Park, Ohio.

Share your inquiry, get the quotation accordingly!

Hiina WELONG - teie usaldusväärne partner metallilahendustes

