Millised tegurid mõjutavad kuumtöötlemise protsessi kvaliteeti kõige rohkem?
Kuumstantsimise kvaliteeditulemused tulenevad omavahel tihedalt seotud tegurite ahelast, alates temperatuurist, mille juures toorikut kuumutatakse, kuni selleni, kuidas sulatera struktuur läbi vormi voolab. Kuumstantsimine deformeerib metalli üle selle rekristalliseerumistemperatuuri, seega isegi väikesed erinevused soojusjuhtimises, materjali keemias või vormi konstruktsioonis võivad põhjustada lõhesid, mõõtmete nihet või ebajärjekindlaid mehaanilisi omadusi. See artikkel toob esile peamised elemendid, mille abil teha kindlaks, kas sepistatud detail vastab spetsifikatsioonile või on praak.
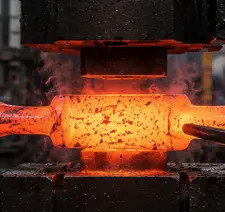
Milline temperatuur on parim kvaliteetse kuumtöötlemise protsessi jaoks?
Optimaalsed sepistamistemperatuuri vahemikud
Enamikku süsinik- ja legeerteraseid sepistatakse temperatuuril 1100–1250 °C, mis on piisavalt madal, et säilitada metalli piisavalt vormitavust ja voolavust ilma tugeva terade moodustumiseta. Temperatuuri hoidmine selles vahemikus kogu kuumstantsimise protsessi vältel vähendab tooriku vormimiseks vajalikku jõudu, säilitades samal ajal peene, korrapärase terastruktuuri, mis annab valmis detailile tugevuse ja sitkuse.
Ülekuumenemise ja alakuumenemise ohud
Materjal põleb või oksüdeerub liigse kuumuse tõttu üle, nõrgendades terade piire ja põhjustades pinna lõhenemist rõhu all. Seevastu alatäitmine suurendab voolavuspinget ja võib viia matriitsi osalise täitumiseni või sisemiste pragunemiseni. Mõlema äärmuse vältimiseks ja detailide ühtlase kvaliteedi säilitamiseks on vaja ahju temperatuuri kogu kuumtöötlemise käigus täpselt hallata ja jälgida.
Temperatuuri ühtlus kogu toorikul
Isegi kui keskmine temperatuur on õige, võib tooriku ebaühtlane kuumutamine põhjustada ühe detaili kergemat paindumist kui teise, mille tulemuseks on deformatsioon või lokaalne pingekontsentratsioon. Induktsioonkuumutussüsteemid kasutavad täpset tsoonikontrolli, et asjad oleksid ühtlased, nii et tooriku iga piirkond reageerib iga vormimisetapi käigus etteaimatavalt.
Kuidas mõjutavad materjali omadused ja stantsi disain sepistamise kvaliteeti?
Sulami koostis ja kuumtöötlemisvõime
Materjali keemiline koostis mõjutab selle vormitavust kõrgemal temperatuuril. Tasakaalustatud süsiniku, mangaani ja mikroelementide sisaldusega sulamid pakuvad sageli paremat kuumtöödeldavust ja väiksemat kuumapurunemise või hapruse tekkimise võimalust. Iga eduka kuumstantsimisprotsessi oluline samm on valida terasklass, mis vastab detaili kasutusnõuetele, kuid on siiski kohandatav kõrgel temperatuuril vormimisele.
Stantsi geomeetria ja õõnsuste täitmine
Konstruktsioon mõjutab metalli voolamist vormimise ajal nurkadesse, ribidesse ja õhukestesse osadesse. Halvasti ehitatud õõnsuste järsud muutused võivad õhku lõksu jätta, voolu piirata või põhjustada lokaalset ülekoormust, mis vähendab vormi eluiga. Voolu simulatsioonitarkvara abil saavad insenerid enne terase lõikamist geomeetriat kohandada, et tagada õõnsuse täielik täitumine ja detaili ühtlane kuju partii partii järel.
Stantsimaterjal ja eelsoojenduse tavad
Sepisvorm ise peab vastu pidama korduvatele termilistele ja mehaanilistele tsüklitele. Seetõttu kasutatakse karastatud tööriistaterast ning stantse eelsoojendatakse enne tootmist, et vähendada termilist šokki ja pikendada tööriista eluiga. Vormi nõuetekohane eelsoojendamine stabiliseerib ka stantsi ja tooriku temperatuuride erinevust, mis võimaldab kuumtöötlemise käigus metalli voolavust prognoositavamalt.
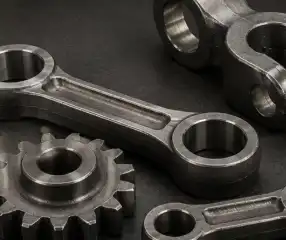
Määrimine, materjalivoog ja jahutuskiirus kuumtöötlemisel
Õige määrdeaine valimine
Määrimine vähendab hõõrdumist stantsi ja tooriku vahel, võimaldades paremat metalli voolavust ja kaitstes stantsipindu liigse kulumise eest. Levinud võimaluste hulka kuuluvad grafiidipõhised ja vees lahustuvad määrdeained, mis valitakse sõltuvalt vormimiskiirusest, stantsimaterjalist ja kuumstantsimisprotsessis valmistatava eseme erivajadustest.
Materjali voolu suuna juhtimine
See juhib metalli liikumist detaili loomulike kontuuride sees, tugevdades seda seega töö käigus tekkivate pingete vastu. Hea matriitsi konstruktsioon tagab, et metall voolab koormusteedel, mitte risti nendega. Sel põhjusel peetakse voolusuuna analüüsi oluliseks kvaliteediaspektiks, mitte tootmise planeerimisel teisejärguliseks.
Jahutuskiirus ja sepistamisjärgne töötlus
Komponendi moodustamisele järgnev jahutuskiirus määrab lõpliku kõvaduse, terasuuruse ja jääkpinge taseme. Kontrollimatu või ebaühtlane jahutamine võib põhjustada deformatsiooni või mikrostruktuurilisi ebakorrapärasusi; seetõttu kasutavad paljud tootjad kontrollitud jahutamist või järgnevat kuumtöötlust, et fikseerida hästi teostatud kuumtöötlemisprotsessist oodatavad mehaanilised omadused.
Mis põhjustab pragusid, mõlke ja muid kuumtöötlemise defekte?
Pinna pragunemine termilise pinge tõttu
Kui temperatuur muutub liiga kiiresti või ebaühtlaselt, tekivad termilised gradiendid, mis põhjustavad materjali pinnale pingeid. See võib viia peente pragude tekkeni. See kehtib eriti juhul, kui detail sepistatakse ja seejärel karastatakse liiga kiiresti või kui kuumutustsüklid on halvasti planeeritud, mis mõlemad avaldavad kuumtöötlemisele liigset pinget.
Ringid ja voldid ebaõigest voolust
Kattuvad voldid tekivad siis, kui metall veereb üle iseenda, selle asemel et sujuvalt voolata. Selle põhjuseks on sageli liigne volditavus, kulunud stantsid või sobimatu stantside täitmise järjekord. Need voldid tekitavad nõrku kohti, mida pole visuaalselt kerge märgata, kuid mis võivad detaili kasutamisel väsimustugevust oluliselt kahjustada.
Sisemised tühimikud ja kaasamised
Esialgses toorikus esinevad poorsed või mittemetallilised suletised võivad sepistamise ajal moodustada pingetõusereid ja koormuse korral ilmuda sisemiste tühimike kujul. Range sissetuleva materjali kontroll ja tarnija kvaliteedikontroll on parimad meetodid nende vigade avastamiseks enne, kui need isegi pressi jõuavad.
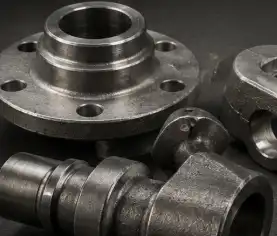
Järeldus
Kuumstantsimisprotsessi kvaliteet sõltub temperatuuri reguleerimise, materjalivaliku, stantsi konstruktsiooni, määrimise ja jahutustehnikate koosmõjust. Hiina Welong pakub ülemaailmsetele tootjatele tarnijate arendamise, ostujärelevalve ja kvaliteedikontrolli teenuseid autotööstuses, naftapuurimises ja lennunduses, et aidata neil neid muutujaid hallata oma ISO 9001:2015 sertifitseeritud teenuste kaudu. Welongil on 20-aastane kogemus enam kui 100 kliendi teenindamisel kogu maailmas. Oleme siin, et aidata teil järjepidevalt toota defektivabasid sepistatud komponente . Võtke meiega kohe ühendust, et parandada oma tootmiskvaliteeti.
KKK
K1: Millist temperatuurivahemikku tavaliselt terase kuumtöötlemisel kasutatakse?
A: Enamikku süsinik- ja legeerteraseid sepistatakse temperatuurivahemikus 1100–1250 °C, kuigi täpne vahemik sõltub konkreetsest sulami koostisest.
K2: Miks on disain kuumtöötlemise kvaliteedi jaoks nii oluline?
A: Geomeetria kontrollib metalli voolamist õõnsustesse, mõjutades täite täielikkust, terade voolamise suunda ja valmisdetaili üldist mõõtmete täpsust.
K3: Kas vale jahutamine pärast sepistamist võib põhjustada defekte?
V: Jah, ebaühtlane või liiga kiire jahutamine võib põhjustada deformatsiooni, jääkpingeid ja ebaühtlast kõvadust kogu valmis komponendi ulatuses.
K4: Mis vahe on sepistamisel sepistatud ringil ja praol?
A: Kattuvus on volt, kus metall voolamise ajal kattub, samas kui pragu on murd, mis tekib materjali kandevõimet ületava pinge tagajärjel.
K5: Kuidas saab defekte enne tootmise alustamist minimeerida?
A: Sissetuleva materjali põhjalik kontroll, valideeritud stantsi disain ja kontrollitud ahju temperatuur aitavad kõik vähendada defektide tekkimise tõenäosust vormimise ajal.
Tehke koostööd Welongiga usaldusväärsete kuumstantsimislahenduste saamiseks
Järjepidev sepistamise kvaliteet algab õigest tarneahela partnerist. China Welongil on kaks aastakümmet rahvusvahelist kogemust, ISO 9001:2015 sertifitseeritud kvaliteedikontroll ning inseneritugi AutoCADi, Pro-Engineeringi ja SolidWorksi abil, et aidata teil vältida kulukaid sepistamisdefekte. Olenemata sellest, kas hangite komponente autotööstuse, naftapuurimise või lennunduse rakenduste jaoks, on meie meeskond valmis teie projekti toetama joonisest kuni tarnimiseni. Võtke meiega juba täna ühendust aadressil metal@welongpost.com ja laske Welongil aidata teie järgmist kuumstantsimisprotsessi enesekindlalt ja täpselt läbi viia.
Tehtud tööd
1. Ameerika Metallide Ühing (ASM International), Metallide käsiraamat: vormimine ja sepistamine, 14. köide.
2. Kalpakjian, S. ja Schmid, SR, tootmistehnika ja -tehnoloogia, Pearson Education.
3. Altan, T., Ngaile, G. ja Shen, G., Külm- ja kuumstantsimine: alused ja rakendused, ASM International.
4. Lange, K., Metallitöötluse käsiraamat, Tootmisinseneride Selts.
5. Dieter, GE, mehaaniline metallurgia, McGraw-Hill Education.
6. Byrer, TG, Semiatin, SL ja Vollmer, DC, Sepistamise käsiraamat, Sepistööstuse Liit.

Share your inquiry, get the quotation accordingly!

Hiina WELONG - teie usaldusväärne partner metallilahendustes

