Millised on tsentrifugaalvalu peamised rakendused?
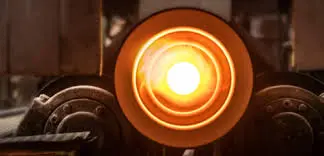
Tsentrifugaalvalu on oluline protsess, mida kasutatakse paljudes valdkondades kvaliteetsete ümmarguste osade, näiteks torude, pukside ja rõngaste valmistamiseks. See valmistusviis kasutab pöörlemisjõude, et luua väga tihedaid ja ühtlase struktuuriga osi. See teeb selle ideaalseks nafta- ja gaasipuurimisseadmete, lennukimootorite osade, autokäigukastide osade, tööstusmasinate rullide ja jõuturbiinide osade jaoks. Protsess eemaldab loomulikult augu suunas olevad lisandid ja annab paremad mehaanilised omadused kui teised valamismeetodid. Tööstusharud, mis vajavad täpseid mõõtmisi, roosteta metallkonstruktsioone ja defektideta osi, kasutavad alati tsentrifugaalvalu, et valmistada osi, mis suudavad töötada kriitilistes olukordades üle maailma kõrge rõhu, temperatuuri ja mehaanilise koormuse all.
Tsentrifugaalvalu ja selle tööstusliku tähtsuse mõistmine
Tsentrifugaalvalu on ainulaadne viis asjade valmistamiseks. Sula metall valatakse ketrusvormi, mis annab parema tiheduse, struktuurilise stabiilsuse ja pinnaviimistlusega detailid. Erinevalt liiva-, investeerimis- või survevalust kasutab see meetod valtsimisjõude, et suruda defekte sisse, jaotades samal ajal metalli ühtlaselt vormi seintele. Meetod loob rõhu, mis on peaaegu 100 korda suurem kui raskusjõud, mis annab metallile omadused, mida staatiliste valamismeetoditega saavutada ei saa.
Üha rohkem tootmistöötajaid valib selle meetodi, kuna see säästab materjale ja annab parema kvaliteedikontrolli. Erinevalt sepistatud või täisvalatud toodetest ei vaja see meetod õõnesdetailide jaoks keskset südamikku, seega kulub vähem toormaterjali. August lõigatud materjali saab sulatada ja uuesti kasutada, mis säästab raha ja aitab kaasa keskkonnakaitsele. Kuna valukojad valmistavad osi kohapeal, selle asemel et oodata veskite laomaterjalide saatmist, lüheneb tarneaeg märkimisväärselt.
Tsentrifugaalvalu peamised tööstuslikud rakendused
Seda valmistamismeetodit saab kasutada paljudes erinevates valdkondades ja igaüks neist kasutab ära oma erilisi eeliseid teatud osade vajaduste rahuldamiseks. Kui hankejuhid neist kasutusviisidest aru saavad, saavad nad leida viise toodete standardi ja tarneahela toimivuse parandamiseks.
Nafta- ja gaasipuurimisseadmed
Puurimistegevused vajavad osi, mis taluvad karme tingimusi, nagu kõrge rõhk, söövitavad vedelikud ja kare puudutus. Tsentrifugaalvalu abil valmistatakse paremaid puurtorusid, korpusi ja voolikuid, kuna nende seinad on kõik sama laiused ja need ei roosteta. Paks ja defektideta struktuur pikendab nende eluiga ka karmides tingimustes, mis vähendab kulukaid seisakuid ja asendusi. Selle valdkonna tootjatele meeldib, kuidas protsessi abil saab toota ühtlaseid torusid, millel on kogu pikkuses samad mehaanilised omadused.
Lennunduskomponentide tootmine
Lennunduses ja kosmosetööstuses on vaja kõrgeimaid materjalide standardeid ja täpseid mõõtmisi. Selle protsessi paremad metallurgilised omadused sobivad hästi mootori osade, näiteks laagrikorpuste, põlemiskambri seinte ja turbiinikorpuste jaoks. Lennunduse kvaliteedistandardid on väga ranged ning poorsuse ja defektide puudumine vähendab praakdetailide arvu mittepurustavate katsete käigus.
Autotööstuse rakendused
Autotootjad kasutavad seda meetodit käigukasti osade, piduritrumlite, silindrihülsside ja laagrikatete valmistamiseks. Parem kulumiskindlus ja mõõtmete stabiilsus võimaldavad osadel hoolduskülastuste vahel kauem vastu pidada, mis parandab auto funktsionaalsust ja klientide rahulolu. Võimalus toota korraga palju osi sobib hästi autotööstuse vajadustega osade järele, mis on nii kulutõhusad kui ka ühtlase kvaliteediga.
Tööstuslikud masinad ja rasketehnika
Valtsimisseadmeid, paberimasinate rulle ja tööstuslikke laagreid tootvad tööstusharud loodavad sellele valamismeetodile, et valmistada pikaealisi detaile. Paks pealispind ei kulu kergesti ja hoiab oma kuju isegi suure koormuse all ja pidevas töötamises. Masinatootjad ütlevad, et need valandid säästavad neile oma eluea jooksul palju raha võrreldes teiste valmistusviisidega.
energia Sektori seadmed
Turbiinikorpused, generaatori hülsid ja soojusvaheti torud on kõik valmistatud osadest, mis on valmistatud pöördvalu meetodil. Tõhusa energia tootmiseks peavad materjalid olema kõrgetel temperatuuridel stabiilsed, roostekindlad ja mehaaniliselt tugevad. See protsess sobib hästi nii traditsiooniliste kui ka roheliste energiaallikate puhul, kuna see suudab töödelda spetsiaalseid materjale, mis ei lagune erinevates temperatuurides või keskkondades kergesti.
Tsentrifugaalvalu protsess ja kvaliteedikaalutlused
Protsessi toimimise mõistmise abil saavad ostutöölised paremini aru kvaliteediteguritest, mis eristavad kvaliteetseid valandeid halvematest. Meetodi toimimiseks peab see läbima mitu hoolikalt kontrollitud etappi.
Protsessi etapid ja kontrollparameetrid
Esimene samm ettevalmistustes on õige vormimaterjali valimine, näiteks metall suurte tootmispartiide jaoks või savi konkreetseks otstarbeks. Vormi eelsoojendamine loob õiged temperatuuritingimused metalli liikumiseks ja tahkumiseks. Parima tsentripetaaljõu saavutamiseks ilma defekte tekitamata võetakse pöörlemiskiiruse hinnangutes arvesse valu läbimõõtu, seina paksust ja sulami omadusi.
Levinud kvaliteediprobleemide lahendamine
Tootjad peavad mitmete võimalike vigade kontrolli all hoidmiseks kasutama ranget protsessijuhtimist. Poorsus tekib siis, kui gaas jääb tahkestumise ajal kinni, jättes valandisse augud, mis muudavad selle vähem tugevaks. Gaasi kinnijäämist saab minimeerida sulami nõuetekohase ettevalmistamise, vormi katte valimise ja pöörlemiskiiruse optimeerimise abil. Metalli segregatsiooni ajal, kus legeerelemendid koonduvad erineval viisil, koostise ühtlasena hoidmiseks tuleb temperatuuri hoolikalt kontrollida ja pöörlemisparameetreid hoolikalt valida. Kui vajate kohandatud tsentrifugaalvalu osi, võtke meiega kiire hinnapakkumise saamiseks ühendust.
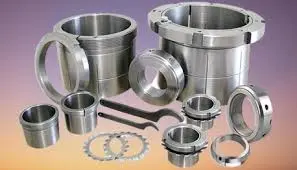
Tsentrifugaalvalu võrdlus teiste valamismeetoditega
Ostuotsuste tegemisel on kasulik teada, kuidas see tootmismeetod paljudes jõudlus- ja kuluvaldkondades teiste meetoditega võrreldes on.
Versus Liiv valamine silindriliste komponentide jaoks
Kuigi liivvalu võimaldab teil oma disainilahendustega loominguline olla ja tööriistade valmistamine ei ole väga kulukas, ei suuda see saavutada pöörlevate meetoditega saavutatavat materjali tihedust ja pinnaviimistlust. Tsentrifugaalvalu tekitab palju tihedamaid mikrostruktuure, selles on vähem kaasusi ja paremad dünaamilised omadused. See kehtib eriti silindrikujude kohta. Liivaga seotud vigadest vabanemine ja mõõtmete samasuse tagamine vähendab freesimismarginaale ja praagimäärasid.
Kuluvõrdlused näitavad, et rotatsioonvalu on õõnessilindrite osade valmistamiseks parem meetod, isegi kui tööriistade ostmiseks on alguses vaja rohkem raha. Keskmise ja suure mahuga tootmispartiide puhul kompenseerib tööriistade maksumuse materjali kokkuhoid, mis tuleneb südamike eemaldamisest, väiksemast töötlemisest ja suuremast tootlikkusest. Tarneaegade osas võidavad tavaliselt ketrusmeetodid, sest ümmarguste vormide valmistamine on lihtsam kui liiva kasutamine.
Võrreldes investeerimis- ja survevaluga
Investeeringuvalu sobib kõige paremini keerukate kujundite ja väikeste detailide jaoks, kuid see ei sobi suurte ümmarguste osade töötlemiseks. Tsentrifugaalmeetodid suudavad töödelda palju suuremaid läbimõõte ja seinapaksusi, säilitades samal ajal materjali parimad omadused. Ketrusprotsess sobib rohkemate sulamitega, isegi kõrge sulamistemperatuuriga, mida investeeringuvalumeetodid raskesti töötlevad.
Survevalu on kõige levinum viis paljude väikeste osade valmistamiseks, kuid tööriistade ostmine on kulukas ja seda saab kasutada ainult madalama külmumistemperatuuriga metallide puhul. Tsentrifugaalvalu pakub lahendust partiivabaduse ja tootmistõhususe vahel, võimaldades kulutõhusat keskmise mahuga tootmist ilma survevalu kõrge kapitalinõudeta. Metalli ja kõrgtemperatuuriliste sulamite valmistamise abil saab survevalu kasutada enamaks kui lihtsalt valamiseks.
Tootmismaht ja majanduslikud kaalutlused
Parima valamismeetodi väljaselgitamine aitab välja selgitada õige väljundarvu. Tsentrifugaalmeetodid on kulutõhusad mõnekümne kuni mõne tuhande detaili valmistamiseks, olenevalt nende suurusest ja keerukusest. Võrreldes fikseeritud vormi või survevalu võimalustega on seadistusajad ja vormikulud siiski üsna madalad, mis toetab paindlikke tootmisstrateegiaid.
Tarneahela mõjud ulatuvad kaugemale otsestest tootmiskuludest. Madalam defektide määr ja ühtlane kvaliteet hoiavad kontrolli- ja remondikulud hilisemas etapis minimaalsena. Õigeaegse laoseisu meetodid toimivad kõige paremini siis, kui tarneajad on ette teada. See tähendab, et on vaja vähem käibekapitali. Need tegurid mängivad suurt rolli omamise kogukulude hinnangutes, mida nutikad ostuosakonnad kasutavad potentsiaalsete tarnijate oskuste hindamiseks.
Õige tsentrifugaalvalu teenusepakkuja valimine
Õige tootmispartneri valikul on suur mõju projekti edule, tulemuste kvaliteedile ja tarneahela turvalisusele pikas perspektiivis. Müüja valimisel on oluline pöörata tähelepanu mitmetele olulistele reitinguteguritele.
Tehnilised võimalused ja seadmed
Tootmises heaks olemiseks on vaja õigeid tööriistu, mis suudavad hakkama saada valmistatavate osade suuruste, kaalude ja väljundvõimsusega. Tarnijad peaksid näitama, et nad on varem sarnaste materjalidega töötanud, näiteks metallidega, mis on spetsiaalselt teie vajaduste jaoks valmistatud. Seadmete töökindlust ja väljundvõimsuse potentsiaali näitab nende vanus, hoolduse sagedus ja kasutusvõimsuse suur osa. Võime pakkuda inseneriabi eristab erakordseid pakkujaid tavalistest tootmismüüjatest. Otsige pakkujaid, kes pakuvad selliseid teenuseid nagu disaini täiustamine, abi materjalide valimisel ja protsessiparameetrite väljatöötamisel. Erinevate CAD-failivormingute (nt AutoCAD, Pro-Engineering ja SolidWorks) aktsepteerimine muudab ekspertidega vestluse lihtsamaks ja vähendab jooniste valesti mõistmisest tulenevate vigade arvu.
Kvaliteedisüsteemid ja vastavussertifikaadid
ISO 9001:2015 kinnituse saamine on kindel märk teie kvaliteedijuhtimissüsteemi küpsusest. Lennundusettevõtted peavad olema sertifitseeritud vastavalt AS9100 standardile, autotööstus aga vastavalt IATF 16949 standardile. Meditsiiniseadmeid tootvad ettevõtted peavad olema registreeritud vastavalt standardile ISO 13485. Veenduge, et sertifikaadid kehtivad endiselt ja et ulatus hõlmab õigeid materjale ja tootmismeetodeid. Kontrollivahendid peaksid hõlmama õigeid mittepurustavaid katseseadmeid, suuruste mõõtmise meetodeid ja metallurgilise analüüsi tegemise kohti. Suhted kolmandate osapooltega, kes testivad, lisavad olulistele rakendustele täiendavat turvalisust. Süsteemid, mis jälgivad materjalide kinnitusi, protsessiparameetreid ja katsetulemusi kogu tootmise vältel, tagavad, et igaüks vastutab, ja aitavad leida probleemide algpõhjuseid nende tekkimisel.
Tarneahela integratsioon ja geograafilised kaalutlused
Asukoht mõjutab transpordihindu, tarneaegu ja seda, kui hästi inimesed omavahel suhelda saavad. Piiriülene ostlemine on lihtsam, kui ostate ettevõttelt, millel on kogemusi nii välismaise saatmise kui ka tolliga. Ajavööndite ühtlustamine lihtsustab reaalajas suhtlemist arendusprotsessi ajal ja probleemide lahendamist. Tarnijad, kellel on stabiilsed sidemed tooraineallikatega ja lisavõimsus, vähendavad tarneahela katkestuste riski. Kui võimsus on piiratud või seadmed rikki lähevad, on abiks varuplaanid, näiteks mitme rajatise või väljakujunenud partnerlusvõrgustike olemasolu. Seotud valdkondade kliendid saavad teile anda teavet selle kohta, kui hästi toode tegelikult töötab võrreldes ettevõtte väidetega.
Kohandamisvõimalused ja reageeriv teenindus
Baasstandardite hulka kuulub võime valmistada osi kliendi esitatud plaanide ja näidiste põhjal. Väärtusprojekteerimine aitab parematel pakkujatel pakkuda ideid, mis vähendavad kulusid või parandavad jõudlust, jäädes samal ajal truuks disaini eesmärgile. Prototüüpide oskused, mis aitavad arendusprogramme läbi viia, näitavad pühendumust pikaajalistele partnerlussuhetele lühiajaliste tehingute asemel. Tehnilistele küsimustele, hinnapakkumiste taotlustele ja plaani muudatustele vastamine näitab, et ettevõte on tegutsemisalaselt küps ja keskendub klienditeenindusele. Kui pakkujad kohtlevad kliente partneritena, mitte tellimuste allikatena, saavutavad nad tavaliselt paremaid tulemusi kvaliteedi, teeninduse ja probleemide lahendamise osas.
Tsentrifugaalvalu rakendusi mõjutavad tulevased trendid ja uuendused
Tootmistehnoloogiad arenevad pidevalt, mis muudab protsessid paindlikumaks, kvaliteedi ühtlasemaks ja ettevõtted konkurentsivõimelisemaks. Nende muutustega sammu pidades saab teha tõhusaid hankevalikuid, mis kasutavad ära uusi võimalusi.
Automaatika ja digitaalne protsessijuhtimine
Üha enam kasutavad tänapäevased valukojad automaatseid süsteeme, et juhtida ketruskiirust, metalli valamiskiirust ja jahutustsükleid täpsemalt, kui inimene suudaks käsitsi teha. Programmeeritavad loogikakontrollid ja tööstusliku asjade interneti monitorid võimaldavad jälgimist ja reguleerimist reaalajas, mis suurendab järjepidevust ja vähendab operaatorite põhjustatud kõikumisi. Andmelogimissüsteemid peavad tootmise kohta üksikasjalikke andmeid, mis aitab jälgida kvaliteeti ja püüda pidevalt täiustada.
Materjaliteaduse edusammud
Uute sulamite valmistamise käigus saab tsentrifugaalvalu kasutada üha keerulisemates tingimustes. Uued niklipõhised supersulamid muudavad kosmoselaevade ja elektrijaamade osad kõrgetel temperatuuridel tugevamaks. Keemilistes protsessides ja merenduses on uuemad roostevaba terase tüübid korrosioonikindlamad. Alumiinium-liitiummetallid aitavad lennukikonstruktsioonidel olla kergemad, säilitades samal ajal nende mehaanilised omadused.
Jätkusuutlikkus ja keskkonnaalgatused
Energiatõhusad kütteseadmed vähendavad tootmise käigus eralduva süsinikdioksiidi hulka ja säästavad ka jooksvaid kulusid. Võrreldes traditsiooniliste kütusel töötavate seadmetega tarbivad parema võimsuse juhtimisega induktsioonahjud vähem energiat. Jääksoojuse taaskasutussüsteemid kasutavad soojusenergiat hoonete kütmiseks või elektri tootmiseks, mis üldiselt võimaldab energiat paremini ära kasutada. Kui vajate kohandatud tsentrifugaalvalu osi, võtke meiega ühendust kiire hinnapakkumise saamiseks.
Järeldus
Tsentrifugaalvalu on parim viis silindriliste metalldetailide valmistamiseks paljudele ettevõtetele, nagu nafta ja gaasi, lennukite, autotööstuse , tööstusseadmete ja energeetika. Teisi tootmisviise on raske ületada, kui rääkida protsessi paremate materjaliomaduste, täpsete mõõtmiste ja madalate kulude kombinatsioonist. Hankeeksperdid saavad seda tehnoloogiat edukalt kasutada ülemaailmsetes tarneahelates, kui nad teavad rakenduste vajadusi, kvaliteediprobleeme ja tarnijate võimalusi. Kuna tehnoloogia, materjaliteadus ja keskkonnasõbralikkuse poole püüdlemine arenevad pidevalt, suudab tsentrifugaalvalu endiselt rahuldada tööstuse muutuvaid vajadusi kvaliteetsete osade järele. Strateegilised suhted kvalifitseeritud tootjatega annavad ettevõtetele juurdepääsu tehnilisele oskusteabele ja usaldusväärsele võimsusele, mida nad vajavad konkurentsis püsimiseks keerulistel turgudel.
KKK Millised metallid sobivad hästi tsentrifugaalvaluprotsessidega?
See valmistusviis sobib väga erinevate materjalidega, näiteks süsinikterase, roostevaba terase, nikli-, alumiiniumisulamite, vasepõhiste materjalide ja spetsiaalsete supersulamitega. Tööstuses kasutatakse enamasti raudmaterjale, kuna need peavad olema tugevuse tagamiseks, samas kui värvilisi metalle kasutatakse siis, kui on vaja korrosioonikaitset või kaalu vähendamist. Õige materjali valimisel mängivad rolli töökeskkond, mehaaniliste omaduste nõuded ja hind. Laia kogemusega valukojad aitavad teil metalli omadusi rakenduse vajadustega sobitada.
Kuidas tsentrifugaalvalu parandab torude kvaliteeti võrreldes traditsiooniliste meetoditega?
Pöörlemisjõud eemaldavad augud ja muud asjad, mis võivad toru vanamoodsalt kahjustades seda tekitada. Suunatud tahkumine loob korrapärase terastruktuuri ja hoiab mehaanilised omadused kogu seina paksuse ulatuses samad. Kui lisandid liiguvad augu poole ja seejärel eemaldatakse, jääb järele väga puhas materjal, mis on rooste suhtes paremini vastupidav ja kestab kauem. Nõudlikes torujuhtmete kasutustingimustes viivad need kvaliteedi paranemised otseselt pikemate hooldusintervallideni ja madalamate hoolduskuludeni.
Millised kriteeriumid on tsentrifugaalvalukoja valimisel kõige olulisemad?
Pange oma nimekirja etteotsa tehnilised oskused, mis vastavad teie komponentide vajadustele, teie ettevõtte jaoks olulised kvaliteedisertifikaadid ja kogemused sarnaste rakendustega. See, mis saab, sõltub suuresti seadmete võimsusest, tehnilise abi kättesaadavusest ja kvaliteedisüsteemi arendamisest. Asukoht mõjutab seda, kui hästi toimingud ja vestlused toimivad. Küsige näiteid sarnaste valdkondade inimestelt ja vaadake üle juhtumiuuringud, mis näitavad, et suudate probleeme lahendada. Tugevad sidemed valukodadega on enamat kui lihtsalt äritehased; nad pakuvad ka professionaalset abi kogu toote elutsükli vältel.
Tehke koostööd Welongiga suurepäraste tsentrifugaalvalu lahenduste saamiseks
Alates 2001. aastast on Welong pakkunud täppistöödeldud metalldetaile suurtele ülemaailmsetele ettevõtetele. Nad on spetsialiseerunud naftapuurimise, lennukite, autode ja tipptasemel meditsiiniseadmete osade valmistamisele. Meie tarneahela haldus on ISO 9001:2015 sertifitseeritud ning hõlmab täielikku kvaliteedikontrolli, tehnilist optimeerimist ja usaldusväärset tootmist Hiinas tsentrifugaalvalu tarnijatele, kes teenindavad nõudlikke välisturge. Kasutame teie plaanide põhjal osade valmistamiseks AutoCAD, Pro-Engineering ja SolidWorks faile ning pakume insenerituge, et aidata teil luua parimaid disainilahendusi. Meie kaupu kasutavad inimesed Põhja-Ameerikas, Euroopas ja Aasia ja Vaikse ookeani piirkonnas ning need on olnud tõsistes olukordades usaldusväärsed juba 20 aastat. Võtke meie tehnilise meeskonnaga ühendust aadressil metal@welongpost.com, et arutada vajalikke osi ja teada saada, kuidas meie tsentrifugaalvalualased teadmised aitavad vähendada teie hankimisriski, tagades samal ajal, et teie kõige keerulisemad projektid tarnitakse õigeaegselt ja täpsete spetsifikatsioonide kohaselt.
Tehtud tööd
1. Campbell, J. (2015). Täielik valamise käsiraamat: metallivalu protsessid, metallurgia, tehnikad ja disain. Butterworth-Heinemann, Oxford.
2. Beeley, PR ja Smart, RF (1995). Investeeringutega valamine. Materjalide Instituut, London.
3. ASM International Handbook Committee. (2008). ASM Handbook 15. köide: Valamine. ASM International, Materials Park, Ohio.
4. Clegg, AJ (1991). Täppisvalamisprotsessid. Pergamon Press, Oxford.
5. Heine, RW, Loper, CR ja Rosenthal, PC (1967). Metallivalu põhimõtted. McGraw-Hill, New York.
6. Brown, JR (2000). Foseco mitteraudmetallide valukoja käsiraamat. Butterworth-Heinemann, Oxford.

Share your inquiry, get the quotation accordingly!

Hiina WELONG - teie usaldusväärne partner metallilahendustes

