Liivavalu vs survevalu: kumb sobib teie osadele
Liivvalu ja kiirvalu on kaks levinumat meetodit metalldetailide valmistamiseks. Õige metallivalu tehnika võib otseselt mõjutada toote kvaliteeti, tootmiskulusid, tarneaega ja pikaajalist jõudlust. Metalldetailide tootmiseks on kaks levinumat meetodit: liivvalu ja survevalu.
Mõlemad meetodid toodavad sulametallist valmistooteid, kuid need on loodud vastama erinevatele tootmisvajadustele. Liivvalu on suurepärane oma mitmekülgsuse poolest suurte komponentide, keeruka geomeetria ja mitmesuguste sulamite puhul. Survevalu keskendub kiirusele, reprodutseeritavusele ja suuremahulisele tootmisele.
Inseneride, ostujuhtide ja tootjate jaoks ei seisne valik ainult „parema“ protseduuri vahel. Õige otsus sõltub sellistest kaalutlustest nagu detaili suurus, materjalivajadus, tootmiskogused, mõõtmete täpsus, tööriistadesse tehtavad investeeringud ja järeltöötluse ootused.
Selles õpetuses käsitleme liivvalu ja survevalu põhilisi erinevusi, sealhulgas protseduure, materjale, kulusid, jõudlusnäitajaid ja rakendusalaseid kaalutlusi, mis aitavad teil oma projekti jaoks parima valiku teha.
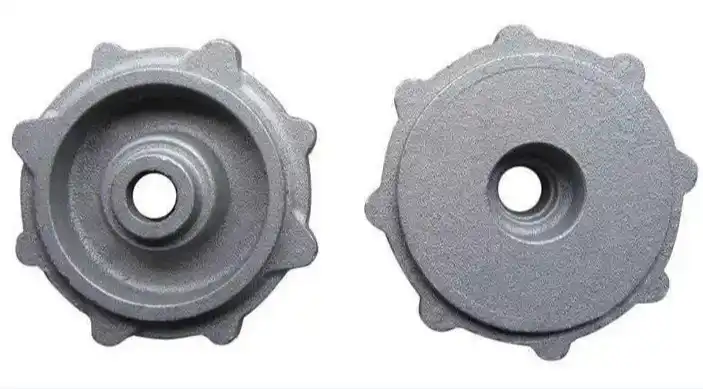
Mis teeb liivvalust paindliku tootmisvaliku?
Kuidas liivavalu protsess toimib mustri kujundamisest kuni lõppdetailini
Liivvalu on üks vanimaid metallitöötlemisprotsesse ja seda kasutatakse oma mitmekülgsuse tõttu siiani laialdaselt. Põhiidee on teha liiva sisse õõnsus ja valada sinna sulametall, et valmistada vajalik komponent.
Protseduur algab mustriga, mida kasutatakse valmisdetaili kuju määramiseks. Mustrid võivad olla valmistatud puidust, plastist, metallist või muudest materjalidest, olenevalt tootmisnõuetest. Kujundus asetatakse vormimiskasti ja selle ümber pakitakse liiv, et moodustada vastupidav vormiõõnsus.
Sulametall valatakse õõnsusse, mis konstruktsiooni eemaldamisel järele jääb. Hästi ehitatud sulgemissüsteem kontrollib metalli voolu ja aitab vältida selliseid probleeme nagu turbulents, kokkutõmbumine ja ebaühtlane täitumine.
Pärast sulametalli jahtumist ja tahkumist eemaldatakse liivvorm, et paljastada valatud detail. Seejärel, olenevalt rakenduse nõuetest, võidakse teostada täiendavaid toiminguid, nagu puhastamine, lihvimine, kuumtöötlus, mehaaniline töötlemine või pinnaviimistlus.
Liivvormimise üks peamisi eeliseid on disainivabadus. Vormimaterjali on üldiselt lihtne vormida ja muuta, mis võimaldab tootjatel luua keeruka geomeetriaga, tohutute mõõtmete ja sisemiste omadustega komponente, mida muude meetoditega on raske saavutada.
See protseduur võimaldab nii suurust kui ka konstruktsioonilist keerukust ning seetõttu valmistatakse paljud suured pumbakorpused, tööstusventiilide korpused, mootorikomponendid ja raskete masinate osad liivvaluga.
Liivavalu rakenduste jaoks saadaolevad materjalid
Üks suur põhjus, miks tootjad valivad liivvalamise, on see, et protsess ühildub paljude materjalidega.
Liivvalu saab kasutada väga erinevate metallide puhul, sealhulgas järgmiste puhul: Erinevalt mõnest teisest valamistehnoloogiast, mis on piiratud teatud sulamitega:
-
Malm
-
Süsinikteras.
-
Roostevaba teras
-
Alumiiniumi sulam
-
Vasesulamid
-
Pronksi sulamid
See mitmekülgsus on eriti kasulik ettevõtetele, kes vajavad täpseid mehaanilisi omadusi. Näiteks malmi saab kasutada selle suurepärase kulumiskindluse ja vibratsiooni summutamise tõttu, samas kui roostevaba terast võib kaaluda korrosioonikindlate rakenduste jaoks.
Liivvormid taluvad kõrgeid temperatuure ja seega sobib meetod ka kõrgema sulamistemperatuuriga metallide jaoks. See võimaldab valida materjale inseneriprojektides, kus tugevus, vastupidavus või keskkonnakindlus on olulisemad kui erakordselt kiire valmistamiskiirus.
Materjalide paindlikkus annab tootjatele ainulaadsete komponentide projekteerimisel täiendava valikuvõimaluse valida sulameid tegelike töötingimuste põhjal.
Miks on liivvalu kulutõhus kohandatud ja väikesemahulise tootmise jaoks?
Liivvormides kasutatakse mustreid, mis on sageli odavamad kui survevalu jaoks vajalikud täppisvormid. Liivvalu mustreid saab sageli kergemini ja odavamalt muuta kui muid protsesse, kui arenduse käigus on vaja disaini muuta.
See muudab liivvalamise eriti sobivaks järgmistel juhtudel:
-
Prototüübi arendus.
-
Kohandatud inseneritööd
-
Väikesed ja keskmised tootmismahud
-
Suured keerulised osad
Siiski tuleks kulude uurimist laiendada kogu tootmisprotsessile, mitte ainult esialgsetele tööriistakuludele.
Liivvalu puhul on käsitsi tehtavad tegevused ulatuslikumad ja hõlmavad vormide valmistamist, südamiku paigaldamist, puhastamist, kontrolli ja viimistlust. Tööjõukulud võivad väga suurte tootmismahtude korral olla kõrgemad võrreldes automatiseeritud survevaluga.
Seega on liivvalu sageli kulutõhus valik, kui paindlikkus ja kohandatavus on maksimaalse tootmiskiiruse asemel esikohal.
Miks survevalu toimib suuremahulises tootmises paremini?
Survevaluprotsess kiireks ja järjepidevaks tootmiseks
Survevalu protsess on täiesti erinev liivvalu protsessist. See kasutab korduvkasutatavat metallvormi ühekordse liivvormi asemel, mida saab tootmises korduvalt kasutada.
Selle operatsiooni käigus pumbatakse sulametall kõrge rõhu all vormiõõnsusse. Terasvorm on hea soojusjuht, seega täidab metall kiiresti vormi täpsed sektsioonid ja kõveneb kiiresti.
Seejärel avatakse stants ja pärast tahkestumist eemaldatakse valmis komponent. Sama stantsi saab seejärel kasutada tuhandete või isegi miljonite tootmistsüklite jooksul.
See on peamine põhjus survevalu laialdaseks kasutamiseks tööstusharudes, kus on vaja suuri koguseid sarnaseid osi.
Tüüpilised rakendused:
-
Autoosad
-
Elektrikarbid
-
Tarbijatele mõeldud tooted
-
Elektriseadmete komponendid
-
Riistvara osa
Survevalu võib suuremahulise tootmise korral tööjõukulusid dramaatiliselt vähendada, kuna survevalu tootmistsüklid on kiired ja väga automatiseeritud.
Survevalu materjalide ja seadmete nõuded
Survevalu on väga tõhus, kuid materjali valiku poolelt on sellel täiendavaid piiranguid.
Levinud survevalusulamid on
-
Alumiiniumisulamid
-
Tsinkisulamid
-
Magneesiumi sulam
Nende kõrge voolavus ja suhteliselt madalad sulamistemperatuurid koos täppiskomponentide jaoks sobiva mehaanilise jõudlusega muudavad need sageli valitud materjalideks.
Survevaluvormimisel kasutatavad masinad on kaasaegsemad kui traditsioonilises liivvaluvormis kasutatavad. Tootmine nõuab üldiselt:
-
Kõrgsurvevalu masin
-
Terasest stantsid, täppisvalmistatud
-
Automatiseeritud ekstraheerimissüsteemid
-
Temperatuuri reguleerimise süsteemid
-
Protsessi jälgimise instrumendid
Esialgne maksumus võib olla üsna märkimisväärne, kuna kvaliteetsete stantside tootmine nõuab spetsiaalset töötlemist ja tehnilisi oskusi.
Suurte tootmispartiide puhul saab aga tööriistade maksumuse amortiseerida tuhandete osade kaupa, mistõttu on survevalu iga osa kohta väga konkurentsivõimeline.
Liivavalu ja survevalu võrdlus reaalsete tootmisnõuete jaoks
Tugevuse ja mehaanilise jõudluse kaalutlused
Mehaanilist jõudlust mõjutavad arvukad parameetrid, näiteks valitud sulam, valamise disain, jahutustingimused ja kuumtöötlus.
Liivvalu on kasulik tootjatele, kes vajavad suuri ja vastupidavaid komponente või erimaterjale. Aeglasem jahutusprotsess võib põhjustada erinevaid teramustreid ning tugevamate sulamite kasutamise potentsiaal muudab selle kasulikuks rasketes tööstuslikes rakendustes.
Näiteks võivad mõned suurte masinate komponendid vajada materjale, mis taluvad lööke, rõhku või pidevat kasutamist. Sellistel juhtudel pakub liivvalu paindlikkust insenerinõuete täitmiseks.
Eriti alumiiniumi- või magneesiumisulamite puhul võivad survevaludetailidel olla ka suurepärased mehaanilised omadused. Tehnika käigus jahutatakse kiiresti, et tekitada pisikesi terastruktuure, samas kui kõrgsurvepritse aitab saavutada detailide ühtlast tihedust.
Siiski on saadaolevate materjalide valik piiratum kui liivvalul ja seetõttu ei pruugi survevalu sobida kõigiks suure tugevusega rakendusteks.
Optimaalse lahenduse määrab komponendi tegelik töökeskkond, mitte parema tootmistõhususega protseduur.
Pinnaviimistluse ja mõõtmete täpsuse erinevused
Pinna kvaliteet on valumeetodi valimisel veel üks oluline tegur.
Liivvalul on karedama pinnaviimistlus, kuna vorm on valmistatud purustatud liivaosakestest. Seda saab paremaks muuta peenema liiva, katete ja parema vormi ettevalmistamisega, kuid tavaliselt vajab see täiendavaid viimistlusprotseduure.
Tüüpiline järeltöötlus hõlmab järgmist:
Lihvimine, mehaaniline töötlemine, värvimine, pulbervärvimine, haavelpuhastus
Survevalu annab tavaliselt kohe pärast valamist siledama pinnaviimistluse. Täppisterasvorm võimaldab detailseid pindu ja ühtlaseid mõõtmeid, minimeerides edasise töötlemise vajadust.
See on eelis toodete puhul, mille puhul on esteetika ja mõõtmete ühtlus üliolulised.
Kuid mõlema lähenemisviisi parimad tulemused sõltuvad tarnija võimekusest, vormi konstruktsioonist, protsessi juhtimisest ja kontrolliprotseduuridest.
Kvaliteedikontrolli tegurid valutarnija valimisel
Tootmisvõimekus ja protsesside juhtimine on olulised
Otsustusprotsess ei seisne ainult survevalu ja liivvalu vahel valimises. Detailide lõplik kvaliteet sõltub suuresti ka tarnija tootmispädevusest.
Kogenud valumeister peaks olema tuttav materjalide valiku, vormide projekteerimise, valamise simulatsiooni, tootmisjuhtimise, kontrollimeetodite jms-ga. Isegi parim valamisprotsess võib anda halbu tulemusi, kui tootmisprotsess ei ole hästi reguleeritud.
Liivavalu projektide puhul peavad tootjad arvestama järgmiste teguritega:
-
Mustri täpsus
-
Liiva koostis ja vormi tugevus
-
Põhikvaliteet
-
Metalli valamistemperatuur
-
Jahutuse kontroll
-
Valamisdefektide ennetamine
Survevaluprojektide puhul arvestatavad peamised tegurid:
-
Stantsi disaini kvaliteet.
-
Sissepritse rõhu haldamine
-
Hallituse hooldus
-
Tsükli järjepidevuse kadu
-
Pinna kontroll
Kogenud pakkujad mõistavad, et valandi kvaliteeti ei määrata alles detaili lõpus. Kvaliteeti tuleb kontrollida kogu tootmisprotsessi vältel alates tooraine töötlemisest kuni lõppkontrollini.
Valatud komponentide kontrolli- ja katsetamisnõuded
Tavaliselt ei piisa tööstuslikuks kasutamiseks ainult visuaalsest kontrollist. Professionaalsed tootjad testivad valatud detaile mitmel viisil, et tõestada nende vastavust kliendi spetsifikatsioonidele.
Võimalikud kvaliteedikontrolli meetodid on järgmised:
-
Mõõtmete kontroll täpsete mõõteseadmetega
-
Materjali koostise testimine
-
Pinddefektide tuvastamine
-
Kõvaduse test
-
Mittepurustavad uuringud
-
Lõppkontroll
Masinate, energiaseadmete või tööstussüsteemide jaoks elutähtsate osade puhul võib olla vaja täiendavat testimist, et kinnitada sisemist kvaliteeti ja konstruktsiooni terviklikkust.
Ostjad peaksid valandite tarnijalt küsima kontrollaruannete, materjalisertifikaatide ja kvaliteedidokumentide kättesaadavuse kohta, et täita projekti nõudeid.
See on eriti oluline avamere hankeprojektide puhul, kus pidev kontakt ja usaldusväärsed kvaliteedikontrollid on otseselt seotud edukate tarnetega.
Kuidas valida oma projekti jaoks liivvalu ja survevalu vahel?
Kõigepealt kaaluge tootmismahtu ja projekti eelarvet.
Üks suurimaid muutujaid liivvalu ja survevalu vahel otsustamisel on toodetav kogus.
Liivvalu on sageli praktilisem väikesemahuliste või kohandatud rakenduste jaoks, kuna tööriistadesse investeerimine on odavam ja konstruktsioonimuudatustega on lihtne toime tulla.
Ettevõtte jaoks, mis vajab sadu suuri tööstusdetaile, ei pruugi survevalutööriistade hind olla kulutõhus. Liivvalu teeb nii heaks see, et tootjad saavad vajalikke detaile valmistada ilma suurte ettemaksudeta.
Aga kui jõutakse kümnete või miljonite sama asja tükkideni, muutub survevalu ahvatlevamaks. Suurenenud tööriistakulu saab amortiseerida mitme ühiku peale, mille tulemuseks on pikas perspektiivis madalamad tootmiskulud.
Õige valiku tegemine peab arvestama nii lühiajalise investeeringu kui ka nende valmistamise pikaajalise kuluga.
Hinnake detaili suurust, kuju ja materjalinõudeid
Protsessi valikut mõjutab tugevalt ka komponentide disain.
Liivavalu on tavaliselt parem järgmistel juhtudel:
-
Suured komponendid
-
Keerulised kujundid
-
Raskeveokite rakendused
-
Spetsiaalsed sulamist komponendid
Survevalu valitakse tavaliselt järgmistel eesmärkidel:
-
Väiksemad täppisdetailid
-
Õhukeseinalised konstruktsioonid
-
Suuremahuline tootmine
-
Hea pinnaviimistlust vajavad osad
Teine oluline punkt, mida meeles pidada, on materjali valik. Kui projekt nõuab malmi, terast või muid kõrge temperatuuriga sulameid, pakub liivvalu suuremat paindlikkust. Alumiiniumi- või tsingisulamite puhul on survevalu tõhusam.
Selle asemel, et valida protsess ainult tootmiskiiruse põhjal, peaksid insenerid hindama lõppkomponendi üldiseid jõudlusvajadusi.
Tehke koostööd kogenud valudetailide tootjaga
Õige tarnija mõjutab projekti tulemusi oluliselt.
Hea mainega tootja peaks teid aitama järgmistel juhtudel:
- Sobivaima valamisprotsessi valik
- Osade disaini optimeerimine
- Raiskavate tootmiskulude vähendamine
- Tootmise efektiivsuse parandamine
- Kvaliteedistandarditele vastamine
Shaanxi Welong Int'l Supply Chain Mgt. Co., Ltd. on metallitootmisettevõte, millel on kogemusi liivvalu, survevalu ja muude valamistehnikatega. Welongil on üle 20 aasta kogemust metallkomponentide tootmises ja ülemaailmses tarneahela haldamises ning ta pakub oma klientidele projektide hindamist, tootmise koordineerimist ja kvaliteedikontrolli.
Ettevõte järgib ISO 9001:2015 ja API-7-1 standardite kvaliteedijuhtimise kriteeriume, pakkudes klientidele üle maailma järjepidevaid tootmisprotsesse ja usaldusväärset toote toimivust.
Ostjate jaoks, kes võrdlevad valupakkujaid, võib koostöö tootjaga, kes tunneb nii insenerivajadusi kui ka rahvusvahelisi tarnestandardeid, aidata tootmisriske maandada.
Järeldus
Liivvalu ja survevalu vahel valimine sõltub mitmest põhitegurist, sealhulgas tootmismahust, detaili keerukusest, materjalivalikust, mõõtmete nõuetest ja eelarvekaalutlustest.
Liivvalu on endiselt suurepärane valik suurte, keerukate ja kohandatud komponentide jaoks, kuna see pakub silmapaistvat disainipaindlikkust ja toetab laia valikut metallisulameid. See sobib eriti hästi prototüüpide, tööstusseadmete osade ja projektide jaoks, kus tööriistadesse tehtavad investeeringud peavad jääma hallatavaks.
Survevalu sobib paremini suuremahuliseks tootmiseks, kus kiirus, korduvus ja pinnakvaliteet on prioriteedid. Kuigi esialgne tööriistainvesteering on suurem, pakub see protsess suurepärast kulutõhusust identsete osade suures koguses tootmisel.
Enne lõpliku otsuse langetamist peaksid tootjad ja ostumeeskonnad hindama mitte ainult valamismeetodit ennast, vaid ka tarnija kogemust, kvaliteedikontrolli võimekust ja pikaajalisi tootmisnõudeid.
Shaanxi Welong Int'l Supply Chain Mgt. Co., Ltd. pakub professionaalset tuge õige valamislahenduse valimisel ning kohandatud juhiseid vastavalt projekti spetsifikatsioonidele. Welongil on kogemusi valandite tootmises ja ülemaailmsetes tarneahela teenustes ning ta aitab klientidel leida sobivaid tootmismeetodeid ja tarnida usaldusväärseid metallkomponente erinevateks tööstuslikeks rakendusteks. Lisateabe saamiseks või oma projekti vajaduste arutamiseks võite saata Welongile e-kirja aadressile info@welongpost.com .
KKK
1: Millised on liivavalu ja survevalu peamised erinevused?
Liivvaluvormides kasutatakse ühekordseid liivvorme ning see sobib paljude materjalide ja detailide suuruste jaoks, samas kui survevaluvormides kasutatakse korduvkasutatavaid metallvorme ning see sobib kõige paremini väiksemate ja keerukamate osade suuremahuliseks tootmiseks, millel on parem pinnaviimistlus.
2: Milline valamismeetod on kulutõhusam?
Väikeste ja keskmiste tootmismahtude või suurte detailide puhul on liivvalu sageli kulutõhusam madalamate tööriistakulude tõttu. Väiksemate detailide suuremahulise tootmise korral muutub survevalu säästlikumaks kiirema tootmistempo ja madalamate ühikukulude tõttu.
3: Kas mõlemad meetodid suudavad toota sama tugevusega detaile?
Mõlemad meetodid võimaldavad toota tugevaid detaile, kuid liivvalu võimaldab laiemat materjalide valikut, sealhulgas ülitugevaid sulameid. Survevalu abil saab toota suure tiheduse ja peeneteralise struktuuriga detaile, mis aitab kaasa headele tugevusomadustele.
4: Milline meetod pakub paremat mõõtmete täpsust?
Survevalu pakub üldiselt paremat mõõtmete täpsust ja rangemaid tolerantse võrreldes liivvaluga, mistõttu on see eelistatav osade jaoks, mis vajavad täpset sobivust ja funktsionaalsust.
Tehtud tööd
1. Brown, JR (2019). "Foseco raudmetallide valukoja käsiraamat." Butterworth-Heinemann.
2. Campbell, J. (2015). „Täielik valamise käsiraamat: metallivalu protsessid, metallurgia, tehnikad ja disain.“ Butterworth-Heinemann.
3. Andresen, B. (2005). „Survevalutehnika: hüdrauliline, termiline ja mehaaniline protsess.“ Marcel Dekker, Inc.
4. Kalpakjian, S. ja Schmid, SR (2014). „Tootmistehnika ja -tehnoloogia.“ Pearson.
5. ASM International. (2008). "ASM käsiraamat, 15. köide: Casting." ASM International.
6. Rao, PN (2018). „Tootmistehnoloogia: valukoda, vormimine ja keevitamine.“ McGraw Hill Education.

Share your inquiry, get the quotation accordingly!

Hiina WELONG - teie usaldusväärne partner metallilahendustes

