Kuidas vähendada malmi tootmisel kokkutõmbumisdefekte?
Malmi tootmine on mitmes tööstusharus ülioluline protsess, pakkudes tugevaid ja vastupidavaid komponente masinatele, autoosadele ja ehitusmaterjalidele. Üks olulisemaid väljakutseid, millega tootjad silmitsi seisavad, on aga kokkutõmbumisdefektide esinemine, mis võib kahjustada lõpptoote kvaliteeti ja terviklikkust. Malmi tootmisel tekivad kokkutõmbumisdefektid siis, kui sulametall jahtudes ja tahkudes kokku tõmbub, mis viib tühimike, poorsuse ja mõõtmete ebatäpsusteni. Need defektid võivad nõrgestada konstruktsiooni terviklikkust, vähendada jõudlust ja suurendada tootmiskulusid praakdetailide tõttu. Selle probleemi lahendamiseks on valukodadel ja tootjatel oluline rakendada tõhusaid strateegiaid ja tehnikaid malmi tootmisel kokkutõmbumisdefektide minimeerimiseks. See blogi uurib kokkutõmbumisdefektide põhjuseid, valamistemperatuuri mõju ja kvaliteedikontrolli meetmeid, mis aitavad neid defekte vähendada ja malmist toodete üldist kvaliteeti parandada.
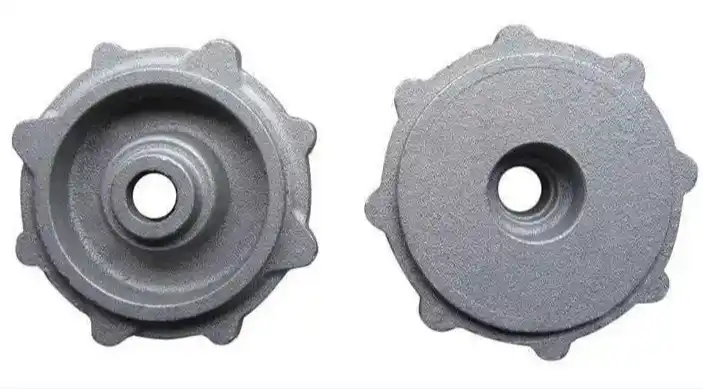
Mis põhjustab malmi valamise kokkutõmbumisdefekte?
Ebaõige värava ja püstiku disain
Üks malmi tootmisel esinevate kokkutõmbumisdefektide peamisi põhjuseid on ebaõige väravate ja tõusutorude konstruktsioon. Väravasüsteem vastutab sulametalli vormiõõnsusse toimetamise eest, samas kui tõusutorud toimivad reservuaaridena, et ette näha täiendavat metalli, et kompenseerida tahkumise ajal tekkivat kokkutõmbumist. Kui väravasüsteem on halvasti projekteeritud, võib see põhjustada ebapiisavat metallivoogu, lõksus olevaid gaase ja ebaühtlast jahutamist, mis kõik aitavad kaasa kokkutõmbumisdefektidele. Samamoodi ei pruugi ebapiisavad või valesti paigutatud tõusutorud pakkuda vajalikku metalli etteandematerjali kokkutõmbumise kompenseerimiseks, mille tulemuseks on tühimikud ja poorsus lõppmalmist tootes. Selle probleemi lahendamiseks peavad valukojad oma värava- ja tõusutorusüsteemid hoolikalt kavandama ja optimeerima, võttes arvesse selliseid tegureid nagu metallivoog, tahkumismustrid ja vormis olevad termilised gradiendid.
Ebapiisavad vormi- ja südamikumaterjalid
Vormi- ja südamikumaterjalide valik mängib malmi tootmisel kokkutõmbumisdefektide vältimisel olulist rolli. Ebapiisavad või sobimatud materjalid võivad põhjustada probleeme, nagu vormiseina liikumine, gaaside teke ja ebapiisav läbilaskvus, mis kõik võivad kaasa aidata kokkutõmbumisdefektidele. Näiteks võivad madala läbilaskvusega vormid gaase kinni püüda, mis viib malmi poorsuse ja muude defektideni. Samamoodi võivad liiga jäigad või halva kokkutõmbuvusega südamikud piirata metalli loomulikku kokkutõmbumist jahutamise ajal, mille tulemuseks on sisemised pinged ja võimalik pragunemine. Nende probleemide leevendamiseks peaksid valukojad hoolikalt valima vormi- ja südamikumaterjalid, millel on õige omaduste tasakaal, näiteks läbilaskvus, tugevus ja soojusjuhtivus, et tagada malmi tootmisel metalli nõuetekohane voolavus ja tahkumine.
Vale metalli koostis ja töötlemine
Sulametalli koostis ja töötlemine on malmi tootmisel kokkutõmbumisdefektide kontrolli all hoidmisel kriitilise tähtsusega tegurid. Vale metalli koostis, näiteks süsiniku ja räni sisalduse tasakaalustamatus, võib oluliselt mõjutada malmi tahkumiskäitumist, põhjustades suurenenud kokkutõmbumist ja sellega seotud defekte. Lisaks võib ebapiisav metalli töötlemine, näiteks ebapiisav inokuleerimine või vale väävlitustamine, põhjustada soovimatuid mikrostruktuure ja suurenenud vastuvõtlikkust kokkutõmbumisdefektidele. Nende probleemide lahendamiseks peavad valukojad metalli koostist hoolikalt kontrollima täpsete sulatamis- ja legeerimisprotsesside abil ning rakendama sobivaid metallitöötlustehnikaid. See võib hõlmata inokulantide kasutamist grafiidi moodustumise soodustamiseks, mis aitab vähendada kokkutõmbumist, ja sobivate väävlitustamismeetodite rakendamist malmi üldise kvaliteedi parandamiseks.
Kuidas valamistemperatuur mõjutab malmi tootmisel kokkutõmbumist?
Kõrge valamistemperatuuri mõju
Sula malmi valamistemperatuuril on oluline mõju kokkutõmbumisdefektide esinemisele lõpptootes. Kui valamistemperatuur on liiga kõrge, võib see kaasa tuua mitmeid probleeme, mis aitavad kaasa suurenenud kokkutõmbumisele. Esiteks põhjustavad kõrgemad temperatuurid vedela metalli suuremat soojuspaisumist, mis omakorda viib jahutamise ja tahkumise ajal tugevama kokkutõmbumiseni. See suurenenud kokkutõmbumine võib süvendada kokkutõmbumisdefekte, eriti valandi paksemates osades. Lisaks võivad kõrgemad valamistemperatuurid põhjustada metalli liigset ülekuumenemist, mis viib jämedateraliste struktuuride moodustumiseni ja voolavuse vähenemiseni. Need tegurid võivad veelgi kaasa aidata kokkutõmbumisdefektide tekkele malmi tootmisel, kuna metallil võib olla raskusi keerukate vormidetailide täitmisega ja tahkumise ajal tekkivate mahumuutuste kompenseerimisega.
Madala valamistemperatuuri mõjud
Kuigi kõrged valamistemperatuurid võivad olla problemaatilised, võivad liiga madalad valamistemperatuurid malmi tootmisel põhjustada ka kokkutõmbumisdefekte ja muid kvaliteediprobleeme. Kui sulametall valatakse liiga madalal temperatuuril, võib see hakata enneaegselt tahkuma, mille tulemuseks on vormi mittetäielik täitumine ning külmsulgede või valevoolude teke. Need defektid võivad luua valus nõrku kohti ja aidata kaasa üldistele kokkutõmbumisprobleemidele. Lisaks võivad madalad valamistemperatuurid vähendada sulamalmi voolavust, mistõttu on metallil raske voolata õhukestesse vormiosadesse või keeruka geomeetriaga vormidesse. See võib põhjustada vormiõõnsuse mittetäieliku täitumise ja kokkutõmbumisõõnsuste tekke piirkondades, kuhu metall ei ulatu. Valamistemperatuuri optimeerimiseks ja kokkutõmbumisdefektide minimeerimiseks peavad valukojad hoolikalt tasakaalustama piisava voolavuse vajaduse sooviga minimeerida soojuspaisumist ja kokkutõmbumist valamise ajal.
Valamistemperatuuri optimeerimine kahanemise vähendamiseks
Malmi tootmisel kokkutõmbumisdefektide minimeerimiseks on oluline optimeerida valamistemperatuuri, lähtudes mitmesugustest teguritest, nagu konkreetne sulami koostis, valamise geomeetria ja vormi konstruktsioon. Ideaalne valamistemperatuur peaks tagama piisava voolavuse, et tagada vormi täielik täitumine, minimeerides samal ajal liigset soojuspaisumist ja kokkutõmbumist. Üks lähenemisviis selle tasakaalu saavutamiseks on arvutisimulatsioonide ja termilise analüüsi tööriistade kasutamine tahkumisprotsessi modelleerimiseks ja võimalike kokkutõmbumisprobleemide ennustamiseks. Need tööriistad aitavad valukodadel määrata optimaalse valamistemperatuuri vahemiku konkreetsete malmiklasside ja valamisdisainide jaoks. Lisaks aitab temperatuuri jälgimise ja juhtimissüsteemide rakendamine kogu tootmisprotsessis säilitada ühtlast valamistemperatuuri ja vähendada kõikumisi, mis võivad viia kokkutõmbumisdefektideni. Valamistemperatuuri hoolika optimeerimise abil saavad valukojad oluliselt vähendada kokkutõmbumisdefektide esinemist malmi tootmisel ja parandada toote üldist kvaliteeti.
Malmi kokkutõmbumisdefektide vältimiseks kasutatavad kvaliteedikontrolli meetmed
Nõuetekohase vormidisaini ja simulatsiooni rakendamine
Üks tõhusamaid kvaliteedikontrolli meetmeid malmi tootmisel kahanemisdefektide vältimiseks on õigete vormide projekteerimise ja simulatsioonitehnikate rakendamine. Täiustatud arvutipõhise projekteerimise (CAD) ja simulatsioonitarkvara abil saab optimeerida vormi geomeetriat, sulgemissüsteeme ja tõusutorude paigutust enne tegeliku tootmise algust. Need tööriistad võimaldavad valukodadel simuleerida kogu valamisprotsessi, sealhulgas metalli voolu, tahkestumist ja jahutamist, et tuvastada potentsiaalseid probleemseid alasid ja optimeerida disaini, et minimeerida kahanemisdefekte. Neid simulatsioonitehnikaid kasutades saavad tootjad virtuaalselt hinnata erinevaid disaini iteratsioone ja protsessiparameetreid, säästes aega ja ressursse ning parandades samal ajal malmist toodete üldist kvaliteeti. Lisaks peaks õige vormide projekteerimine hõlmama selliseid omadusi nagu strateegiline jahutusvedeliku paigutus, optimeeritud söötmisteed ja sobivad tõmbenurgad, et hõlbustada sujuvat metalli voolu ja ühtlast tahkestumist, vähendades veelgi kahanemisdefektide tõenäosust lõplikes malmikomponentides.
Metalli koostise ja töötlemise kontrollimine
Malmi tootmise efektiivne kvaliteedikontroll nõuab metalli koostise ja töötlemisprotsesside ranget kontrolli. See hõlmab sulametalli keemilise koostise hoolikat haldamist, sealhulgas süsiniku, räni ja muude legeerelementide täpset kontrolli, mis mõjutavad malmi tahkumiskäitumist ja kokkutõmbumisomadusi. Tugevate spektromeetriliste analüüsi- ja reguleerimisprotseduuride rakendamine aitab tagada, et metalli koostis püsib kogu tootmisprotsessi vältel kindlaksmääratud tolerantside piires. Lisaks mängivad nõuetekohased metallitöötlusmeetodid, nagu inokuleerimine ja modifitseerimine, olulist rolli malmi mikrostruktuuri kontrollimisel ja kokkutõmbumiskalduvuse vähendamisel. Näiteks inokuleerimine soodustab grafiidi tuumade moodustumist, mis aitab kompenseerida tahkumise ajal toimuvaid mahulisi muutusi ja vähendada kokkutõmbumisdefektide tõenäosust. Rakendades metalli koostise ja töötlemise rangeid kontrollimeetmeid, saavad valukojad oluliselt parandada oma malmitoodete konsistentsi ja kvaliteeti, minimeerides samal ajal kokkutõmbumisdefektide esinemist.
Täiustatud kontrolli- ja testimismeetodite rakendamine
Malmi tootmisel kokkutõmbumisdefektide tõhusaks ennetamiseks ja avastamiseks on oluline rakendada täiustatud kontrolli- ja katsemeetodeid kogu tootmisprotsessi vältel. Sisemiste defektide, sealhulgas kokkutõmbumisõõnsuste ja poorsuse tuvastamiseks, ilma malmi komponente kahjustamata, saab kasutada mittepurustavaid katsemeetodeid (NDT), nagu röntgenograafia, ultrahelikatsetamine ja kompuutertomograafia. Need meetodid võimaldavad kriitiliste piirkondade põhjalikku kontrollimist ja aitavad tuvastada defekte, mis ei pruugi pinnal nähtavad olla. Lisaks aitab statistilise protsessijuhtimise (SPC) meetodite rakendamine jälgida peamisi protsessiparameetreid ja tuvastada trende või variatsioone, mis võivad kaasa aidata kokkutõmbumisdefektidele. See andmepõhine lähenemisviis võimaldab valukodadel oma tootmisprotsesse ennetavalt kohandada, vähendades defektide tõenäosust ja parandades toote üldist kvaliteeti. Lisaks võib malmiproovide regulaarne metallurgiline analüüs ja mehaaniliste katsete tegemine anda väärtuslikku teavet materjali omaduste kohta ja aidata tuvastada potentsiaalseid parendusvaldkondi tootmisprotsessis, et minimeerida kokkutõmbumisdefekte.
Järeldus
Malmi tootmisel tekkivate kahanemisdefektide vähendamine on malmi komponentide kvaliteedi, jõudluse ja töökindluse tagamiseks ülioluline. Kahanemisdefektide põhjuste mõistmise, valamistemperatuuride optimeerimise ja tõhusate kvaliteedikontrolli meetmete rakendamise abil saavad valukojad oma tootmisprotsesse oluliselt parandada ja nende defektide esinemist minimeerida. Nõuetekohane vormi konstruktsioon, metalli koostise kontroll ja täiustatud kontrollitehnikad on kvaliteetsete malmist toodete saavutamise võtmeelemendid. Kuna tööstusharu areneb pidevalt, on täiustatud tehnoloogiate ja andmepõhiste lähenemisviiside kaasamine oluline konkurentsivõime säilitamiseks ja malmi komponentide täpsuse ja töökindluse kasvavate nõudmiste rahuldamiseks erinevates tööstusharudes.
Kvaliteetsete malmist toodete ja tootmisprotsesside optimeerimise ekspertide abi saamiseks kaaluge partnerlust ettevõttega Shaanxi Welong Int'l Supply Chain Mgt Co., Ltd. Üle 20-aastase kogemuse ja sertifikaatidega, sealhulgas ISO 9001:2015 ja API-7-1, on Welong spetsialiseerunud kohandatud metalldetailidele erinevate tööstusharude jaoks. Nende asjatundlikkus sepistamises, liivvaludes, detailvalus, tsentrifugaalvalus ja mehaanikas ning laia materjalide valikuga, sealhulgas malmvalu, teras ja mitmesugused sulamid, teeb neist ideaalse partneri teie valamisvajaduste rahuldamiseks. Globaalse kohaloleku ja pühendumusega kvaliteedile saab Welong aidata teil parandada oma tootmisprotsesse, kontrollida kvaliteeti ja tagada õigeaegse tarnimise. Lisateabe saamiseks võtke nendega ühendust aadressil metal@welongpost.com.
Tehtud tööd
1. Campbell, J. (2015). Täielik valamise käsiraamat: metalli valamise protsessid, metallurgia, tehnikad ja disain. Butterworth-Heinemann.
2. Stefanescu, DM (2008). Valamise tahkestamise teadus ja tehnika. Springeri teadus- ja ärimeedia.
3. Brown, JR (2000). Foseco raudvalumeistri käsiraamat. Butterworth-Heinemann.
4. Beeley, P. (2001). Valutehnoloogia. Butterworth-Heinemann.
5. Chastain, SD (2004). Metalli valamine: liivavalu juhend väikesele valukojale. Stephen Chastain.
6. ASM International. (2008). ASM käsiraamat, 15. köide: Valamine. ASM International.

Share your inquiry, get the quotation accordingly!

Hiina WELONG - teie usaldusväärne partner metallilahendustes

