Kuidas valatud osi kujundada?
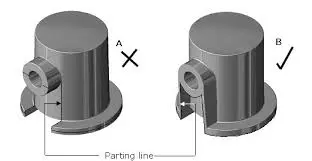
See, kas teie toodetud osad vastavad spetsifikatsioonidele, tarnitakse õigeaegselt ja jäävad eelarve piiresse, sõltub sellest, kui hästi te valudetaile disainite. Welong on teinud koostööd hankejuhtide ja insenerimeeskondadega enam kui 20 aastat ning nad teavad, kui oluline see seos on. Valadetailid on olulised paljude tootmistüüpide jaoks, alates naftapuurimisseadmetest kuni lennundusdetailideni. Nende osade disainil on otsene mõju tootmishindadele, tarneaegadele ja lõpptoote toimivusele.
Valudetailide ja nende disainiväljakutsetest arusaamine
Valudetailid on metalldetailid, mis valmistatakse vedela metalli valamise teel vormidesse, et luua kujundeid, mida oleks muul viisil keeruline või liiga kallis valmistada. Kui see on jahtunud, muudab protsess vedela metalli, näiteks alumiiniumi, terase, vasesulamite või muude materjalide, tahketeks osadeks, mida saab kasutada. Kõige traditsioonilisem meetod on liivvalu , milles kasutatakse kvaliteetset ränidioksiidliiva, mis on segatud umbes 10% bentoniitsaviga liimina, 2–5% veega ja umbes 5% meresöega, et muuta pind siledamaks.
Valamise tootmisel esinevad tavalised disainitakistused
Valudetailide projekteerimine on keeruline mitmete pidevate probleemide tõttu. Kui gaasid tahkumise ajal kinni jäävad, muudavad need detaili vähem stabiilseks. Seda nimetatakse poorsuseks. Jahutamise ajal toimuv termiline kokkutõmbumine viib ebapiisavate tolerantsideni, mis omakorda põhjustavad füüsikalisi muutusi, mis tuleb pärast valamist parandada. Keerulised geomeetriad, millel on teravad nurgad või kiired paksuse muutused, tekitavad pingekobaraid, mis muudavad praod või deformatsiooni tõenäolisemaks.
Valamise disaini kriitilised edutegurid
Valmistatavuse arvestamise kontseptsioonid aitavad kaasa heade valandite väljatöötamisele. Ebaühtlane seinapaksus peatab erinevad jahutuskiirused, mis põhjustavad painutamist või sisemist survet. Tõmbenurgad, mis on tavaliselt 1–3 kraadi, võimaldavad teil liivavormidest mustreid võtta ilma õõnsust kahjustamata. Töötlemispiirangud võtavad arvesse valamisega kaasnevaid ebatasaseid pindu ja mõõtmete muutusi. See tagab, et valmisdetailid vastavad nõuetele.
Süstemaatiline lähenemine valudetailide kujundamisele
Nõuete põhjalik kirjeldus on esimene samm tõhusa valudetailide lahenduse väljatöötamisel. Aitame oma klientidel kirja panna täpsed mõõtmed, mehaaniliste omaduste eesmärgid (nt tõmbetugevus, kõvadus ja löögikindlus), ilmastikutingimused (nt kõrge temperatuur ja korrosioonile vastupidavus) ning eelarvepiirangud. See alus hoiab ära kallite muudatuste tegemise pärast tööriistade valmistamist ja tootmise alustamist.
Levinud defektide tuvastamine ja ennetamine
Defektide tekkimise mõistmine võimaldab teil teha disainis strateegilisi muudatusi. Poorsus tekib tavaliselt siis, kui vormil pole piisavalt õhuvoolu või kui metall voolab valamise ajal kiiresti. Selle parandamiseks saavad disainerid kasutada õigeid juhtimissüsteeme, et luua sujuv laminaarne vool, ja paigutada tõusutorud nii, et lõksus olevad gaasid pääseksid välja. Kahanemisaugud tekivad paksudesse kohtadesse, mis jahtuvad aeglaselt, olles ümbritsetud tahkestunud materjaliga. Seda riski saab vähendada, tehes seinad kogu ulatuses sama paksusega või paigutades jahutustsoonid sobivatesse kohtadesse.
Parima tava rakendamine tootmiskõlblikkuse parandamiseks
Töötlemisvaru annab materjali lõppprotsessideks, mis toimuvad pärast valamist. Liivvalude puhul ütleme tavaliselt 0.060–0.125 tolli, kuid see sõltub detaili suurusest ja keerukusest. Investeeringuvalude puhul võime öelda ainult 0.010–0.030 tolli, kuna need on valatult täpsemad. Nikerdatud detailide leidmine pindadel, millele pääsevad ligi standardsete tööriistadega, vähendab seadistusaega ja asjade valmistamise kulusid.
Õppimine tööstusrakendustest
Üks autotööstuse klient pöördus meie poole käigukasti korpuse plaaniga, millel oleks mitu kattuvat ava ja kinnitusnööpi. Algsel kujul olid teravad servad ja paksuse järsud muutused, mis viisid prototüüpkatsete ajal korduvate purunemisteni. Meie insenerimeeskond ehitas detaili ümber nii, et sellel oleksid suured ümarraadiused (vähemalt 0.25 tolli kõigis sisenurkades), ühtlane seina paksus (kõik jääb 0.375 tolli ±0.060 tolli juurde) ja liigutas kinnitusnööpe, et pinget jaotada. Need muudatused kõrvaldasid pragunemise, säilitades samal ajal kõik praktilised standardid, mis võimaldas edukalt toota 50 000 ühikut aastas.
Koostööstrateegiad optimaalsete tulemuste saavutamiseks
Selleks, et valudetailide disain toimiks, peavad ostumeeskonnad, inseneripersonal ja tehasepartnerid omavahel pidevalt suhtlema. Soovitame arendusprotsessi võimalikult varakult jagada esialgseid ideid enne üksikasjades kokkuleppimist. See võimaldab pakkujatel anda tagasisidet toote valmistamise kvaliteedi kohta, soovitada disainimuudatusi, mis võiksid kulusid vähendada või kvaliteeti parandada, ning leida probleeme enne, kui need tootmisplaane mõjutavad.
Valamise projekteerimismeetodite ja materjalide võrdlus
Õigete meetodite ja materjalide valimine osade valamiseks mõjutab oluliselt seda, kui hästi osad töötavad, kui palju need maksavad ja kui kaua nende valmistamine aega võtab. Igal meetodil on oma eelised, mis muudavad selle paremaks erinevate kasutusalade, koguste ja kvaliteedistandardite jaoks.
Peamiste valamisprotsesside hindamine
Liivvalu on väga paindlik viis detailide valmistamiseks, mis kaaluvad mõnest naelast mitme tonnini. Kuna see ei vaja palju kalleid tööriistu, on see ka odav viis prototüüpide ja väikeste partiide valmistamiseks. Protsessi saab kasutada peaaegu iga metalliga, mida saab valmistada, ja sellega saab valmistada detaile, mille seinad on kuni 0.25 tolli paksused. Pinnaviimistlus on tavaliselt vahemikus 250 kuni 500 mikrotolli Ra ja olulised alad vajavad sageli töötlemist. Alla 12-tolliste suuruste puhul on mõõtmiste tolerantsid tavaliselt ±0.030 tolli piires. Suuremate detailide puhul tolerantsid suurenevad.
Materjalivaliku mõju disainile
Alumiiniumsulameid kasutatakse kõige sagedamini kohtades, kus on vaja kerget kaalu, head roostekaitset ja piisavat tugevust. Valatud olekus on sulamite, näiteks A356, tõmbetugevus umbes 34 ksi. Pärast kuumtöötlust tõuseb see tugevus 45 ksi-ni. Suurepärane voolavus võimaldab toota õhukeseinalisi detaile ja väikeseid detaile. Soojusjuhtivus kiirendab tahkumisprotsessi, mis lühendab tsükliaegu, kuid vajab hoolikat haldamist, et õhukesed osad liiga vara ära ei külmuks.
Meetodi valiku kulude ja kvaliteedi kompromissid
Kvaliteedistandardite ja tootmiskulude vahelise parima tasakaalu leidmiseks tuleb hoolikalt uurida iga detaili majanduslikku tasuvust. Liivvalu nõuab vähe esialgset investeeringut, mistõttu on see hea valik arendusprojektide või veel teadmata toodangunumbrite jaoks. Minimaalsete standardite ja pinnaviimistluse saavutamiseks on aga vaja täiendavat töötlemist. See suurendab iga detaili maksumust ja summeerib suurte tootmispartiide korral kulud. Kui teil on vaja detaili palju töödelda, võib survevalu olla odavam variant, isegi kui tööriistad maksavad rohkem, kui toodetakse üle 10 000 detaili aastas.
Valamisdetailide tootmisprotsessi optimeerimine disaini abil
Disainiotsused mõjutavad kogu tootmisprotsessi, sealhulgas seda, kui hästi valudetailid on valmistatud, kui palju neil on defekte, kui kaua tööriistad vastu peavad ja lõpuks ka kogukulu. Arenduse käigus tasub strateegiline disaini optimeerimine end ära tuhandete valmistatud detailide puhul.
Disainiga seotud tootmise kitsaskohtade äratundmine
Teravad nurgad suurendavad tahkumise ajal koormust ja loovad kohti, kus võivad tekkida praod. Samuti muudavad need vormi täitmise ajal voolu turbulentsemaks, mis suurendab gaaside kinnijäämise ja poorsuse tekkimise tõenäosust. Sügavad taskud või õõnsused, millel on suur sügavuse ja laiuse suhe, püüavad gaase kinni ja raskendavad õhu korralikku voolamist. Üksikud rasked sektsioonid tekitavad materjali kõvenemisel nende ümber kokkutõmbumisauke, mis takistavad tõusutorude etteandmist.
Lihtsustamisstrateegiad, mis säilitavad funktsionaalsuse
Geomeetria lihtsustamine teeb sageli millegi valmistamise lihtsamaks, ilma et see kahjustaks selle jõudlust. Teravad sisenurgad tuleks asendada ümardatud raadiustega, mis on vähemalt veerand kõrvalasuva seina paksusest. See jaotab survet ja aitab metallil sujuvalt liikuda. Altlõigete muutmine lihtsamateks kujudeks kaotab vajaduse keerukate südamike järele. Näiteks kinnitusääriku ümberkujundamine läbivate aukudega pimekeermega aukude asemel muudab vormi lihtsamaks, võimaldades samal ajal kruvide kasutamist.
Simulatsiooni kasutamine varajaseks valideerimiseks
Täiustatud tarkvara valudetailide simulatsioonideks näitab, kuidas metall vormi täitmise ajal voolab, seega saab probleeme avastada enne päris tööriistade valmistamist. Voolu uurimine näitab osalist täitumist, külmasulgemist, kus kaks voolurinde kohtuvad ilma korraliku sulamiseta, ja turbulentsi, mis lõksutab gaase. Tahkumise modelleerimine leiab kokkutõmbumisõõnsuste asukohad, mis võimaldab teil püstikuid strateegiliselt paigutada või kuju muuta viisil, mis aitab tahkumisel liikuda toiduallikate poole.
Prototüüpimine ja tootmisvalmidus
Isegi kui simulatsioonid on väga detailsed, on valideerimiseks vaja reaalseid näidiseid. Prototüüpide seeriad näitavad reaalseid tootmisprobleeme, näiteks vormi käsitsemise, südamiku paigaldamise või viimistlustoimingutele juurdepääsu probleeme, mida virtuaalsed mudelid võivad märkamata jätta. Tavaliselt valmistame väikeseid koguseid prototüüpe (3–10 tükki), kasutades samu meetodeid ja materjale, mida tootmises kasutatakse. Seejärel kontrollitakse nende mõõtmeid, tehakse mehaanilisi katseid ja testitakse, et näha, kui hästi need toimivad.
Optimeerimise edukuse mõõtmine
Peamised tulemusnäitajad näitavad, kui palju parem on plaan. Defektide määr näitab, kui suur osa valatud osadest tuleb parandada või ära visata. Alla 5 protsendi olevad määrad tähendavad, et disainilahendused ja meetodid on tugevad. Heade valandite osakaal kogu täidetud osadest näitab materjali tõhusust. Enamiku kasutusalade puhul on eesmärk saavutada 90% või kõrgem saagis. Tootmistsükli aeg on aeg, mis kulub disaini loomisest valmis valandi tarnimiseni. Selle aja lühendamine parandab otseselt klientide vajaduste rahuldamise võimet.
Hankeülevaated kohandatud valandite tellimiseks vastavalt disainile
Teadmine, kuidas projekteerimisstandardid muutuvad hankenõueteks, aitab teil valida tarnijaid, pidada läbirääkimisi tehingute üle ja hallata partnerlussuhteid oma valudetailide jaoks tõhusamalt . Erinevates äriolukordades peavad tarnijad suutma teha erinevaid asju ja teiega erineval viisil koostööd teha.
Valamislahenduste sobitamine tootmisstsenaariumidega
Väikese mahuga vajaduste korral (alla 500 tüki aastas) on parimad paindlikud meetodid vähese tööriistakuluga. Liivvalu on tavaliselt kõige odavam variant, eriti kui disain võimaldab pärast valamist freesimist teha, et vastata rangetele standarditele. Kui tarnijad pakuvad kiiret mustrite loomist CNC-töötlemise või 3D-printimise abil, saavad nad lühendada millegi valmistamiseks kuluvat aega, saates esimesed mudelid välja kolm kuni neli nädalat pärast disaini valmimist.
Olulised tarnijate võimekused disainipõhiseks hankeks
Tarnijad, kes pakuvad täielikku disaininõustamist, on väärtuslikumad kui lihtsalt asjade valmistamine. Inseneride abi saamine idee kallal töötades hoiab ära kulukad vead ning koostöö disainilahenduste ülevaatustel tagab, et spetsifikatsioonid vastavad tegelikele vajadustele. Meie Welongi insenerimeeskond kasutab täieliku disainitöö tegemiseks AutoCADi, Pro-Engineeringi ja SolidWorksi. Nad võtavad vastu jooniseid ja näidiseid ning loovad disainilahendused, mis sobivad kõige paremini meie tööstusprotsessidega.
Kohandamise sujuvamaks muutmine täiustatud koostöö abil
Digitaalsed kontaktvahendid lihtsustavad eri kohtades asuvate disainerite koostööd. CAD-failide jagamine pilves, reaalajas videokonverentside kasutamine ja projektide haldamine muudavad eri ajavööndites asuvate inimeste koostöö lihtsaks. Welong on investeerinud raha tugevasse digitaalsesse infrastruktuuri, et aidata oma väliskliente Euroopas, Põhja-Ameerikas ja Aasia ja Vaikse ookeani piirkonnas. See tagab, et saame disaini-, arendus- ja tootmisprotsesside ajal kiiresti ja lihtsalt suhelda.
Tarnija kvaliteedi ja võimekuse kontrollimine
Tarnijate kontrollid annavad erapooletu ülevaate ettevõtte tootmissuutlikkusest, kvaliteedikontrolli meetoditest ja üldistest ärioskustest. Hoone külastused näitavad tööriistade seisukorda, protsessi juhtimist ja töötajate teadmisi, mida ainult kirjalikud dokumendid täielikult ei kajasta. Lubame klientidel oma objektidel kontrolle teha, sest teame, et hankespetsialistid vastutavad selle eest, kui hästi tarnijad oma tööd teevad, ja saavad kasu asjade ise nägemisest.
Tulevikukesksete casting-meetodite omaksvõtmine
Jätkusuutlikkuse tegurid muutuvad ostuotsuste tegemisel üha olulisemaks. Disainid, mis kasutavad taaskasutatud metalli, vähendavad jäätmeid peaaegu netovormis valamise teel ja vähendavad energiamahukaid sekundaarprotsesse, on kooskõlas ettevõtete keskkonnaeesmärkidega ja aitavad sageli raha kokku hoida. Tarnijad, kes investeerivad raha suletud ahelaga veemajandusse, heitsoojuse taaskasutussüsteemidesse ja energiatõhusatesse kütteseadmetesse, näitavad, et nad hoolivad keskkonnast ja oma pikaajalisest edust.
Järeldus
Heade valudetailide valmistamiseks tuleb leida tasakaal funktsionaalsete vajaduste, tootmispiirangute ja ärifaktide vahel. Seda saab teha ainult koostöös oskuslike müüjatega hankemeeskonnana. Siin kirjeldatud sammud, sealhulgas vajaduste selge määratlemine, defektide ennetav ennetamine, õige protsessi ja materjalide valimine, simulatsioonide kasutamine jõudluse parandamiseks ja tarnijate strateegiline kaasamine, viivad heade tulemusteni laias tootmismahtude ja rakenduste vahemikus. Oleme 20 aastat kasutanud neid ideid, et aidata klientidel auto-, lennuki-, naftapuurimis- ja meditsiiniseadmete tööstuses saada osi, mis vastavad täpsetele nõuetele, hoides samal ajal kulud ja ajakavad võimalikult madalad. Valudetailide disaini osas tehtud valikud mõjutavad lõpuks toote kvaliteeti, selle valmistamise tõhusust ja tarneahela toimimist. Töö tegemine arendusprotsessis disainide valmistamise lihtsustamiseks, tarnijate valimine täieliku tehnilise toe ja läbiproovitud kvaliteedisüsteemidega ning heade töösuhete hoidmine nendega tootmise ajal tasuvad end lõpuks ära vähemate defektide, lühemate tarneaegade ja madalamate omamise kogukuludega.
KKKKuidas saan disainifunktsioone kasutada levinud valamisvigade vältimiseks?
Geomeetria on esimene samm valatud detailide defektide vältimisel . Hoidke seina paksus kogu detaili ulatuses sama, et see jahtuks ühtlaselt ja ei tekiks väändumisest või kokkutõmbumisest tingitud tühimikke. Lisage sisemistesse nurkadesse suured ümardusraadiused (vähemalt 0.25 tolli), et jaotada pinget ja parandada metalli liikumist. Mustrite eemaldamise hõlbustamiseks lisage 1–3-kraadised kaldenurgad. Looge värava- ja tõusutorusüsteemid, mis aitavad metallil sujuvalt liikuda ja annavad sellele piisavalt etteandmist kõvenemise ajal. Kasutage simulatsioonitööriistu, et veenduda nende funktsioonide toimimises enne tööriistade juurde asumist. Nii saate probleeme varakult avastada, kui nende parandamine on veel odav.
Milline valamismeetod sobib minu detaili disainiga kõige paremini?
Protsessi valimisel tuleb arvestada mitme asjaga koos. Liivvalu on odav viis valmistada suuri ja keeruka kujuga detaile peaaegu igast metallist väikestes kogustes. Suurte koguste alumiinium-, tsink- või magneesiumdetailide puhul annab survevalu täpsed spetsifikatsioonid ja suurepärase pinnaviimistluse. Investeeringuvalu on väga täpne viis valmistada keerulisi vorme raskesti töödeldavatest materjalidest, nagu titaan või roostevaba teras. Mõelge tolerantside, pinnaviimistluse, väljundkiiruse, hinna ja materjali omaduste peale. Aitame oma klientidel neid kompromisse hoolikalt kaaluda, pakkudes välja meetodeid, mis vastavad nii tehnoloogilistele vajadustele kui ka ärieesmärkidele.
Kas valuvormide kujundusi saab pärast esialgset tootmist muuta?
Muudatusi saab ikka teha, kuid nende mõju on erinev olenevalt sellest, millal ja kui palju need midagi muudavad. Mustri kohandamine võib olla vajalik vaid väikeste muudatuste puhul, mis ei mõjuta olulisi mõõtmisi ega omadusi. Kui kuju muutub palju, tuleb luua uusi mudeleid või tööriistu, mis maksab umbes sama palju kui esialgne arendus. Kõik materjali või meetodi muudatused tuleb täielikult uuesti valideerida. Muudatuste kulud on hiljem madalamad, kui planeerite esialgse disaini ajal ja lisate valikud muudatuste jaoks, mida kavatsete tulevikus teha. Rääkige oma teenusepakkujaga varakult, kui soovite muudatusi teha; laia kogemusega insenerimeeskonnad saavad sageli pakkuda viise muudatuste tegemiseks, mis maksavad vähem ja võtavad vähem aega.
Tehke koostööd Welongiga ekspertide valandite tootmiseks
Welongil on 20 aastat erialast kogemust hankejuhtide ja insenerimeeskondade teenindamisel, kes nõuavad täpsust, usaldusväärsust ja reageerimisvõimet. ISO 9001:2015 sertifitseeritud valudetailide tarnijana oleme tarninud kohandatud metallkomponente enam kui 100 kliendile Ühendkuningriigis, Saksamaal, Prantsusmaal, Itaalias, Poolas, USA-s, Kanadas ja kogu Aasia ja Vaikse ookeani piirkonnas. Meie insenerimeeskond kasutab AutoCADi, Pro-Engineeringi ja SolidWorksi, et aidata kõigis disaini aspektides. Nad tagavad, et teie valudetaile on lihtne valmistada ja need vastavad kõigile funktsionaalsetele standarditele. Valmistame asju teie saadetud plaanide ja näidiste põhjal ning jälgime kvaliteeti kogu tootmise ja saatmise vältel tähelepanelikult. Võtke meie meeskonnaga ühendust aadressil metal@welongpost.com, et arutada oma konkreetseid valunõudeid ja teada saada, kuidas meie integreeritud tarneahela teenused vähendavad hankimisriski, pakkudes samal ajal teie rakenduste jaoks vajalikke täppiskomponente.
Tehtud tööd
1. Campbell, John. „Täielik valamise käsiraamat: metallivalu protsessid, metallurgia, tehnikad ja disain.“ Butterworth-Heinemann, 2015.
2. Beeley, Peter R. ja Smart, Richard F. „Investeerimisvalu.“ Materjalide Instituut, 1995.
3. Ameerika Valukodade Selts. „Valude disain ja jõudlus.“ Des Plaines, Illinois, 2009.
4. Heine, Richard W., Loper, Carl R. ja Rosenthal, Philip C. "Metallvalu põhimõtted." McGraw-Hill, 1967.
5. Brown, John R. "Foseco raudmetallide valukoja käsiraamat." Butterworth-Heinemann, 2000.
6. ASM Internationali käsiraamatu komitee. "ASM käsiraamat, 15. köide: Casting." ASM International, 2008.

Share your inquiry, get the quotation accordingly!

Hiina WELONG - teie usaldusväärne partner metallilahendustes

