Kuidas alumiiniumi sepistamise protsess materjalitõhusust optimeerib?
Materjaliökonoomika on nüüdseks muutunud alumiiniumkomponentidega töötavate tootjate jaoks peamiseks mureks , eriti kaalutundlikes sektorites, nagu lennundus ja autotööstus. Alumiiniumi sepistamisprotsessil on eeliseid tahke materjali valamise ja töötlemise ees, kuna see vormib metalli kontrollitud plastilise deformatsiooni teel, mitte materjali eemaldamise või sulametalli voolu abil. Selles artiklis vaatleme, kuidas peaaegu netokujuline vormimine, terade orientatsioon, stantsi disain ja temperatuuri reguleerimine toimivad koos, et minimeerida jäätmeid ja saada igast toodetud alumiiniumi kilogrammist maksimaalne väärtus.
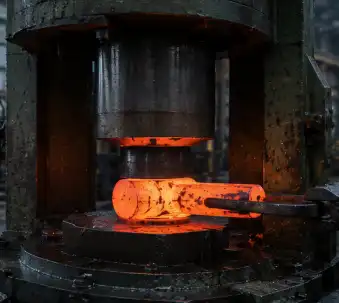
Kuidas vähendab peaaegu võrgukujuline sepistamine materjalijäätmeid?
Liigse varude eemaldamise minimeerimine
Lähivõrra vormimine loob detaile, mille mõõtmed on väga lähedased lõplikele, seega väheneb oluliselt töötlemisel eemaldatava materjali hulk. Alumiiniumi sepistamistehnika abil luuakse metall otse soovitud geomeetriaga ja seetõttu ei kannata tootjad suuri varude kadusid, mis tavaliselt kaasnevad komponendi töötlemisega tahkest toorikust või plaadist.
Välgu ja trimmimise kadude vähendamine
Hästi optimeeritud toorikukujud minimeerivad vormi täitmisel tekkiva üleliigse prao hulka, mis tähendab, et pärast vormimist tuleb vähem materjali ära lõigata ja ära visata. Maht arvutatakse hoolikalt enne iga sepistamislööki, nii et tekib just õige kogus prao õõnsuse täielikuks täitmiseks ja praagikogus hoitakse kogu tootmistsükli vältel madal.
Materjalivoog ja terade orientatsioon materjali paremaks ärakasutamiseks
Suunatud teraviljavoog struktuurilise efektiivsuse tagamiseks
Sepistatud alumiiniumdetailide eeliseks on see, et terade voog järgib detaili kuju ja seda ei katkestata lõikelõikudega. See suunatud joondamine võimaldab inseneridel projekteerida õhemaid profiile mitte-kriitilistes piirkondades, ilma et see tugevust kahjustaks, kuna materjal ise töötab alumiiniumi sepistamise käigus oma peamistes koormusteedes tõhusamalt.
Ühtlane deformatsioon kogu toorikul
Sepise puhul võib ühtlane materjalivoog aidata vältida lokaalset hõrenemist või paksenemist, mis võib mõlemad põhjustada materjali raiskamist või konstruktsiooniprobleeme. Simulatsioonitööriistad võimaldavad inseneril enne tootmist hinnata voolumustreid ning muuta toorikuid ja stantse, et saavutada tasakaalustatud deformatsioon ja ühtlane seinapaksus.
Kas optimeeritud stantsi disain saab parandada alumiiniumi sepistamise efektiivsust?
Mitmeõõnsuste ja progressiivsete stantside strateegiad
Järkjärguline stantsimisjärjestus jagab keerulised konstruktsioonid hallatavateks vormimisfaasideks, võimaldades materjali järkjärgulist vormimist ilma ühtegi kohta üle koormamata. See järkjärguline tehnika vähendab puuduliku täitmise või liigse pragunemise võimalust, mis mõlemad tähendavad koheselt materjali kokkuhoidu alumiiniumi sepistamise protsessi kaudu.
Täppisõõnsuste disain vähendatud töötlemisvaru jaoks
Stantsi peenemad mõõtmete tolerantsid võimaldavad sepistada osi lähemale lõplikule spetsifikatsioonile, vähendades iga detaili töötlemisvaru. See täpsus toob kaasa vähem materjali eemaldamist pärast sepistamist ja lühema töötlemisperioodi, suurendades iga tooriku kogutoodangut.
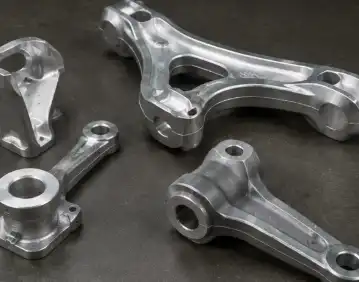
Kuidas mõjutavad sepistamistemperatuur ja tooriku disain materjalikadu?
Optimaalse vooluhulga saavutamiseks temperatuuri reguleerimine
Alumiiniumsulameid sepistatakse tavaliselt väga väikeses temperatuurivahemikus, mis tasakaalustab töödeldavust pinna oksüdeerumise või terade jämedamaks muutumise ohuga. Sellest vahemikust kinnipidamine kogu alumiiniumi sepistamise protsessi vältel tagab parema materjalivoo ja vähendab alatäitetud õõnsuste ohtu, mis tuleks utiliseerida või ümber töödelda.
Tehke kuju optimeerimine
Eelvormi algkuju määrab suuresti materjali jaotuse efektiivsuse sepistamisprotsessides. Eelvormi saab ehitada nii, et maht paikneb lõplikus õõnsuses seal, kus seda kõige rohkem vajatakse, mis vähendab vajaliku deformatsiooni üldist hulka ja minimeerib lokaalse hõrenemise, voltimise või osalise täitmise ohtu, mis tooks kaasa materjali raiskamise.
Kuidas saab alumiiniumi sepistamisprotsess vähendada töötlemise ja vanaraua kulusid?
Madalamad allavoolu töötlemise nõuded
Peaaegu netokujuga sepised vajavad vähem materjali eemaldamist, mis tähendab tööriistade väiksemat kulumist, lühemat tsükliaega ja tootjatele vähem järeltöötlust. See efektiivsus mitmekordistub tohutute tootmismahtude korral, muutes alumiiniumi sepistamismeetodi majanduslikult tasuvaks valikuks suurte koguste komponentide tootmiseks.
Taaskasutatavus ja vanaraua väärtuse taaskasutamine
Lõikamisprotsessis tekkiv alumiiniumijäätmed on siiski üsna taaskasutatavad, nii et tootjad saavad tagasi lõigata lõikejääkide ja praakide väärtuse, selle asemel et neid täieliku kaona näha. Tõhus, peaaegu õige kujuga disain ja hoolikas jäätmekäitlus parandavad veelgi sepistamise teel saavutatavat materjalitõhusust.
Järeldus
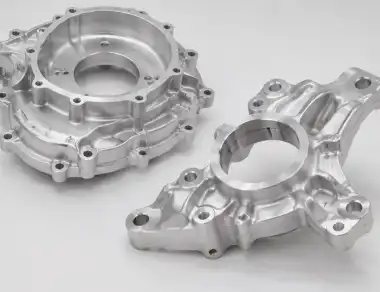
Alumiiniumi sepistamise protsess on väga materjalisäästlik tänu peaaegu netokuju vormimisele, optimeeritud stantsi disainile ja kontrollitud temperatuurile, mis vähendab jäätmeid ja järgneva töötlemise kulusid. China Welong asutati 2001. aastal ning on pakkunud kvaliteedikontrolli ja inseneriteenuseid tootjatele kogu maailmas, omades ISO 9001:2015 sertifikaate ja tarnides teenuseid enam kui 100 kliendile juba üle 20 aasta. Tehke Welongiga koostööd juba täna, et maksimeerida oma alumiiniumkomponentide hankimist ja minimeerida materjalikulusid.
KKK
K1: Miks on alumiiniumi sepistamine materjalitõhusam kui täismaterjalist töötlemine?
A: Sepistamine vormib metalli selle lõpliku geomeetria lähedale deformatsiooni, mitte eemaldamise teel, jättes palju vähem materjali ära lõigata ja ära visata.
K2: Kas terade voog mõjutab seda, kui palju materjali detail tegelikult vajab?
V: Jah, soodne terade voolamine võimaldab inseneridel teatud piirkondades projekteerida õhemaid ja kergemaid osi ilma tugevust ohverdamata, vähendades seeläbi üldist materjalikasutust.
K3: Kuidas mõjutab stantsi disain alumiiniumi sepistamisel tekkivat materjalijääki?
A: Täpsed stantsõõnsused ja järkjärgulised vormimisetapid minimeerivad liigset välku ja vähendavad pärast sepistamist vajalikku töötlemisvaru.
4. küsimus: Kas sepistamistemperatuur võib materjali efektiivsust tõesti mõjutada?
V: Jah, õige temperatuurivahemiku hoidmine tagab sujuva metallivoolu ja õõnsuste täieliku täitmise, hoides ära praagi tekkimise alatäidetud osadest.
K5: Kas sepistamise käigus tekkinud alumiiniumijäägid on taaskasutatavad?
V: Jah, kärbitud materjalijäägid ja -tükid on väga hästi taaskasutatavad, mis võimaldab tootjatel taastada väärtust isegi tootmise käigus eemaldatud materjalist.
Optimeerige oma alumiiniumkomponentide hankimist Welongi abil
Materjalitõhususe parandamine algab õigest sepistamispartnerist ja täpsest inseneritoest. China Welong ühendab kahe aastakümne pikkuse rahvusvahelise tarneahela kogemuse ISO 9001:2015 sertifitseeritud kvaliteedikontrolli ja projekteerimisvõimalustega, kasutades AutoCADi, Pro-Engineeringi ja SolidWorksi, et aidata vähendada jäätmeid ja töötlemiskulusid. Olenemata sellest, kas vajate kohandatud alumiiniumkomponente autotööstuse, lennunduse või tööstusrakenduste jaoks, on meie meeskond valmis teie projekti toetama joonisest kuni tarnimiseni. Võtke meiega juba täna ühendust aadressil metal@welongpost.com ja laske Welongil aidata teie järgmise alumiiniumi sepistamise protsessi projekti efektiivsust maksimeerida.
Tehtud tööd
1. Ameerika Metallide Ühing (ASM International), Metallide käsiraamat: vormimine ja sepistamine, 14. köide.
2. Kalpakjian, S. ja Schmid, SR, tootmistehnika ja -tehnoloogia, Pearson Education.
3. Altan, T., Ngaile, G. ja Shen, G., Külm- ja kuumstantsimine: alused ja rakendused, ASM International.
4. Totten, GE ja MacKenzie, DS, Alumiiniumi käsiraamat: füüsikaline metallurgia ja protsessid, Marcel Dekker.
5. Byrer, TG, Semiatin, SL ja Vollmer, DC, Sepistamise käsiraamat, Sepistööstuse Liit.
6. Alumiiniumiühing, alumiiniumi sepistamise projekteerimise juhised.

Share your inquiry, get the quotation accordingly!

Hiina WELONG - teie usaldusväärne partner metallilahendustes

