Alumiiniumvalude poorsuse kõrvaldamine: praktiline juhend
Usaldusväärsete ja kvaliteetsete toodete valmistamisel seisavad valukojad ja tootjad silmitsi alumiiniumvalude poorsuse märkimisväärse probleemiga . See probleem takistab valatud osade olulist teravust ja teostust, mis omakorda suurendab säilivuskulusid ja utiliseerimismäärasid. See üksikasjalik artikkel käsitleb alumiiniumvalude poorsust ja selle lahendamist üksikasjalikult. Valukojad saavad oma alumiiniumvalude paksust ja vastupidavust oluliselt suurendada, kui nad mõistavad peamisi probleeme, mõistavad neid teadlikult ja arendavad mitmekesist valamist, keskendudes uutele võimalustele. See raamat on kullaauk valdkonna spetsialistidele, kes soovivad parandada toodete kvaliteeti, lahendada poorsusega seotud probleeme ja saada konkurentsieelise.
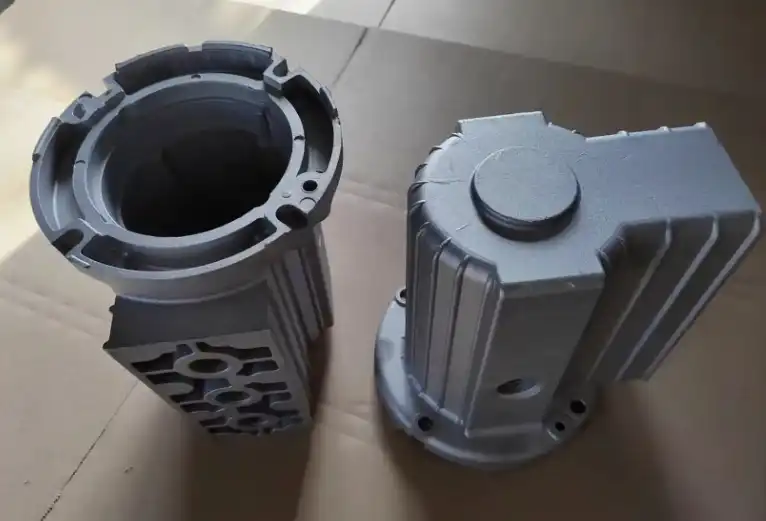
Alumiiniumi valamise protsessi gaasi ja kokkutõmbumise poorsuse algpõhjuste tuvastamine
Gaasi poorsuse allikate analüüsimine
Alumiiniumvalude gaasipoorsus on levinud defekt, mis võib oluliselt mõjutada lõpptoote kvaliteeti ja jõudlust. Selle probleemi allikate leidmine ja mõistmine on selle nõuetekohaseks lahendamiseks hädavajalik. Alumiiniumi kuumutamisel tekitab vesiniku olemasolu gaasipoorsust. Atmosfääri niiskus, saastunud toorained või isegi vormi orgaaniliste ühendite lagunemine on kõik potentsiaalsed vesiniku sisenemispunktid sulamisse. Vormiõõnsuse ebapiisav ventilatsioon võib samuti põhjustada gaasipoorsust lõksus olevate õhutaskute tõttu. Valukojad saavad oma alumiiniumvalude gaasipoorsuse täpsed põhjused kindlaks teha ja rakendada sihipäraseid lahendusi, tehes põhjaliku uuringu kogu valamise protsessi kohta, alustades tooraine valikust ja lõpetades vormi disainiga.
Kahanemispoorsuse tegurite tuvastamine
Teine oluline probleem alumiiniumivalu tehnikate puhul on kahanemispoorsus, mida tuleb hoolikalt arvestada. Kuna alumiinium kõvenemisel paisub, jätab see valandisse tühimikke, mis on sellele poorsusele vastuvõtlikud. Ebapiisavad etteandesüsteemid, halb sulgemiskonstruktsioon ja sobimatu jahutuskiirus on kolm paljudest põhjustest, mis viivad kahanemispoorsuse tekkeni. Valukojad saavad neid leida oma valandi konstruktsiooni põhjaliku kontrollimise teel, otsides potentsiaalseid kuumkohti ja isoleeritud termilisi masse. Kui soovite enne tootmise alustamist teada, kas esineb kahanemisprobleeme, peaksite kasutama keerukat simulatsioonitarkvara. Valukojad saavad parandada toote kvaliteeti ja klientide rahulolu, vähendades või kõrvaldades alumiiniumvalude kahanemispoorsuse, tuvastades ja kõrvaldades selle defekti täpsed põhjused.
Süstemaatiliste protsessiauditite läbiviimine
Alumiiniumvalandites võib tekkida gaasi- ja kahanemispoorsus, kuid valukojad saavad seda ennetada põhjalike protsessiauditite abil. Valamisprotsessi põhjalike auditite läbiviimine hõlmab iga etapi uurimist alates tooraine käitlemisest ja sulatamismeetoditest kuni vormi ettevalmistamise ja valamisvõimeni. Valukojad saavad poorsuse probleemide allika tuvastada, kontrollides hoolikalt iga tootmisetappi. Mõned näited võivad olla degaseerimisprotseduuride toimimine, vormikatte ühtlus ja sulatusahju puhtus. Protsessiauditid peaksid hõlmama ka testimismeetodite ja kvaliteedikontrolli mehhanismide põhjalikku ülevaatamist, et aidata poorsusprobleeme kiiresti avastada ja lahendada. Regulaarsed ja põhjalikud protsessiauditid võimaldavad valukojal säilitada alumiiniumivaluprotsesside kõrgeid kvaliteedi- ja järjepidevusstandardeid.
Samm-sammult lahendused valukodadele tihedamate ja usaldusväärsemate valandite saavutamiseks
Tõhusate gaaside eemaldamise tehnikate rakendamine
Üks olulisemaid samme tihedamate ja usaldusväärsemate alumiiniumvalude saavutamisel on tõhusate gaaside eemaldamise tehnikate rakendamine. Degaseerimine on protsess, mille käigus eemaldatakse sulanud alumiiniumist enne valamist lahustunud gaasid, peamiselt vesinik. Kaks võimalikku lähenemisviisi on räbusti sissepritse ja pöörlev degaseerimine. Pöörleva degaseerimise protsess hõlmab pöörleva tiiviku juhtimist läbi sulami, et sisestada inertgaas, näiteks lämmastik või argoon. Protsess tekitab mikroskoopilisi mulle, mis üles tõustes meelitavad ligi ja eemaldavad vesinikku. Seevastu räbusti sissepritse reageerib sulamiga, kasutades spetsiaalselt valmistatud keemilisi aineid saasteainete eemaldamiseks. Gaasi poorsust saab oluliselt vähendada ja toote kvaliteeti parandada, kui valukojad optimeerivad degaseerimisprotseduuri, mis sobib kõige paremini nende alumiiniumi valamise protsessiga.
Sulatustöötluse ja käitlemise optimeerimine
Nõuetekohane sulami töötlemine ja käitlemine on minimaalse poorsusega kvaliteetsete alumiiniumvalandite tootmiseks hädavajalik . Täpse sulami temperatuuri, koostise ja puhtusastme säilitamine on kõik selle protsessi osa. Kuna ülekuumenemine suurendab vesiniku imendumist ja oksüdeerumist, peaksid valukojad kehtestama ranged protokollid püsiva sulami temperatuuri säilitamiseks. Sulami koostise muutused võivad mõjutada valu omadusi ja poorsuse tundlikkust, seetõttu on oluline teha regulaarseid keemilisi analüüse ja teha muudatusi õige koostise säilitamiseks. Poorsust põhjustavate lisandite ja kandjate esinemist saab oluliselt vähendada tõhusate sulami puhastamise protsesside, sealhulgas filtreerimise ja räbustiga töötlemise abil, samuti kvaliteetsete puhaste täitematerjalide abil. Sulami töötlemise ja käitlemise optimeerimine loob valukodadele aluse tihedamate ja töökindlamate alumiiniumvalandite tootmiseks.
Tahkestumise kontrolli täiustamine
Tahkumisprotsessi kontrollimine on ülioluline kokkutõmbumispoorsuse minimeerimiseks ja tihedamate alumiiniumvalude saavutamiseks. Selleks tuleb hoolikalt kaaluda väravate ja tõusutorude konstruktsiooni koos tõhusate jahutuslahendustega. Nõuetekohane väravate avamine tagab, et sulametall täidab vormiõõnsuse ühtlaselt ja täielikult, samas kui hästi disainitud tõusutorud tagavad piisava sulametalli koguse, et kompenseerida kokkutõmbumist tahkumise ajal. Parim viis valukodade jaoks nende konstruktsioonide optimeerimiseks iga valu jaoks on kasutada keerukaid simulatsioonitööriistu. Jahutuskiiruse kontrollimiseks ja tahke, paksu valukonstruktsiooni väljatöötamiseks saab kasutada suunatud tahkestamistehnikaid, nagu jahutamine või isoleerimine. Valukojad saavad nende strateegiate abil parandada oma alumiiniumvalude kvaliteeti ja töökindlust, vähendades kokkutõmbumispoorsuse esinemist ja parandades tahkumise kontrolli.
Kuidas protsesside optimeerimine väravate sulgemisel, ventileerimisel ja jahutamisel saab vähendada tagasilükkamise määra?
Väravasüsteemi disaini rafineerimine
Väravasüsteemi disaini optimeerimine on oluline samm praakimäärade vähendamisel ja alumiiniumvalude kvaliteedi parandamisel. Vormiõõnsuse sujuvaks ja kontrollitavaks täitmiseks, vähese õhulõksu jäämise ja poorsust põhjustada võiva turbulentsiga, on hästi disainitud väravasüsteem hädavajalik. Valukodade peamine eesmärk peaks olema kujundada tõhusamad jalakäijate ja väravate kujud, mis hõlbustavad laminaarset voolu ja aeglustavad metalli tõusu vormi. Selleks saab kasutada koonilisi jalakäijaid, mitut ava ja hoolikalt arvutatud ristlõikepindala. Väravasüsteemi lisatud filtrid saavad veelgi vähendada rikete tõenäosust, eemaldades sulamist saasteained ja lisandid. Valukojad saavad parandada oma alumiiniumvalude kvaliteeti ja ühtlust, mis omakorda vähendab praakimäärasid ja suurendab klientide rahulolu, täiustades oma väravasüsteemide disaini.
Ventilatsioonistrateegiate täiustamine
Tõhus ventilatsioon on alumiiniumvalades gaasiga seotud poorsuse kõrvaldamiseks hädavajalik . Nõuetekohane ventilatsioon võimaldab lõksus oleval õhul ja gaasidel täitmisprotsessi ajal vormiõõnsusest väljuda, takistades nende kinnijäämist valandisse. Gaaside kinnijäämise vältimiseks peaksid valukojad oma vormide konstruktsioone põhjalikult uurima ja paigaldama sobivad ventilatsioonisüsteemid. Keerukamate geomeetriate puhul võib kasutada selliseid tehnikaid nagu vaakumvormimine, hoolikalt paigutatud ventilatsiooniavad või südamiku trükkimine. Oluline on maksimeerida gaasi eemaldamise efektiivsust, ohverdamata valandi pinna siledust või mõõtmete õigsust, optimeerides samal ajal ventilatsiooniavade suurust ja paigutust. Valukojad saavad minimeerida gaasi poorsust alumiiniumvalades, parandada toote kvaliteeti ja vähendada praagimäärasid, täiustades oma ventilatsiooniprotseduure.
Jahutus- ja tahkumismustrite optimeerimine
Alumiiniumvaludes kokkutõmbumispoorsuse vähendamine ja järjepidevalt kõrge kvaliteediga toodete tootmine nõuab jahutus- ja tahkumismustrite täpset kontrolli. Kui valukojad soovivad toota pakse, struktuurilt stabiilseid valandeid, peavad nad keskenduma ühtlaste ja suunatud tahkumismustrite loomisele. Selle eesmärgi saavutamist saab hõlbustada tehnoloogiliste täiustuste, näiteks jahutussüsteemide ja isoleermaterjalide abil. Nende jahutussüsteemide optimeerimist võivad oluliselt aidata arvutisimulatsiooni tööriistad. See võimaldab valukodadel enne tootmise algust ette näha ja käsitleda võimalikke kuumkohti või kokkutõmbumisele kalduvaid piirkondi. Kokkutõmbumispoorsuse tõenäosuse edasiseks vähendamiseks on oluline hoolikalt konstrueerida jakke- ja tõusutorusüsteemid, et tagada tahkumise ajal piisav etteanne. Valukojad saavad vähendada praakimäärasid ja parandada toote jõudlust jahutus- ja tahkumismustrite optimeerimise abil, mis parandab oluliselt alumiiniumvalu sisemist terviklikkust.
Järeldus
Alumiiniumvalude poorsuse kõrvaldamise keerulise, kuid saavutatava eesmärgi saavutamiseks on vaja terviklikku strateegiat ja pidevat arendustegevust . Valukojad saavad toodete kvaliteeti ja töökindlust oluliselt parandada, analüüsides probleeme, töötades välja ja rakendades tõhusaid lahendusi ning täiustades valamise protsessi erinevaid osi. Tihedamate, ühtlasemate ja poorsuseta alumiiniumvalude saamiseks kasutage selles käsiraamatus kirjeldatud meetodeid ja lähenemisviise. Tänapäeva globaalsel turul konkurentsivõimeliseks jäämiseks on vaja olla kursis oma ettevõtte uusimate uudiste, trendide ja parimate tavadega.
Teeme koostööd Welongiga alumiiniumivalu tipptaseme saavutamiseks
Alumiiniumivalu protsesside optimeerimisel ja kvaliteetsete toodete saavutamisel ekspertide abi saamiseks kaaluge koostööd ettevõttega Shaanxi Welong Int'l Supply Chain Mgt Co., Ltd. Welong pakub valukodadele ja tootjatele üle kogu maailma kõikehõlmavaid lahendusi, tuginedes meie pühendumusele kvaliteedile ja kahekümneaastasele kogemusele metalldetailide valmistamise valdkonnas. Võtke julgelt ühendust meie kogenud inseneride ja kvaliteedikontrolli ekspertide meeskonnaga, et saada abi selles juhendis kirjeldatud strateegiate elluviimisel ja kohandamisel. Lisateabe saamiseks või alumiiniumivalu vajaduste uurimiseks võtke meiega ühendust aadressil metal@welongpost.com.
KKK
K: Millised on alumiiniumvalude peamised poorsuse tüübid?
A: Alumiiniumvalude kaks peamist poorsuse tüüpi on gaasipoorsus ja kahanemispoorsus. Gaasipoorsuse põhjustavad lõksus olevad gaasid, kahanemispoorsus aga tekib metalli kokkutõmbumise tõttu tahkumise ajal.
K: Kuidas vesinik mõjutab alumiiniumvalude poorsust?
A: Sula alumiiniumis lahustunud vesinik võib tahkumise ajal moodustada gaasimulle, mis põhjustavad gaasi poorsust. Vesiniku eemaldamiseks sulamist on oluline kasutada õigeid degaseerimistehnikaid.
K: Milline roll on sulgursüsteemi disainil poorsuse vähendamisel?
A: Hästi disainitud sulgemissüsteem tagab sujuva vormi täitmise, vähendab turbulentsi ja minimeerib õhu kinnijäämist, vähendades seeläbi gaasipoorsuse ohtu alumiiniumvalades.
K: Kuidas saavad valukojad parandada tahkumise kontrolli, et minimeerida kahanemise poorsust?
A: Valukojad saavad tahkumise kontrolli parandada, optimeerides tõusutoru konstruktsiooni, rakendades suunatud tahkumise tehnikaid ja kasutades jahutuskiiruse haldamiseks jahutusvedelikke või isolatsiooni.
K: Millised on alumiiniumvalude tõhusad degaseerimismeetodid?
A: Tõhusate degaseerimistehnikate hulka kuuluvad pöörlev degaseerimine inertgaasidega, näiteks argooni või lämmastikuga, ja spetsiaalselt formuleeritud keemiliste ühendite abil voolu sissepritse.
Tehtud tööd
1. Campbell, J. (2015). Täielik valamise käsiraamat: metalli valamise protsessid, metallurgia, tehnikad ja disain. Butterworth-Heinemann.
2. Gruzleski, JE ja Closset, BM (1990). Vedelate alumiinium-ränisulamide töötlemine. Ameerika Valukodade Ühing.
3. Kaufman, JG ja Rooy, EL (2004). Alumiiniumisulamist valandid: omadused, protsessid ja rakendused. ASM International.
4. Chandler, H. (1996). Kuumtöötleja juhend: värviliste sulamite töötlemise tavad ja protseduurid. ASM International.
5. Sigworth, GK (2014). Alumiiniumvalude kvaliteedi mõistmine. International Journal of Metalcasting, 8(1), 7-22.
6. Dispinar, D. ja Campbell, J. (2011). Poorsus, vesinik ja kaksikkilede sisaldus alumiiniumisulamist valandites. Materjaliteadus ja -tehnika: A, 528(10-11), 3860-3865.

Share your inquiry, get the quotation accordingly!

Hiina WELONG - teie usaldusväärne partner metallilahendustes

