Sepistatud vs pressitud sepistatud: õige sepistamismeetodi valimine
Survestantsimise ja pressstantsimise vahel valimine sõltub rakenduse vajadustest, tootmismahust ja vajalikust täpsusest. Survestantsimine sobib suurepäraselt tugevate, suurepärase tekstuuri ja mehaaniliste omadustega osade valmistamiseks. See teeb selle ideaalseks suure koormusega tööde jaoks lennundus- ja autotööstuses. Pressstantsimine sobib suurepäraselt täpsete osade valmistamiseks, mis ei vaja palju lõikamist, kuna see annab parima pinnaviimistluse ja suuruse täpsuse. Nende survestantsimise põhiliste erinevuste tundmine aitab hankejuhtidel teha nutikaid valikuid, mis tasakaalustavad nende valmistatud metallosade jõudlust, kulusid ja tootmiskiirust.
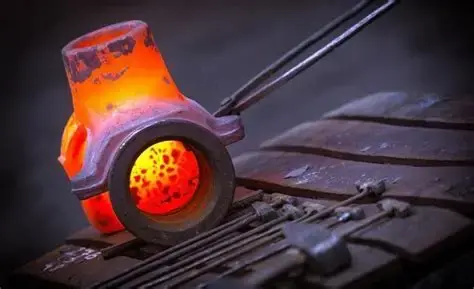
Metallide vormimise põhitõdede mõistmine
Kontrollitud deformatsiooni kasutatakse metallitöötlemismeetodites toormaterjalide vormimiseks valmisdetailideks. See on suletud stantsimismeetodi tüüp, kus kuum metall voolab ideaalselt töödeldud stantsõõnsustesse. Nii stantsstantsimine kui ka stantsstantsimine on selle näited. Peamine erinevus seisneb selles, kuidas jõudu töödeldavale detailile rakendatakse. Stampsepistamine lööb esemeid kiiresti ja kõvasti langevate raskuste või haamrite löögienergia abil. Millegi stantsimisel rakendatakse hüdrauliliste või mehaaniliste süsteemide kaudu pidevat survet.
Selgub kolmest peamisest erinevusest:
- Energia kohaletoimetamise meetod - löök versus pidev rõhk
- Deformatsioonikiirus - kiire vs kontrollitud aeglane vormimine
- Täitevormi omadused - dünaamiline voolamine versus staatiline kokkusurumine
Need erinevused mõjutavad oluliselt lõplike sepistatud osade terade voolavusmustreid, mehaanilisi omadusi ja mõõtmete tolerantse. Kuna terastruktuur areneb paremini stantsimisel, sobib see paremini tugeva löögi all olevate osade, näiteks ühendusvardade või väntvõllide valmistamiseks.
Tilkstantsimise protsessi analüüs
Survestantsimisel kasutatakse tööriistu, mis kaaluvad 500–50 000 naela ja annavad kineetilist energiat gravitatsiooni või jõu abil. Kiire kokkupõrge paneb metalli dünaamiliselt voolama, mis teeb detailid väga tugevaks.
Protsessi eeliste hulka kuuluvad:
- Suurepärane terade voolu joondamine komponendi geomeetriaga
- Parendatud mehaanilised omadused kiire deformatsiooni tõttu
- Suurepärane sisemiste tühimike tihendamine
- Keskmise keerukusega osade kõrgemad tootmismäärad
- Madalamad esialgsed tööriistakulud võrreldes suurte pressimissüsteemidega
Sepistamise haamrilöögid põhjustavad hetkelisi kuni 100 000 psi rõhuimpulsse, mis suruvad metalli matriitsi keerukate detailide sisse. See kiire deformatsioon silub terase struktuuri, mis muudab tõmbetugevuse 15–25% suuremaks kui poleeritud variantidel. Löögi korral jahtuvad metallid kiiresti, mis muudab nende mehaanilisi omadusi. Seetõttu on kuumtöötluse integreerimine väga oluline. Parim kõvaduse ja venivuse kombinatsioon saavutatakse temperatuuri õige reguleerimisega. Tänu deformatsioonile saate parema jõudluse stantsstantsimisega. See kehtib eriti auto vedrustuse või naftapuurimisriistade liigeste kohta, mis peavad olema väga kulumiskindlad.
Pressitud sepistamise tehnoloogia süvaanalüüs
Presspressimiseks kasutatakse kuni 75 000-tonnise jõuga hüdraulilisi või mehaanilisi presse. Püsiv ja kontrollitud rõhk võimaldab metallivoogu täpselt juhtida ja saada väga täpseid mõõtmisi.
Peamised tehnoloogilised eelised:
- Mõõtmete tolerantsid ±0.005 tolli piires on saavutatavad
- Ühtlane seina paksus keerukate geomeetriate korral
- Minimaalne välgu teke vähendab materjalijäätmeid
- Parem kontroll viljavoolu suuna üle
- Suurepärane pinnaviimistluse kvaliteet
Survestantsimise pidev rõhu rakendamine võimaldab kogu matriitsi täita, mis on eriti kasulik kosmosetööstuse osade puhul, mis vajavad keerulisi sisemisi läbipääsuavasid. Siiski on võimalik kontrollida deformatsiooni kiirust, mis peatab termilised gradiendid, mis võivad metalli struktuuri kahjustada. Presssepistamine saab hakkama suuremate tükkidega; mõnes kohas saab sellega hakkama osadega, mis kaaluvad üle 100 000 naela. Sepisevigad, nagu alatäitmine ja külmsulgemine, mida kiirete löökprotsesside puhul sageli esineb, on kontrollitud keskkonnas vähem tõenäolised.
Testiandmete võrdlus näitab:
- Pinna karedus: 63–125 mikrotolli (press) vs 125–250 mikrotolli (tilk)
- Mõõtmete varieerumine: ±0.003–0.008" (press) vs ±0.008–0.015" (tilk)
- Välgu paksus: 0.050–0.125" (press) vs 0.125–0.375" (tilk)
Kui vajate meditsiiniseadmete või tipptasemel lennukiosade täpseid osi, mis peavad tihedalt kokku sobima, annab pressitud sepistamine teile parima kontrolli pinna mõõtmete ja kvaliteedi üle.
Toimivuse võrdlus: mehaanilised omadused
Survestantsimisel ja stantsimisel on erinevad mehaanilised omadused, kuna need kasutavad erinevaid deformatsiooniprotsesse ja loovad erinevaid mikrostruktuure. Nende erinevuste tundmine aitab teil valida iga rakenduse jaoks õige protsessi.
Tugevusomaduste analüüs:
Tavaliselt saavutatakse tilkstantsimisega:
- Tõmbetugevus: 80 000–170 000 psi
- Voolavuspiir: 55 000–140 000 psi
- Löögikindlus: Suurepärane tänu peeneteralisele struktuurile
- Väsimuskindlus: 25–40% pikem kui töödeldud ekvivalentidel
Pressimassi abil saavutatakse:
- Tõmbetugevus: 80 000–170 000 psi
- Voolavuspiir: 55 000–140 000 psi
- Mõõtmete stabiilsus: Erakordne kontrollitud deformatsiooni tõttu
- Pinna terviklikkus: Suurepärane viimistlus, vähendades pingekontsentratsiooni
Survestantsimisel tekkiv kiire deformatsioon loob soodsad terade voolamismustrid, mis on eriti kasulikud tsüklilise koormuse all olevate komponentide puhul. Pressstantsimise kontrollitud keskkond annab kogu komponendi ristlõikes ühtlasemad omadused.
Materjali kasutamise efektiivsus:
- Survestants: materjali kasutamine 85–90%
- Pressimisstants: materjali kasutamine 90–95%
Teravoo optimeerimine on protsessiti erinev. Survestantsimine sobib suurepäraselt kiudstruktuuri joondamiseks peamiste pingesuundadega, samas kui pressstantsimine säilitab ühtlased omadused mitmes orientatsioonis. Kui vajate komponente pöörlevate masinate või suure pingega konstruktsioonide jaoks, siis survestantsimise suurepärane terade peenendus tagab parema vastupidavuse ja kasutusea.
Majanduslikud kaalutlused ja tootmise efektiivsus
Kuluanalüüs hõlmab tööriistadesse investeeringuid, tootmismäärasid, materjalide kasutamist, stantsimist ja teiseseid toiminguid. Mõlemad protsessid pakuvad erinevaid majanduslikke eeliseid, mis sõltuvad tootmismahust ja komponentide keerukusest.
Esialgse investeeringu võrdlus:
Survestantsimisseadmed:
- Haamrisüsteemid: 200 000–2 000 000 dollarit
- Stantsi maksumus: 25 000–300 000 dollarit komplekti kohta
- Paigaldusaeg: 2–6 tundi
- Tootmiskiirus: 60–300 tükki tunnis
Pressimissüsteemid:
- Hüdraulilised pressid: 500 000–5 000 000 dollarit
- Stantsi maksumus: 25 000–300 000 dollarit komplekti kohta
- Paigaldusaeg: 4–12 tundi
- Tootmiskiirus: 20–150 tükki tunnis
Keskmise mahuga tootmise puhul eelistavad tegevuskulud stantsvormimist tänu suuremale tsüklikiirusele ja madalamale energiatarbimisele tüki kohta. Pressstantsimine on ökonoomne suure täpsusega ja väikesemahuliste rakenduste puhul, kus teisese töötlemise vähendamine õigustab kõrgemaid töötlemiskulusid.
Omandiõiguse kogukulu sisaldab:
- Energiatarve: Survestantsimine kulutab 30–50% vähem energiat naela kohta
- Hooldusnõuded: Pressisüsteemid vajavad sagedasemat hüdraulilist hooldust
- Töömahukus: Pressimistöö vajab oskuslikumaid operaatoreid
- Kvaliteedikontroll: Pressimistöötlus vähendab kontrollinõudeid
Kui vajate autokomponentide kulutõhusat tootmist, mille aastamaht ületab 10 000 tükki, pakub stantsstantsimine suurepärast majanduslikku tulu tänu suuremale läbilaskevõimele ja madalamatele töötlemiskuludele.
Kvaliteedikontroll ja vastavusstandardid
Sepistamisprotsesside kvaliteedi tagamine nõuab põhjalikke testimisprotokolle, mis tagavad vastavuse rahvusvahelistele standarditele, sealhulgas ISO 9001:2015, AS9100 ja tööstusharupõhistele sertifikaatidele.
Kriitilised kvaliteediparameetrid:
Mõõtmete kontrollimine:
- Koordinaatmõõtemasinad (CMM) keerukate geomeetriate jaoks
- Statistiline protsessikontroll hoiab Cpk väärtused >1.33
- Esimese artikli kontrolliprotokollid
- Protsessisisese jälgimise süsteemid
Metallurgilise katsetamise nõuded:
- Tõmbekatse vastavalt ASTM E8 standarditele
- Kõvaduse kontrollimine Rockwelli või Brinelli meetodil
- Ultraheli kontroll sisemiste defektide tuvastamiseks
- Magnetilise osakeste kontroll pinnapragude tuvastamiseks
Mittepurustavate katsete protokollid:
- Pinna kvaliteedi visuaalne kontroll
- Penetranttestimine näitab pinna ebajärjekindlust
- Ultraheli abil saab tuvastada sisemisi defekte.
- Mõõtmete kontroll, mis tagab spetsifikatsioonidele vastavuse
Dokumentatsiooninõuded hõlmavad materjalisertifikaate, protsessiparameetreid, stantsimismeetodit ja jälgitavusandmeid, mis on olulised lennunduse ja meditsiiniseadmete rakenduste jaoks. Welongi ISO 9001:2015 sertifitseeritud kvaliteedisüsteem tagab järjepideva vastavuse kõikidele sepistamistoimingutele, pakkudes täielikke dokumentatsioonipakette, mis toetavad klientide auditeid ja regulatiivseid nõudeid. Kui vajate komponente, mis vastavad rangetele lennunduse või meditsiiniseadmete eeskirjadele, on regulatiivse vastavuse ja riskide maandamise seisukohast oluline teha koostööd sertifitseeritud tarnijatega, kes pakuvad põhjalikku kvaliteedidokumentatsiooni.
Rakenduspõhised valikujuhised
Optimaalsete sepistamismeetodite valimiseks on vaja analüüsida konkreetseid rakendusnõudeid, töökeskkondi ja jõudlusnõudeid. Protsessi valikul juhinduvad valdkonnapõhised kaalutlused, tagades komponentide töökindluse ja kulutõhususe.
Lennundusrakendused:
Olulised komponendid, nagu teliku tugivarred, mootori kinnitused ja konstruktsioonilised liitmikud, nõuavad erakordset tugevuse ja kaalu suhet ning väsimuskindlust. Survestants sobib suurepäraselt suure koormusega osade jaoks, samas kui stantsstants sobib täppisklambrite ja korpuste jaoks, mis nõuavad rangeid tolerantse.
Autotööstuse nõuded:
Ühendusvardad, väntvõllid ja vedrustuse komponendid saavad kasu stantspressimise suurepärasest terastruktuurist ja löögikindlusest. Käigukasti korpused ja täppiskäigukasti komponendid kasutavad ära stantspressimise mõõtmete täpsust ja pinnaviimistluse kvaliteeti.
Nafta- ja gaasirakendused:
Puurtööriistade ühendused, ventiilide korpused ja surveanuma komponendid töötavad äärmuslikes tingimustes, mis nõuavad erakordset vastupidavust. Survestantsimine tagab suurepärased terade voolavusmustrid, mis on tsüklilise pinge taluvuse seisukohalt olulised.
Meditsiiniseadmete kaalutlused:
Kirurgilised instrumendid ja implantaadikomponendid nõuavad täpsete mõõtmete ja suurepärase pinnaviimistlusega bioühilduvaid materjale. Presspressimise kontrollitud keskkond tagab ühtlased omadused ja minimaalse saastumisohu.
Valikukriteeriumide maatriks:
- Suure pinge/väsimuskoormusega rakendused: eelistatud on stantsstants
- Täpsusnõuded <±0.005": soovitatav on pressstantsimine
- Komplekssed sisegeomeetriad: Pressimisstantsimine on eeliseks
- Suured tootmismahud: stantsimismetall on kulutõhus
- Suured komponentide mõõtmed: Pressimisvõime eelis
Kui vajate naftapuurimise komponente, mis taluvad äärmuslikke puuraugu tingimusi, pakub stantsstantsimine suurepärast väsimuskindlust ja terastruktuuri optimeerimist, mis on usaldusväärse jõudluse tagamiseks hädavajalik.
Welongi stantsimismeetodi eelised
Täiustatud tootmisvõimalused:
- Tipptasemel haamrisüsteemid võimsusega 1,000 kuni 15 000 naela
- Täppisstantside disain SolidWorksi ja Pro-Engineering tarkvara abil
- Täielikud kuumtöötlusseadmed, mis tagavad optimaalsed metallurgilised omadused
- Ettevõttesisesed töötlemisvõimalused vähendavad tarneaegu ja kulusid
- ISO 9001:2015 sertifitseeritud kvaliteedijuhtimissüsteem
Tehniline ekspertiis ja tugi:
- Insenerimeeskond tilk sepistamine enam kui 20-aastase sepistamiskogemusega
- Disaini optimeerimise teenused vähendavad materjalikulusid 15–25%
- Metallurgiaalane konsultatsioon tagab õige sulami valiku
- Prototüüpide arendusvõimalused kiirendavad toodete turuletoomist
- Näidiste või jooniste põhjal pöördprojekteerimise teenused
Kvaliteedi tagamise tipptase:
- CMM-i kontrollseadmed tagavad mõõtmete täpsuse
- Täielik materjali jälgitavus toorainest valmistooteni
- Ultraheli ja magnetiliste osakeste testimise võimalused
- Statistiline protsessikontroll tagab ühtlase kvaliteedi
- Sertifitseerimisnõuete kolmanda osapoole testimise koordineerimine
Globaalne tarneahela juhtimine:
- Väljakujunenud suhted esmaklassiliste terasetarnijatega
- Varude haldamine vähendab klientide kulusid
- Logistika koordineerimine õigeaegse kohaletoimetamise tagamiseks
- Tollidokumentatsiooni ja vastavusnõuete tugi
- Mitmekeelsed tehnilise toe meeskonnad
Järeldus
Survestantsimise ja stantsimise vahel valides tuleb hoolikalt läbi mõelda rakenduse vajadused, toodangu maht ja kvaliteedistandardid. Kui vajate paremaid mehaanilisi omadusi ja väsimuskindlust, on survestantsimine õige valik. Pressstantsimine seevastu annab parima täpsuse mõõtmistes ja pinnaviimistluses. Igast protsessist saate erinevaid eeliseid, mis põhinevad osade vajadustel ja kulul. Edu saavutamiseks peate tegema koostööd tarnijatega, kes on juba mõnda aega tegutsenud, teavad teie valdkonna vajadusi ja suudavad pakkuda täielikku inseneriabi kogu tootearendusprotsessi vältel.
Tee koostööd Welongiga, et saada parimaid stantsimislahendusi
Welongi kahe aastakümne pikkune stantstöötlemise kogemus pakub kohandatud metallkomponente, mis vastavad kõige nõudlikumatele tööstusrakendustele. Meie ISO 9001:2015 sertifitseeritud protsessid, stantstöötlemise täiustatud insenerioskused ja pühendumus kvaliteedi tipptasemele teevad meist teie ideaalse stantstöötlemise tarnija. Alates esialgsest projekteerimiskonsultatsioonist kuni lõpliku tarnimiseni tagab meie kogenud meeskond teie komponentide vastavuse spetsifikatsioonidele, optimeerides samal ajal kulusid ja tarneaegu. Võtke meiega ühendust aadressil metal@welongpost.com, et arutada oma sepistamisnõudeid ja kogeda Welongi erinevust.
Tehtud tööd
1. Altan, T. ja Tekkaya, AE (2019). Lehtmetalli vormimine: alused ja rakendused . ASM International Press.
2. Bhadeshia, HKDH (2020). „Metallurgiapõhimõtted kuumtöötlemisprotsessides.“ Journal of Manufacturing Science and Engineering , 142(8), 081005.
3. Davis, JR (toim.). (2021). ASM Metals Handbook: Forming and Forging . 9. väljaanne, ASM International.
4. Groover, MP (2018). Kaasaegse tootmise alused: materjalid, protsessid ja süsteemid . 6. trükk, John Wiley & Sons.
5. Lange, K. ja Singh, UP (2020). „Langetusvasara ja hüdraulilise pressi sepistamise tehnoloogiate võrdlev analüüs.“ International Journal of Advanced Manufacturing Technology , 108(3), 891–904.
6. Semiatin, SL (2019). Metallitöötlus: massvormimine – vormimise ja sepistamise käsiraamat . ASM International Press.

Share your inquiry, get the quotation accordingly!

Hiina WELONG - teie usaldusväärne partner metallilahendustes

