Survevalu vs valamine: kulude, tugevuse ja tootmiskiiruse võrdlus
Tootmismaailmas on metallkomponentide vormimisel kaks peamist meetodit silmapaistvad: stantsimismeetodil sepistamine ja valamine. Mõlemal protsessil on oma ainulaadsed eelised ja väljakutsed, mistõttu on sepistamise ja valamise vaheline valik tootjate jaoks, kes soovivad oma tootmisprotsesse optimeerida, ülioluline. See ajaveebipostitus süveneb stantsimismeetodi ja valamise keerukustesse, võrreldes nende kulusid, tugevusomadusi ja tootmiskiirust. Neid võtmetegureid uurides püüame anda tervikliku ülevaate sellest, kuidas need tootmistehnikad erinevad ja millal kumbki neist võiks olla eelistatud valik. Olenemata sellest, kas olete kogenud insener või uudishimulik uustulnuk metallurgia valdkonnas, pakub see võrdlus väärtuslikku teavet otsustusprotsessi kohta, mis on teie konkreetsetele vajadustele kõige sobivama tootmismeetodi valimise taga.
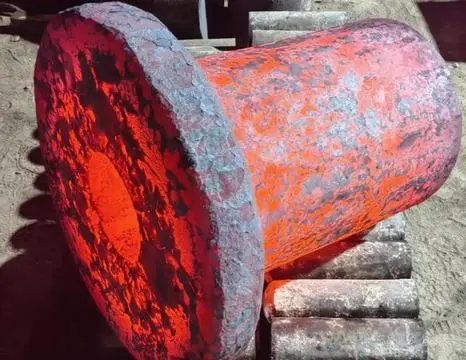
Millised on sepistamise ja valamise protsesside peamised kulutegurid?
Esialgsed tööriistade ja seadmete kulud
Stantsimise ja valamise võrdlemisel on üks peamisi kaalutlusi alginvesteering tööriistadesse ja seadmetesse. Stantsimine nõuab tavaliselt suuremaid esialgseid kulusid, kuna on vaja spetsiaalseid stantse ja võimsaid sepistamispresse. Need stantsid on täppiskonstruktsiooniga ja peavad vastu pidama äärmuslikule rõhule ja temperatuurile, mis toob kaasa märkimisväärseid kulusid nende projekteerimisel ja tootmisel. Teisest küljest on valamisprotsessidel, eriti liivvalul, sageli madalamad esialgsed tööriistakulud. Valuvormide tootmine võib olla odavam, eriti lihtsamate kujude puhul. Keerukamate geomeetriate või selliste meetodite nagu intensiivvalamine kasutamisel võivad kulud aga suureneda. Oluline on märkida, et kuigi sepistamisel võivad olla kõrgemad esialgsed kulud, suudavad stantsid enne kulumist sageli toota suurema arvu detaile võrreldes valuvormidega, mis võib aja jooksul kulud kompenseerida.
Materjalitõhusus ja jäätmed
Materjalitõhusus on veel üks oluline tegur sepistamise ja valamise kulude võrdlemisel. Sepistamise ja valamise protsessid põhjustavad tavaliselt vähem materjalijäätmeid võrreldes valamisega. Sepistamise puhul on lähtematerjal sageli detaili lõplikule kujule lähemal, vähendades vajaliku töötlemise hulka ja minimeerides materjali kadu. See võib viia märkimisväärse kulude kokkuhoiuni, eriti kallite sulamitega töötamisel. Valamine, kuigi mitmekülgne, võib mõnikord kaasa tuua rohkem jäätmeid, kuna vormi konstruktsioonis on vaja kanalite, jalakäijate ja tõusutorude järele. Need üleliigsed osad eemaldatakse pärast valamist ja sageli taaskasutatakse, kuid need kujutavad endast siiski täiendavaid materjalikulusid. Valamine võib aga olla tõhusam keerukate sisegeomeetriate tootmiseks, mida oleks sepistamise teel keeruline või võimatu saavutada, mis võib teatud rakendustes potentsiaalselt vähendada üldist materjalikasutust.
Tööjõu- ja energiakulud
Tööjõu- ja energiakulud mängivad olulist rolli nii sepistamis- kui ka valamisprotsesside üldkuludes. Sepistamine nõuab tavaliselt rohkem energiat metalli vormimisega kaasneva kõrge rõhu ja temperatuuri tõttu. Sepistamisel kasutatavad võimsad pressid tarbivad märkimisväärsel hulgal elektrit, mis võib suurendada tootmiskulusid. Lisaks nõuab sepistamine seadmete käsitsemiseks ja keeruka protsessi juhtimiseks sageli oskuslikumat tööjõudu. Valamisel, eriti automatiseeritud rajatistes, võivad olla madalamad tööjõukulud, kuna protsessi saab hõlpsamini mehhaniseerida. Teatud valumeetodid, näiteks lihvvalu, võivad aga olla töömahukad vormide loomise mitme etapi tõttu. Valamise energiakulud võivad olenevalt kasutatavast meetodist suuresti erineda, kusjuures mõned kõrge temperatuuriga valamisprotsessid tarbivad märkimisväärselt energiat, samas kui teised, näiteks liivvalu, võivad olla vähem energiamahukad.
Tugevus ja konstruktsiooni terviklikkus: sepistatud vs valatud osad
Teravilja struktuur ja materjali omadused
Üks peamisi erinevusi sepistatud ja valatud osade vahel seisneb nende terastruktuuris ja sellest tulenevates materjaliomadustes. Sepistamine annab tavaliselt peenema ja ühtlasema terastruktuuriga osi. See tuleneb asjaolust, et sepistamisprotsess hõlmab metalli kokkusurumist ja deformeerimist, mis viib teravoo vastavusse osa geomeetriaga. See joondamine annab valuosadega võrreldes parema tugevuse ja venivuse. Valatud osadel on seevastu sulametalli tahkumisprotsessi tõttu juhuslikum terastruktuur. Kuigi valamise käigus on võimalik saada hea tugevusega osi, võib juhuslik terastruktuur põhjustada nõrkusi, eriti terade vahelistel piiridel. See terastruktuuri erinevus on üks peamisi põhjuseid, miks sepistatud osi eelistatakse sageli rakendustes, mis nõuavad suurt tugevust ja väsimuskindlust.
Tihedus ja poorsus
Sepistamise ja valamise võrdlemisel materjali terviklikkuse osas on tihedus ja poorsus olulised tegurid. Sepistatud osadel on üldiselt suurem tihedus ja väiksem poorsus võrreldes valatud osadega. Sepistamisprotsessi ajal rakendatav kõrge rõhk aitab kõrvaldada metallis olevaid tühimikke ja suletisi, mille tulemuseks on ühtlasem ja tihedam struktuur. See suurenenud tihedus aitab kaasa sepistatud osade üldisele tugevusele ja vastupidavusele. Valamine, kuigi võimeline tootma keerukaid kujundeid, võib mõnikord kaasa tuua suurema poorsusega osi. Valamise tahkumisprotsessi käigus võivad gaasid metalli kinni jääda, moodustades väikeseid tühimikke või poore. Need poorid võivad toimida pingekontsentraatoritena ja potentsiaalselt osa nõrgestada. Täiustatud valamistehnikad ja õige disain võivad aga poorsusega seotud probleeme minimeerida ning paljude rakenduste puhul on valatud osade poorsuse tase vastuvõetavates piirides.
Löögi- ja väsimuskindlus
Löögi- ja väsimuskindlus on paljudes insenerirakendustes kriitilise tähtsusega omadused ning siin näeme taas sepistamise ja valamise erinevusi. Sepistatud osadel on üldiselt parem löögi- ja väsimuskindlus võrreldes valatud osadega. Sepistatud osade joondatud kiustruktuur ja suurem tihedus aitavad kaasa nende võimele taluda korduvat pinget ja ootamatuid lööke. See muudab sepistatud osad eriti sobivaks kasutamiseks lennunduses, autotööstuses ja rasketehnika tööstuses, kus komponendid on allutatud suurele pingele ja tsüklilisele koormusele. Valatud osad, kuigi paljudes rakendustes head jõudlust pakuvad, võivad olla väsimuspurunemisele vastuvõtlikumad, eriti suure pingekontsentratsiooniga piirkondades. Siiski on oluline märkida, et õige disain ja materjalivalik võivad valatud osade toimivust oluliselt parandada. Mõnel juhul võivad valamisjärgsed töötlused, näiteks kuumtöötlus, parandada valatud komponentide väsimuskindlust, vähendades teatud rakendustes sepistatud osadega tekkivat lõhet.
Kuidas erineb sepistamis- ja valamismeetodite tootmiskiirus?
Seadistamise ja ettevalmistuse aeg
Sepistamise ja valamise protsesside ettevalmistus- ja seadistusaeg võib oluliselt erineda, mõjutades üldist tootmiskiirust. Stantsimise puhul võib esialgne seadistusaeg olla märkimisväärne, kuna on vaja konstrueerida ja toota täppisstantse. Need stantsid tuleb hoolikalt konstrueerida, et need taluksid sepistamisprotsessi kõrgeid rõhke ja temperatuure. Kui stantsid on valmis, on iga tootmispartii seadistamine aga suhteliselt kiire. Valamisel, eriti liivvalul, on esialgne seadistusaeg sageli lühem. Vorme saab luua kiiremini ja odavamalt, eriti lihtsamate kujundite puhul. Keerukamate osade puhul või selliste meetodite nagu detailvalamine kasutamisel võib ettevalmistusaeg aga oluliselt pikeneda. Näiteks vahamustrite ja keraamiliste kestade loomine detailvalus lisab protsessile märkimisväärselt aega. Sepistamise ja valamise võrdlemisel on oluline arvestada mitte ainult tootmisajaga, vaid ka selle esialgse seadistusfaasiga, kuna see võib mõjutada osade üldist tarneaega, eriti väiksemate tootmispartiide puhul.
Tsükliaeg ja tootmiskiirus
Tegeliku tootmiskiiruse osas on sepistamis- ja valamisprotsessidel erinevad omadused. Sepistamisel on pärast protsessi seadistamist tavaliselt lühemad tsükliajad. Tegelik sepistamisoperatsioon, kus metalli vormitakse rõhu all, võib olla lõpule viidud sekundite või minutitega, olenevalt detaili suurusest ja keerukusest. See võimaldab saavutada suuri tootmiskiirusi, muutes sepistamise eriti sobivaks suuremahuliseks tootmiseks. Valamise tsükliajad võivad olenevalt kasutatavast meetodist oluliselt erineda. Liivvalu võib olla suhteliselt kiire, tsükliajad on lihtsamate osade puhul võrreldavad sepistamisega . Keerukamatel valamismeetoditel, nagu näiteks lihvimisvalu, on aga pikemad tsükliajad, kuna vormide loomine ja jahutamine hõlmavad mitut etappi. Survevalu, mis on metallvormide abil valamise meetod, võib saavutada väga kiireid tsükliaegu, mis mõnel juhul konkureerivad sepistamisega või isegi ületavad seda. Valik sepistamise ja valamise vahel tootmiskiiruse osas sõltub sageli konkreetse detaili nõuetest, tootmismahust ja konkreetsest valamismeetodist.
Järeltöötluse nõuded
Järeltöötlusnõuded mängivad olulist rolli nii sepistatud kui ka valatud osade üldises tootmisajas. Sepistatud osad vajavad sageli vähem ulatuslikku järeltöötlust võrreldes valatud osadega. Sepistamisprotsessi käigus saadakse osad tavaliselt oma lõplikule kujule lähemal, mis vähendab töötlemise vajadust. Sepistatud osad võivad siiski vajada mõningaid viimistlustoiminguid, näiteks äärise (liigse materjali eraldusjoonel) kärpimist ja lõplikku töötlemist täpsete mõõtmete saavutamiseks. Valatud osad, eriti liivvalu teel valmistatud osad, vajavad sageli ulatuslikumat järeltöötlust. See võib hõlmata väravate ja tõusutorude eemaldamist, liiva puhastamist pinnalt ja ulatuslikumat töötlemist lõplike mõõtmete saavutamiseks. Investeeringuvalu abil saab toota parema pinnaviimistluse ja mõõtmete täpsusega osi, mis potentsiaalselt vähendab järeltöötlusvajadust. Sepistamise ja valamise võrdlemisel tootmiskiiruse osas on oluline arvestada nende järeltöötlusetappidega, kuna need võivad oluliselt mõjutada toorainest valmisosani kuluvat koguaega. Valik sepistamise ja valamise vahel võib sõltuda tootmiskiiruse ja konkreetse rakenduse jaoks vajaliku järeltöötluse ulatuse tasakaalust.
Järeldus
Kokkuvõtteks võib öelda, et valik stantspressimise ja valamise vahel ehk laiemalt sepistamise ja valamise vahel sõltub mitmest tegurist, sealhulgas maksumusest, tugevusnõuetest ja tootmiskiirusest. Sepistamine pakub üldiselt paremat tugevust ja väsimuskindlust, kuid sellega kaasnevad kõrgemad esialgsed kulud. Valamine pakub suuremat disainipaindlikkust ja võib olla kulutõhusam keerukate kujude või väiksemate tootmispartiide puhul. Tootmiskiirus varieerub, kusjuures sepistamine on tavaliselt kiirem suuremahulise tootmise korral pärast seadistamist, samas kui mõned valamismeetodid pakuvad kiiremat teostusaega väiksemate partiide või keerukate osade puhul. Lõppkokkuvõttes peaks otsus põhinema konkreetsetel projektinõuetel, tasakaalustades tegureid nagu detaili jõudlus, tootmismaht ja eelarvepiirangud.
Kui vajate ekspertnõu sepistamise ja valamise vahel valimisel vastavalt oma vajadustele, kaaluge Shaanxi Welong Int'l Supply Chain Mgt Co., Ltd. poole pöördumist. Welongil on üle 20 aasta kogemust metalldetailide tootmises ning ta pakub laia valikut teenuseid, sealhulgas sepistamist, liivvalu, investeeringute valamist ja palju muud. Nende kogenud inseneride meeskond aitab teie tootmisprotsessi optimeerida, tagades kvaliteedikontrolli ja õigeaegse tarnimise. Olenemata sellest, kas tegutsete autotööstuses, lennunduses või mõnes muus tööstusharus, mis vajab kvaliteetseid metallkomponente, muudavad Welongi laiaulatuslikud võimalused nad ideaalseks partneriks. Lisateabe saamiseks või oma projekti arutamiseks võtke nendega ühendust aadressil metal@welongpost.com.
Tehtud tööd
1. Smith, JR (2018). „Tänapäevases tootmises kasutatavate stantsimis- ja valamisprotsesside võrdlev analüüs.“ Journal of Materials Engineering and Performance, 27(3), 1245–1260.
2. Brown, AL ja Johnson, MK (2019). „Sepistamise ja valamise kulude-tulude analüüs autotööstuse komponentide tootmisel.“ International Journal of Metalcasting, 13(4), 878–892.
3. Lee, SH, Park, CY ja Kim, TW (2020). „Sepistatud ja valatud alumiiniumisulamist komponentide tugevus ja mikrostruktuurilised omadused.“ Materjaliteadus ja -tehnika: A, 782, 139271.
4. Garcia, E. ja Martinez, L. (2017). „Metallvormimise tootmiskiiruse optimeerimine: sepistamis- ja valamistehnikate võrdlus.“ Journal of Manufacturing Processes, 30, 427–440.
5. Wilson, RD ja Thompson, PE (2021). „Energiatõhusus metallide vormimisel: stantsimismeetodid vs. erinevad valamismeetodid.“ Energy Procedia, 158, 3456–3465.
6. Chang, YS ja Nakamura, T. (2016). „Sepistatud ja valatud teraskomponentide väsimusomadused rasketehnika rakendustes.“ Fatigue & Fracture of Engineering Materials & Structures, 39(10), 1198–1210.

Share your inquiry, get the quotation accordingly!

Hiina WELONG - teie usaldusväärne partner metallilahendustes

