Sepistamise järgse töötlemise minimeerimise projekteerimisreeglid
Pärast sepistamist on sageli vaja mehaaniline töötlemine, kuid see ei pea moodustama suurt osa kogu tootmistööst. Kui sepis on projekteeritud lõpptoodet silmas pidades, saavad tootjad materjali paigutada sinna, kuhu vaja, ja vältida ebavajaliku tooriku teket, mis tuleb hiljem treimise, freesimise, puurimise või lihvimise teel eemaldada. Eesmärk ei ole mehaanilist töötlemist täielikult välistada. Kriitilised mõõtmed, augud, laagripesad, keermed, tihenduspinnad ja muud funktsionaalsed omadused vajavad nõutava tolerantsi ja pinnaviimistluse saavutamiseks tavaliselt mehaanilist töötlemist. Praktilisem eesmärk on valmistada sepistatud toorik võimalikult mõistlikult lõppkomponendile lähedale, jättes samal ajal nende toimingute jaoks piisavalt materjali. See lähenemisviis muudab detaili konstruktsiooni, stantsi konstruktsiooni, materjalivoo ja mehaanilise töötlemise vahelise seose palju olulisemaks. Varajases planeerimisetapis peaksid insenerid hindama valmis geomeetriat, nõutavaid tolerantse, koormustingimusi, materjali, sepistamistemperatuuri ja olemasolevaid seadmeid koos. Hästi planeeritud sepistamisprotsess võib seejärel toota komponendi, mis vajab mehaanilist töötlemist ainult valitud piirkondades, mitte kogu pinna ulatuses.
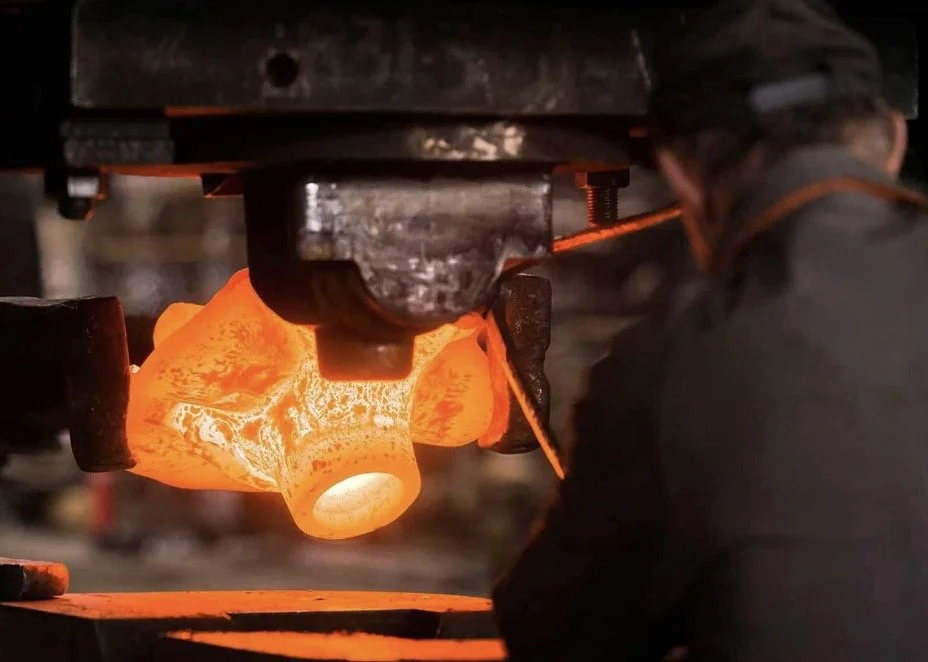
Kuidas peaks valmisdetail sepistamise disaini juhtima?
Alustage lõpliku töödeldud geomeetriaga.
Sepist ei tohiks projekteerida valmisdetailist eraldi. Lõplik töödeldud geomeetria peaks olema lähtepunkt selle kindlaksmääramisel, kus on vaja sepistatud toorikut ja kus sepistatud pind saab jääda oma lõplike mõõtmete lähedale.
Näiteks võlli mõlemas otsas võib olla vaja täpseid laagripesasid, samas kui keskosas võib olla vaja vaid vähem täpset läbimõõtu. Sama töötlemisvaru pakkumine kogu võlli ulatuses oleks ebaefektiivne. Laagripesad vajavad treimiseks või lihvimiseks piisavalt toorikut, kuid teisi alasid saab potentsiaalselt sepistada lähemale nende lõplikele mõõtmetele.
Sama põhimõte kehtib äärikute, nurkade, ühendussektsioonide, hammasrataste toorikute ja muude ebakorrapäraste komponentide kohta. Insenerid peaksid kõigepealt kindlaks määrama funktsionaalsed pinnad ja seejärel otsustama, millised alad vajavad täiendavat sepistamismaterjali.
See loob kontrollituma ülemineku sepistamise ja töötlemise vahel. Selle asemel, et igalt pinnalt suurel hulgal materjali eemaldada, keskendub töötlemine omadustele, mis tegelikult nõuavad täpset mõõtmete kontrolli.
Määrake töötlemisvarud tunnuse järgi.
Levinud viga on kogu sepisele ühtlase töötlemisvaru rakendamine. Praktikas võivad erinevad omadused vajada erinevaid töötlemisvarusid, olenevalt nende tolerantsist, pinna seisundist, asukohast ja töötlemismeetodist.
Treipingil treitav pind võib vajada teistsugust lõikevaru kui freesitav või lihvitav pind. Samamoodi võib kriitilise tihenduspinna puhul olla vaja paremini kontrollitud materjali kui mittefunktsionaalse välispinna puhul.
Varu puhul tuleb arvestada ka realistliku sepistamise varieeruvusega. Vormi kulumine, materjali liikumine, temperatuurimuutused, kärpimine, kuumtöötlus ja mõõtmete varieerumine võivad kõik mõjutada sepistamise lõplikke mõõtmeid. Kui varu on liiga väike, võib töötlemine paljastada defekte või pind ei pruugi täielikult puhastatud olla. Kui see on liiga suur, raisatakse väärtuslikku materjali ja töötlemisaega.
Sel põhjusel tuleks töötlemisvaru käsitleda pigem projekteerimisparameetrina kui lihtsalt joonisele lisatud täiendava metallikogusena.
Kuidas saab materjalivoog vähendada ebavajalikku töötlemist?
Kujunda etendus materjali liikumise ümber.
Materjali voog on üks olulisemaid tegureid peaaegu netokujuga sepistamise puhul. Sepistamise ajal ei kahane toorik lihtsalt stantsi kuju. Materjal liigub eri suundades vastavalt rakendatud koormusele, stantsi geomeetriale, temperatuurile, hõõrdumisele ja lokaalsele takistusele.
Hea jõudlus suunab seda liikumist enne lõpliku õõnsuse täitmist. See aitab materjali ühtlasemalt jaotada ja vähendada liigset kogunemist piirkondades, kus muidu tekiks suures koguses pragusid või töötlemismaterjali.
Keeruliste sepiste puhul ei pruugi üks toiming materjali jaotuse üle piisavat kontrolli tagada. Enne lõplikku sepistamist saab kasutada stantsimist, venitamist, blokeerimist, painutamist või muid eelvormimistoiminguid. Täpne järjestus sõltub komponendi geomeetriast ja materjalist.
Eesmärk ei ole lihtsalt protsessi pikendada. Õigesti disainitud toorik võib muuta lõpliku toimingu prognoositavamaks ja vähendada hiljem eemaldatava liigse materjali hulka.
Kaitske kriitilisi sektsioone alatäitmise ja defektide eest.
Töötlemisvaru vähendamine ei tähenda selle pimesi vähendamist. Kui sepistamise ajal jõuab kriitilisse piirkonda liiga vähe materjali, võib saadud detail kannatada mittetäieliku täitmise või muude geomeetriaga seotud probleemide all.
Seetõttu tuleb materjalivoogu arvestada koos lõpliku töötlemisplaaniga. Väike kogus lisavaru võib olla õigustatud piirkonnas, kus materjali liikumine on sepistamise ajal keeruline , samas kui teine ala võib sobida palju kitsama sepistatud mõõtmega toote jaoks.
Seega saavad insenerid materjalivoogude analüüsi abil tuvastada kohti, kus sepis loomulikult materjali koguneb või kaob. Seejärel saab sepise geomeetriat enne tootmist reguleerida, selle asemel, et probleemi avastada alles pärast töötlemise algust.
Millised stantside projekteerimisreeglid aitavad vähendada sepistamisjärgset töötlemist?
Aseta eraldusjoon strateegiliselt.
Stantsi eraldusjoonel on otsene mõju materjalivoolule, pragude moodustumisele ja valmis sepise geomeetriale. Selle asukoht tuleks valida vastavalt komponendi kujule, mitte lihtsalt kõige lihtsamale stantsikonfiguratsioonile.
Sobimatu eraldusjoon võib tekitada ebavajalikke sälke või asetada raskesti töödeldava detaili otse stantsi lõhele. See võib muuta ka lõikamise keerulisemaks ja tuua sepistamisele lisavariatsioone.
Hästi paigutatud eraldusjoon võib muuta õõnsuse täitmise ja sepise lõikamise lihtsamaks. See aitab ka asetada väljedetaili kohta, kust seda saab eemaldada ilma olulisi funktsionaalseid pindu mõjutamata.
See on eriti oluline siis, kui eesmärk on töötlemise minimeerimine. Kui eraldusjoon tekitab viimistletud pinna lähedale liigset materjali, tuleb töötlemine hiljem selle materjali eemaldada. Parem stantspaigutus aitab osa sellest tööst juba algfaasis ära hoida.
Kasutage sobivaid süvisenurki.
Paljudes stantsimistöödes on tõmbetugevus vajalik, kuna sepistatud detail tuleb stantsiõõnsusest eemaldada. Liigne tõmbetugevus võib aga sepistamisgeomeetriale lisada ebavajalikku materjali ja suurendada järgnevat töötlemist.
Sobiv süvis sõltub sepistamismeetodist, materjalist, stantsi konfiguratsioonist, õõnsuse sügavusest ja tootmistingimustest. Seetõttu tuleks see määrata osana kogu stantsi konstruktsioonist, mitte käsitleda iga komponendi fikseeritud väärtusena.
Projekteerimise eesmärk on tagada piisav tõmme stantsi usaldusväärseks vabastamiseks, hoides samal ajal sepistatud geomeetria nõutavale kujule võimalikult lähedal.
Kasutage suuri raadiusi seal, kus materjalivoog seda nõuab.
Teravaid sisenurki on sepistamise ajal raske täita ja need võivad suurendada lokaalse deformatsiooni nõudeid. Samuti võivad need suurendada pingekontsentratsiooni matriitsis.
Õigesti konstrueeritud fileeraadiused tagavad materjali sujuvama voolamise õõnsusse. See võib parandada täitmist ja vähendada tõenäosust, et töötlemiseks tuleb jätta lisamaterjali lihtsalt halva sepistamisgeomeetria kompenseerimiseks.
Siiski ei ole iga raadiuse suurendamine automaatselt kasulik. Raadius peab ikkagi olema ühilduv lõppkomponendi ja vajalike töötlemistoimingutega. Raadius peaks toetama nii valmistatavust kui ka funktsionaalseid nõudeid.
Millal on peaaegu võrgukujulise sepistamise meetod sobiv?
Kasutage lähivõrgu geomeetriat valikuliselt.
Peaaegu netokujuline sepistamine on eriti kasulik siis, kui töötlemise mahu vähendamine on oluline tootmiseesmärk. Seda ei tohiks aga tõlgendada juhisena sepistada iga detail täpse lõppmõõtmeni.
Mõned omadused sobivad loomulikult peaaegu netomassiliseks sepistamiseks, teised aga on paremini valmistatavad masina töötlemise teel. Välisprofiile, eenduvaid osi ja üldkontuure saab sageli sepistamise teel viia lähedale oma lõplikele mõõtmetele. Seevastu täppisaugud, keermed, laagrisobitused ja tihenduspinnad vajavad sepistamisprotsessi käigus tavaliselt täiendavat töötlemist.
Seega ühendab parim disain sepistamise ja töötlemise, selle asemel et käsitleda neid konkureerivate protsessidena.
Edukas peaaegu netokuju strateegia esitab iga omaduse kohta lihtsa küsimuse: kas seda geomeetriat saab sepistamise teel ühtlaselt toota või on mehaaniline töötlemine parem viis nõutava spetsifikatsiooni saavutamiseks?
Enne laoseisu vähendamist arvestage mõõtmete varieeruvusega.
Peaaegu netokujuliste konstruktsioonide puhul on töötlemise ajal korrigeerimiseks saadaval vähem materjali. See muudab mõõtmete kontrolli olulisemaks.
Enne töötlemisvaru vähendamist peaksid insenerid mõistma sepistamise käigus eeldatavat kõrvalekallet. Sellised tegurid nagu stantsi kulumine, temperatuur, pressi juhtimine, materjali seisukord ja kuumtöötlus võivad lõplikke mõõtmeid mõjutada.
Kui protsessi kõikumine on suurem kui saadaolev töödeldav toormaterjal, võib agressiivne, peaaegu netokujuline disain tekitada tootmisprobleeme. Õige lähenemisviis on vähendada ebavajalikku toormaterjali alles pärast sepistamisvõime hindamist.
Kuidas simulatsioon ja protsesside planeerimine toetavad paremat sepistamise disaini?
Simuleeri materjalivoogu enne tootmisstantside lõikamist.
Lõplike elementide analüüs aitab inseneridel hinnata, kuidas materjal eeldatavasti sepistamisõõnsuses liigub. Selle asemel, et täielikult katse-eksituse meetodil matriitsi väljatöötamisele loota, saab simulatsiooni abil varakult tuvastada võimalikke täiteprobleeme, liigset pragunemist, suuri pingeid ja muid protsessiga seotud probleeme.
See on eriti väärtuslik keerukate komponentide puhul. Enne tootmistööriistade kasutuselevõttu saab hinnata tooriku geomeetria või stantsi konstruktsiooni muudatusi.
Simulatsioon ei tohiks asendada insenerihinnangut. Selle väärtus tuleneb ennustatud materjali käitumise kombineerimisest praktilise teabega pressi, tööriistade, materjali ja tootmisjärjestuse kohta.
Hinnake temperatuuri ja deformatsiooni koos.
Sepistamise temperatuur mõjutab materjali voolavust, deformatsioonikindlust, stantsi täitumist ja mõõtmete stabiilsust. Sobiv temperatuurivahemik varieerub sulamist ja sepistamismeetodist olenevalt.
Kui materjal muutub deformatsioonile liiga vastupidavaks, võib õõnsuse täitmiseks olla vaja liigset jõudu. Kui temperatuuri ei kontrollita korralikult, ei pruugi materjal ühest piirkonnast teise ühtlaselt voolata.
Seega on temperatuuri reguleerimine otseselt seotud töötlemismahu vähenemisega. Ühtlasemad sepistamistingimused võivad anda ühtlasema geomeetria, mis lihtsustab väiksema ja paremini kontrollitava töötlemisvaru kasutamist.
Millist rolli mängib materjalivalik?
Valige sepistamise geomeetriale vastavad sulamid.
Mitte iga sulam ei käitu sepistamise ajal ühtemoodi. Voolamispinge, sepistatavuse, termilise käitumise ja deformatsiooniomaduste erinevused mõjutavad seda, kui kergesti saab materjali konkreetse geomeetriaga vormida.
Kui komponent vajab keerukat peaaegu netokujulist profiili, tuleks materjali valikut kaaluda koos vormi ja protsessi kavandamisega. Materjal, mida saab olemasolevates sepistamistingimustes usaldusväärselt vormida, võib pakkuda paremat mõõtmete järjepidevust kui materjal, mis nõuab agressiivsemat töötlemist.
Materjali valikul tuleks arvestada ka lõppkomponendi nõuetega. Tugevus, sitkus, kulumiskindlus, korrosiooninõuded, kuumtöötlus, töötemperatuur ja töödeldavus võivad kõik mõjutada lõplikku tootmisprotsessi.
Arvestage kuumtöötluse ja mõõtmete muutumisega
Sepistamine ei ole alati viimane termiline operatsioon. Paljud sepistatud komponendid läbivad enne lõplikku töötlemist normaliseerimise, karastamise ja noolutamise, lahustöötluse, vanandamise või muud kuumtöötlusprotsessid.
Need toimingud võivad mõjutada mõõtmeid ja kuju. Kui sepistamisprotsess on kavandatud äärmiselt väikese töötlemisvaruga, arvestamata järgnevat termilist töötlemist, ei pruugi mõõtmete muutuste korrigeerimiseks olla piisavalt materjali.
Seega arvestab usaldusväärne disain kogu marsruuti:
toorik → eelvormimine → sepistamine → kärpimine → kuumtöötlus → mehaaniline töötlemine → kontroll
Töötlemise vähendamist tuleks hinnata kogu järjestuse ulatuses, mitte ainult sepistamise ja töötlemise vahel.
Kuidas saab sepistamist ja mehaanilist töötlemist kujundada üheks tootmissüsteemiks?
Tehke kindlaks, millised pinnad vajavad tegelikult töötlemist.
Kõige efektiivsem strateegia on sageli pindade klassifitseerimine vastavalt nende funktsionaalsetele nõuetele.
Täppisliited ja tihenduspinnad vajavad tavaliselt täpsemat kontrolli. Keermestatud detailid vajavad üldiselt töötlemist või muud spetsiaalset vormimismeetodit. Mitteolulisi välispindu võib jätta sepistatud olekule lähemale, kui nende mõõtmed ja pinnanõuded seda võimaldavad.
See elementide kaupa käsitlemine takistab inseneridel automaatselt sama töötlemisvaru rakendamist kõikjal.
Projekteerimiskontrolli nõuded samal ajal
Töötlemise vähendamine võib muuta sepise kontrollimise viisi. Kui sepistusest säilitatakse suurem osa lõplikust geomeetriast otse, muutub sepistamise järjepidevus olulisemaks.
Seetõttu tuleks protsessi planeerimisel arvestada mõõtmete kontrolli, visuaalse kontrolli, materjali kontrollimise ja muude kohaldatavate kvaliteedikontrollidega. Kontrollimeetod peaks vastama komponendi joonisel tuvastatud kriitilistele omadustele.
Tarnijate jaoks, kes toodavad kohandatud sepiseid, muudab see oluliseks ka kliendi ja tootja vahelise suhtluse. Tarnija peaks aru saama, millised mõõtmed on funktsionaalsed, milliseid pindu töödeldakse ja millised sepistatud pinnad võivad jääda sepistatud olekus olevaks.
Tasakaalustage materjali kokkuhoidu protsessi võimekusega.
Väikseim võimalik töötlemisvaru ei ole alati kõige odavam lahendus. Äärmiselt kitsaid sepistamistolerantse nõudev disain võib suurendada tööriistade keerukust, protsessi juhtimise nõudeid, kontrollinõudeid või tagasilükkamise määra.
Parem eesmärk on leida majanduslik tasakaal sepistamistäpsuse ja töötlemispingutuse vahel.
Suuremahulise tootmise puhul võib optimeeritud tööriistadesse ja protsesside arendamisse investeerimine tuhandete osade töötlemise aega oluliselt vähendada. Väiksema mahuga kohandatud komponentide puhul võib veidi suurem töötlemisvaru olla mõnikord praktilisem kui kalli peaaegu netokujulise lahenduse poole püüdlemine.
Seepärast ei ole parim sepistamisprotsess mitte ainult see, mis annab tulemuseks väikseima sepise. See on protsess, mis tagab vajaliku lõppkomponendi koos materjalikasutuse, sepistamisvõime, töötlemisaja, tööriistade maksumuse ja kvaliteedikontrolli usaldusväärse kombinatsiooniga.
Järeldus
Tõhusate projekteerimisreeglite rakendamine sepistamisjärgse töötlemise minimeerimiseks nõuab enamat kui lihtsalt sepistatud komponendi väiksemaks või lõplikele mõõtmetele lähemale muutmist. Kõigepealt tuleks kaaluda valmiskomponenti, millele järgneb töötlemisvarude, materjalivoo, stantsi geomeetria, tooriku konstruktsiooni, materjali käitumise, kuumtöötluse ja protsessi võimekuse hoolikas hindamine.
Töötlemismaterjali strateegiline paigutamine võimaldab kriitilistel pindadel saada vajalikku materjali, vältides samal ajal ebavajalikku materjali vähemnõudlikel detailidel. Õige eraldusjoone paigutus, tõmbenurgad, ümardatud raadiused ja toorikutoimingud võivad veelgi parandada materjali jaotust ja vähendada liigset pragunemist või raskesti töödeldavaid alasid. Peaaegu netokujuline sepistamine võib pakkuda täiendavat kokkuhoidu, kui seda rakendatakse valikuliselt ja seda toetab sobiv protsessijuhtimine.
Simulatsioon ja protsessianalüüs aitavad tuvastada ka materjalivoo ja stantside täitmise probleeme enne tootmisvahendite valmimist. Samal ajal tuleb arvestada materjali valiku ja termilise töötlemisega, kuna need võivad mõjutada nii sepistamise käitumist kui ka lõplikke mõõtmeid.
Kohandatud komponentide puhul on need otsused kõige tõhusamad siis, kui sepistamine ja mehaaniline töötlemine on kavandatud ühe tootmisprotsessina, mitte eraldi toimingutena. Hästi läbimõeldud sepistamisprotsess võib vähendada materjalijäätmeid, lühendada töötlemisaega, lihtsustada tootmist ja pakkuda järjepidevamat lähtepunkti lõplikuks töötlemiseks, ilma et see kahjustaks komponendi funktsionaalseid nõudeid.
Shaanxi Welong Int'l Supply Chain Mgt Co., Ltd. pakub kohandatud metallitootmislahendusi, mis hõlmavad sepistamist, liivvalu, detailvalu, tsentrifugaalvalu ja mehaanilist töötlemist. Ettevõte asutati 2001. aastal ning see tegutseb ISO 9001:2015 ja API-7-1 kvaliteedisüsteemide alusel ning toetab rauast, terasest, roostevabast terasest, alumiiniumist, vasest, tsingist ja erinevatest sulamitest valmistatud komponente. Selle inseneri- ja tootmisvõimalused võimaldavad klientidel koordineerida sepistamist, mehaanilist töötlemist, materjalide valikut ja kvaliteedikontrolli laiema tootmisprogrammi raames. Ettevõttel on kogemusi klientide teenindamisel kogu Euroopas, Põhja-Ameerikas, Aasias ja Okeaanias ning see keskendub tööstuskomponentide kohandatud tootmisele ja rahvusvahelise tarneahela haldamisele. Päringute korral võtke meiega ühendust aadressil metal@welongpost.com.
KKK
1: Millised on sepistamise järgse töötlemise minimeerimise peamised eelised?
Peamised eelised hõlmavad tootmiskulude vähenemist, efektiivsuse suurenemist, materjalide paremat kasutamist ja toote kvaliteedi paranemist.
2: Kuidas aitab peaaegu netokujuline sepistamine vähendada töötlemisnõudeid?
Peaaegu netokujuline sepistamine annab detaile, mis on lõppmõõtmetele lähemal, vähendades oluliselt töötlemisel eemaldatava materjali hulka.
3: Milline roll on täiustatud simulatsioonitööriistadel sepistamisprotsesside optimeerimisel?
Täiustatud simulatsioonitööriistad aitavad ennustada materjalivoogu, tuvastada võimalikke defekte ja optimeerida stantside kujundusi, vähendades vajadust füüsilise prototüüpimise ja sepistamisjärgse töötlemise järele.
4: Kuidas mõjutab materjalivalik järeltöötlemise vajadust?
Sobivate ja soodsate sepistamisomadustega sulamite valimine võib viia parema mõõtmete täpsuse ja pinnaviimistluseni, vähendades töötlemisnõudeid.
Tehtud tööd
1. Smith, JA ja Johnson, RB (2019). Täiustatud sepistamistehnikad peaaegu netokujuliseks tootmiseks. Journal of Materials Processing Technology, 285, 116–128.
2. Brown, EC ja Davis, LM (2020). Stantsidisaini optimeerimine sepistamisjärgse töötlemise minimeerimiseks. International Journal of Advanced Manufacturing Technology, 106(5), 2345-2360.
3. Wilson, PK ja Thompson, SE (2018). Materjalivaliku strateegiad sepistamise efektiivsuse parandamiseks. Materials & Design, 150, 35–48.
4. Lee, HS ja Anderson, MR (2021). FEA rakendamine sepistamisprotsesside kavandamisel ja optimeerimisel. Procedia Manufacturing, 52, 68–73.
5. Garcia, CL ja Martinez, FJ (2017). Peaaegu võrgukujulise sepistamise põhimõtted ja tööstuslikud rakendused. Advanced Materials Research, 264, 1578–1583.
6. Taylor, AW ja Robinson, KL (2022). Sepistamise tehnoloogia uuendused töötlemisnõuete vähendamiseks. Journal of Manufacturing Processes, 74, 239–254.
Share your inquiry, get the quotation accordingly!

Hiina WELONG - teie usaldusväärne partner metallilahendustes

